
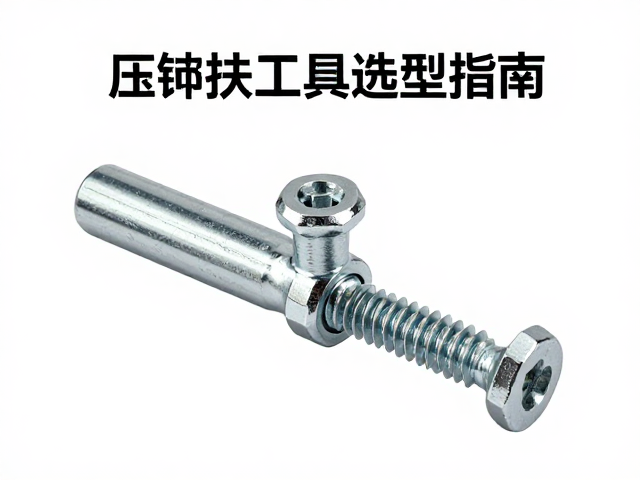
内六角圆柱紧固螺丝扶手的结构特性与连接逻辑
内六角圆柱头螺钉因其头部呈圆柱状且顶部设有内六角凹槽,在扶手固定场景中常被选用。这种设计使得螺丝头部直径相对较大,能提供更大的承压面积,有效分散扶手立柱与底座连接处的应力。在实际安装中,螺钉需穿过扶手立柱底部的法兰盘或连接板,再与地面预埋件或墙体固定座进行锁紧。圆柱头的设计允许在螺丝与连接件之间配合使用平垫圈,进一步保护连接面并提高紧固的稳定性。
此类紧固件的头部高度通常高于标准六角头螺钉,因此在选型时需精确计算扶手立柱的壁厚及连接孔的深度。若螺钉过长,螺纹部分可能无法完全进入螺母或螺纹孔,导致预紧力不足;若过短,则可能因啮合长度不够而引发松动。内六角驱动方式允许施加较大的扭矩,相比十字或一字螺丝,能更有效地克服扶手在日常使用中的振动和扭力,确保长期使用的结构完整性。
压铆工具的核心类型与适用场景分析
压铆工具主要分为手动式、气动式及液压式三种,其选型直接取决于生产批量及现场作业条件。手动压铆机适用于小批量维修或单件安装场景,操作者通过杠杆原理施加压力,无需外接电源或气源,灵活性较高。然而,手动工具对操作者的体力要求较大,且施加的力值难以保持绝对恒定,在连续作业中可能导致压铆效果的一致性波动。
气动压铆机通过压缩空气驱动气缸产生冲击力或压力,具有速度快、效率高的特点,适合中大批量的流水线作业。其压力输出相对稳定,能确保每个压铆件的预紧力一致。液压压铆机则提供最大的压力输出,适用于大直径螺钉或高强度材料的压铆需求,但设备成本较高且需要配备液压站,通常用于大型钢结构或重型家具的生产环境。选型时需根据螺钉规格、板材厚度及生产节拍综合评估,而非单纯依据价格或单一性能指标。
模具选型的关键参数与精度控制
压铆模具的选型是确保内六角圆柱紧固螺丝正确安装的核心环节,模具型号必须与螺钉规格严格对应。主要参数包括螺钉直径、头部直径、头部高度及螺纹长度。模具内部设有精密的导向孔和压铆槽,用于引导螺钉进入板材预孔并施加轴向压力。若模具孔径与螺钉直径匹配不当,会导致螺钉歪斜或螺纹损伤,进而影响扶手扶手的稳固性。
此外,模具的材质与热处理工艺决定了其使用寿命和抗压能力。高强度模具钢制成的模具能承受反复的高压冲击而不易变形。在实际应用中,需定期检查模具磨损情况,特别是导向孔的内壁光滑度。磨损严重的模具会导致压铆过程中螺钉偏转,产生附加弯矩,长期来看会降低扶手的结构安全性。建议建立模具维护记录,根据压铆次数安排研磨或更换,以维持加工精度。
安装工艺规范与质量控制要点
正确的安装工艺是发挥内六角圆柱紧固螺丝性能的基础。在压铆前,需确保板材预孔尺寸符合标准,孔径通常略小于螺钉头部直径,以形成严密的过盈配合。压铆过程中,施加的压力应垂直于板材表面,避免倾斜受力导致模具或螺钉损坏。对于多层板材或特殊材质,需调整压铆压力参数,防止板材变形或螺钉滑牙。
压铆后的质量检查应包括外观检查和功能测试。外观上,螺钉头部应与板材表面平齐或略微凹陷,不得有明显歪斜或裂纹。功能测试可通过手动尝试旋转或晃动扶手立柱,检查是否有松动现象。对于关键承重部位,建议使用扭矩扳手对内六角螺丝进行最终锁紧,确保预紧力达到设计要求。记录每次安装的参数和检查结果,有助于后续追溯和分析潜在问题,提升整体安装质量。