
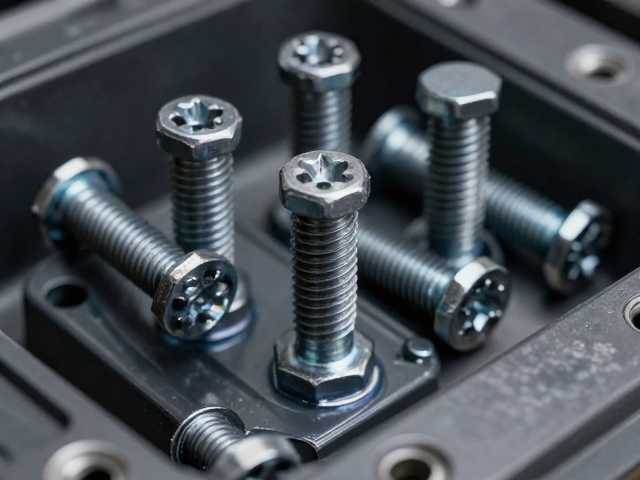
内六角圆柱头螺丝电泳涂装前的表面预处理
底盘调节机构的内六角圆柱头紧固螺丝通常采用高强度合金钢制造,其头部与螺杆结合部存在严密的螺纹啮合,这种结构特征使得传统喷涂或浸涂难以在螺纹根部形成连续且均匀的保护层,电泳涂装通过电场作用使涂料粒子定向迁移,能有效覆盖复杂几何形状及盲孔区域,从而提升防腐性能。
预处理工序是决定电泳漆膜附着力的核心环节,螺丝在进入电泳槽前需经过除油、除锈、表调等多道水洗流程,常用的化学除油剂多为弱碱性配方,配合超声波清洗可去除加工过程中残留的切削液及氧化皮,随后进行的磷化处理能在钢铁表面生成致密的磷酸盐结晶转化膜,该微孔结构不仅增加了表面积,还为后续电泳漆提供了优异的锚固点,确保漆膜与基体结合牢固。
电泳涂装过程中的电场控制与参数设定
电泳涂装主要依赖直流电场驱动带电树脂粒子向电极移动,对于内六角圆柱头螺丝这类小零件,通常采用阴极电泳工艺,槽液pH值一般控制在8.2至8.6之间,固体分维持在18%至22%,电导值需稳定在1200至1600 μS/cm,这些参数直接影响涂层的厚度均匀性及泳透力,过高的电压可能导致漆膜粗糙或针孔,而电压过低则会造成覆盖不全。
在电泳过程中,螺丝作为阴极置于电泳槽中,阳极通常采用不锈钢或铅板制成,极距的均匀分布至关重要,由于内六角孔内部存在电磁屏蔽效应,需通过优化电极布局或采用脉冲电泳技术来增强槽液向孔内深处的渗透,涂装时间通常控制在2至4分钟,温度维持在28至32摄氏度,这一阶段树脂粒子在工件表面沉积形成湿膜,其厚度主要受电压、时间及槽液固体分共同制约。
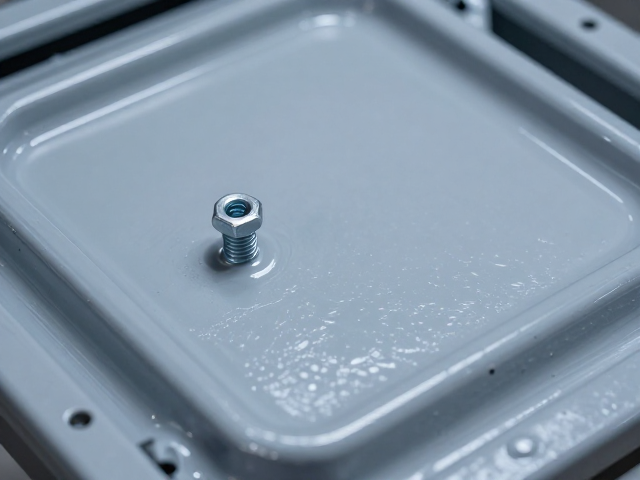
烘烤固化与漆膜微观结构形成
电泳后的湿膜需经过烘道进行高温固化,典型的固化条件为160至180摄氏度下保温15至20分钟,在此过程中,漆膜中的树脂发生交联反应,溶剂挥发,水分蒸发,最终形成连续、致密的三维网状结构,内六角螺丝的头部平面与侧面受热均匀,但螺纹根部因散热较快,需确保烘道温度场的稳定性,避免局部固化不完全导致防腐性能下降。
固化后的漆膜外观应平整光滑,无流挂、缩孔或露底现象,对于底盘调节机构的使用环境,漆膜需具备良好的耐盐雾性能,常规阴极电泳漆在72小时中性盐雾测试中无明显锈蚀,漆膜厚度通常控制在15至25微米,过厚的漆膜可能影响螺丝装配时的配合精度,因此在工艺设计中需平衡防腐需求与机械装配公差,确保内六角孔内部漆膜厚度适中,不阻碍扳手操作。
后处理检验与质量控制标准
电泳涂装完成后需进行严格的外观检查与性能测试,外观检验主要观察漆膜颜色是否均匀,有无杂质颗粒或明显缺陷,内六角孔内部需借助放大镜或显微镜检查漆膜连续性,确保无未覆盖区域,对于大批量生产的紧固件,通常采用抽样方式进行破坏性测试,如划格法测试附着力,要求漆膜无剥落。
性能检测方面,耐盐雾试验是评估防腐能力的关键指标,依据GB/T 10125标准,合格产品需在规定的盐雾环境中保持较长时间无红锈,此外还需检测漆膜的硬度、柔韧性及耐化学介质性能,底盘调节螺丝常接触油脂、水分及清洁剂,因此耐油性及耐水性测试不可或缺,所有数据需记录归档,确保每批次产品符合相关技术规范要求,为后续装配提供可靠保障。