
防护准备与工具校准
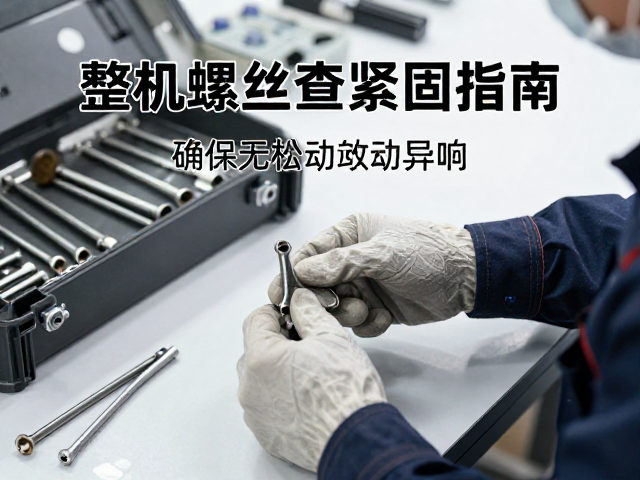
作业前必须穿戴齐备的防护装备,包括防滑耐磨的手套、护目镜以及贴合度高的劳保鞋。螺丝紧固作业中,金属碎屑或意外滑脱的螺丝可能对人眼造成严重伤害,因此护目镜不可省略。同时,确保工作环境通风良好,避免在密闭空间内进行可能产生粉尘或挥发性气体的操作。工具方面,需准备经过校准的扭矩扳手、合适的六角批头或套筒,以及钢丝刷和清洁剂。严禁使用磨损严重的批头,因为滑丝的批头会损坏螺丝槽口,导致后续无法紧固或拆卸,甚至引发安全事故。
在开始任何紧固动作前,需对作业区域进行彻底清理。使用钢丝刷清除螺丝周围积聚的油污、灰尘和旧垫片残留物,再配合清洁剂擦拭接触面。接触面的洁净程度直接影响摩擦力系数,进而影响紧固力矩的准确性。若发现螺丝孔内有锈迹或异物,需使用专用通孔针或细砂纸进行预处理,确保螺丝能顺畅旋入且无干涉。工具校准需依据设备说明书中的标准力矩值进行设定,不同材质和大小的螺丝对扭矩的要求差异巨大,盲目施加过大的力量会导致螺栓拉伸变形或断裂,而力量不足则无法提供有效的预紧力。
标准化排查流程
排查工作应遵循严密的逻辑顺序,通常建议采用对角交叉或从中间向四周的紧固策略,以平衡受力,防止部件变形。对于大型组件,需逐颗检查螺丝的状态,观察是否有滑丝、断裂、锈蚀或变形迹象。使用扭矩扳手对每颗螺丝进行复紧测试,当听到或感觉到“咔哒”声或轻微转动时,记录当前数值并与标准值比对。若数值低于标准范围,需分析原因,可能是润滑不足、螺纹损伤或部件配合面不平;若数值远高于标准范围,则可能存在螺纹咬死或过紧导致的潜在风险。
在排查过程中,需重点关注易松动的高振动区域,如电机底座、传动轴连接处及高频振动部件。这些部位通常会配备防松垫片、双螺母或螺纹锁固剂。检查防松垫片是否完好,弹性脚是否嵌入结合面;对于使用螺纹锁固剂的部位,需确认胶层是否老化失效,必要时需重新涂抹。对于带有自锁螺母的螺丝,需检查尼龙圈是否磨损或脱落,一旦自锁功能失效,必须立即更换新件,不可继续使用。排查时应建立详细的检查清单,逐项打勾确认,避免遗漏隐蔽部位的螺丝。
异响诊断与紧固确认
异响往往源于部件间的微观相对运动或共振。在紧固完成后,需进行静态与动态测试。静态测试中,用手轻摇或敲击部件,倾听是否有金属撞击声或松动感。动态测试需模拟设备正常运行工况,观察在启动、加速、减速过程中是否出现异常噪音。若发现异响,需立即停机,重新检查相关螺丝的紧固力矩。特别注意,异响不一定由螺丝松动引起,也可能是轴承损坏或齿轮啮合问题,需结合振动分析或听诊器进行综合判断,避免误判导致过度紧固其他部件。
紧固效果的最终确认依赖于数据的准确性和可追溯性。所有经过紧固的关键螺丝,其最终扭矩值应记录在案。对于关键安全部件,建议采用标记法,即在紧固后用油漆笔在螺丝头与部件表面画一条连贯的标记线,一旦标记线错位,即可直观判断螺丝是否发生松动。这种方法便于日常巡检,无需每次都用扳手复紧,提高了维护效率。同时,需关注环境因素对紧固效果的影响,高温环境可能导致金属膨胀系数不同,引起预紧力变化;低温环境可能使材料变脆,增加断裂风险。因此,在极端温度环境下作业,需参考特殊工况下的扭矩修正系数。