
滑轨行程调节的核心逻辑与机械结构解析
滑轨的行程调节并非简单的推拉操作,其本质是对导轨内部滑块与轨道配合精度的物理校准。大多数标准线性滑轨采用铝合金或碳钢材质,通过滚珠或滚柱在轨道槽内滚动来降低摩擦系数。当发现滑轨运行卡顿或行程受阻时,首要步骤是检查固定螺丝的紧固状态。长期震动会导致安装底座或侧板螺丝松动,进而改变轨道间的平行度,造成滑块偏载。使用扭矩螺丝刀按照对角线顺序重新锁紧安装点,通常能解决因结构变形引起的硬性限位问题。
若行程调节涉及精密设备,需关注滑块内部的预紧力设置。部分高精度滑轨在滑块内部设有调节螺钉,用于控制滚珠与轨道间的间隙。过紧会导致运行阻力过大,过松则会影响定位精度和承载能力。实际操作中,应先松开滑块侧面的锁紧螺丝,微调间隙调节螺钉,随后手动滑动滑块感受阻力变化,确认无异物干涉且运动顺畅后,再次锁紧固定螺丝。这一过程需要反复验证,确保在不同行程位置下,滑轨的回位顺滑度保持一致。
弹簧复位机制的力学原理与失效分析
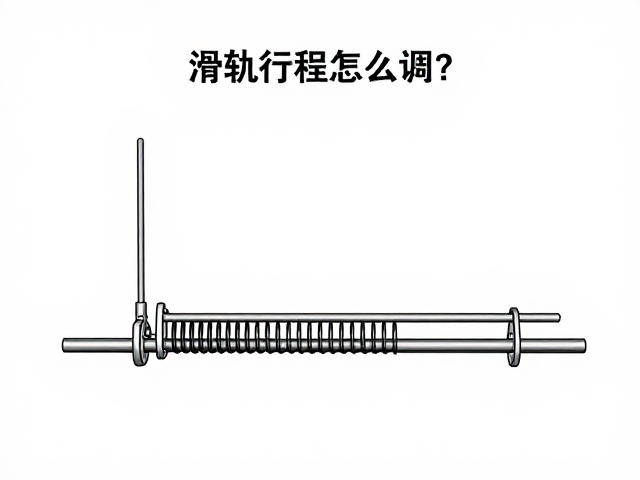
弹簧复位功能的核心在于利用弹性元件储存和释放势能,其工作原理基于胡克定律,即弹簧在弹性限度内,受力与形变量成正比。在滑轨或相关机械结构中,复位弹簧通常安装在滑块内部或外部连杆处。当外力驱动滑块移动时,弹簧被压缩或拉伸,储存弹性势能;当外力消失,弹簧释放能量,推动滑块回到初始位置。这种设计常见于需要自动归位的安全装置或简易定位结构中。
弹簧失效是导致复位不良的主要原因,常见的失效形式包括弹性疲劳、永久变形或断裂。随着使用时间增加,弹簧材料会发生应力松弛,导致弹力下降,无法提供足够的复位动力。此外,环境因素如高温、腐蚀或润滑不良也会加速弹簧老化。在检查弹簧复位功能时,需观察弹簧是否有明显的锈蚀、裂纹或侧向弯曲。若发现复位无力,应优先检查弹簧是否因过载而超出弹性极限,必要时需更换同规格的新弹簧,而非尝试修复已失效的弹性元件。
气压棒(气撑杆)的定期维护与压力校准
气压棒依靠内部高压氮气和密封油脂提供支撑或缓冲力,其内部结构为封闭式,通常不具备用户可调节的行程或压力功能。所谓的“调整”更多体现在对气压棒整体状态的评估与外部连接件的维护。气压棒的有效行程由内部活塞杆长度和缸筒结构决定,出厂后不可更改。若感觉气压棒支撑无力或自动缩回,通常意味着内部密封件老化导致气体泄漏,这种情况必须更换整根气压棒,无法通过常规手段修复。
定期调整指南主要聚焦于气压棒外部连接结构的保养。连接处的球头轴承或销轴容易因灰尘和氧化产生干涩,导致气压棒动作不畅或异响。建议使用专用润滑脂定期清洁并润滑连接部位,确保气压棒能自由转动以适应不同角度。同时,检查固定螺栓是否松动,因为松动会导致气压棒在非工作状态下承受剪切力,加速内部密封件磨损。对于高频使用的场景,每半年至一年进行一次外观检查和润滑保养,能有效延长气压棒的使用寿命并维持其正常功能。
常见故障排查与安全操作规范
在调整滑轨或气压装置时,安全操作是首要原则。严禁在设备运行过程中强行扳动或拆卸部件,这可能导致机械部件飞溅或人员受伤。对于带有弹簧复位或气压支撑的装置,在拆卸前必须确保设备处于完全静止状态,并消除所有潜在势能。例如,拆卸气压棒前需确认其未处于压缩或拉伸的受力状态,必要时使用专用夹具固定,防止意外释放造成伤害。
故障排查应遵循从外到内、由简入繁的逻辑。先检查外部紧固件、连接件及润滑情况,排除因松动或干涩引起的异常。若问题依旧,再观察内部结构是否有明显磨损或变形。对于滑轨行程不准,需检测轨道直线度和平行度;对于复位不良,需评估弹簧弹性或气压棒密封性。避免在未明确故障根源的情况下盲目更换部件,以免扩大维修范围或造成不必要的经济损失。记录每次调整和检查结果,有助于追踪设备状态变化,为后续维护提供数据支持。