
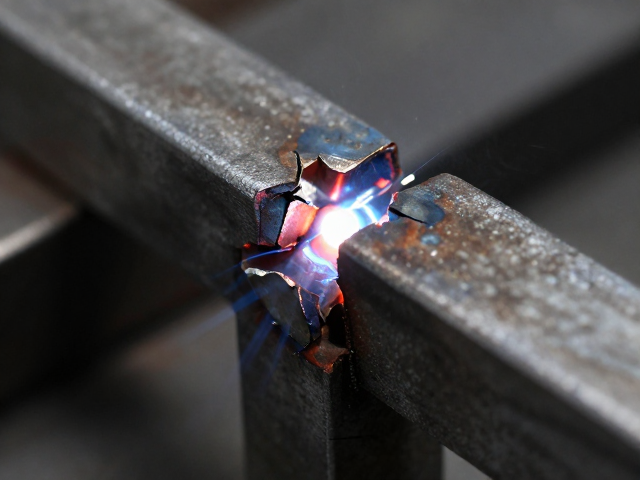
焊点开裂断裂的微观机制与应力集中分析
焊接过程中,局部高温加热与随后的快速冷却构成了剧烈的非均匀热循环,这种热过程直接导致焊缝金属及热影响区产生复杂的相变和组织演变。在微观层面,晶粒的粗大化以及残余奥氏体的不稳定存在,使得材料在承受外部载荷时,裂纹极易在晶界或相界面处萌生。当焊件几何形状存在突变或焊缝布置不合理时,应力集中现象会进一步放大局部应力水平,一旦超过材料的断裂韧性极限,宏观上的开裂或断裂便不可避免。
内应力是导致焊接结构失效的核心诱因之一,它分为热应力、组织应力和拘束应力三类。热应力源于温度场分布不均,组织应力源于相变过程中体积效应的差异,而拘束应力则来自外部夹具或结构自身刚性约束。这些应力在焊接完成后长期存在于构件内部,即便在没有外部载荷的情况下,也可能导致尺寸变形或延迟裂纹。对于高强度钢或厚板结构,内应力的大小往往足以引发脆性断裂,因此,理解应力产生的物理机制是制定有效修复与预防策略的基础。
热处理消除内应力的物理冶金原理
热处理通过控制材料的加热、保温和冷却过程,利用原子扩散和位错运动来重新分布和释放内应力。去应力退火是最常用的方法,其核心在于将工件加热至相变点以下的某一温度区间(通常为500-650℃),此时材料的屈服强度降低,塑性提高。在保温阶段,微观层面的原子克服能垒进行重新排列,位错滑移和攀移使得局部高应力区域的应力峰得以平缓,从而显著降低宏观残余应力。
除了去应力退火,正火和回火也是重要的热处理手段。正火通过空冷获得细小的珠光体组织,改善焊缝区的力学性能均匀性;回火则主要用于降低淬火后的脆性,通过碳化物的析出和基体回复,进一步稳定组织结构。值得注意的是,热处理的参数选择必须严格依据材料的热处理曲线,过高的加热温度可能导致晶粒过度长大,反而降低材料的韧性,而过低的温度则无法有效激活原子扩散过程,导致去应力效果不佳。
整体框架均匀传力原理的结构设计逻辑
均匀传力原理强调载荷在结构中应通过最短、最连续的路径传递,避免应力集中和局部过载。在焊接结构设计中,焊缝的布局应尽可能对称且连续,避免在高应力区域设置焊缝接头。例如,在承受交变载荷的梁柱连接处,采用全熔透焊缝并辅以合理的过渡圆角,可以显著改善应力分布状态,使力流平滑过渡,减少因截面突变引起的应力集中系数。
结构刚度的匹配也是实现均匀传力的关键。当不同厚度或材质的部件连接时,刚度差异会导致载荷分配不均,使得刚度较小的部件承受过大的变形,进而在其连接部位产生过高的次生应力。通过优化接头形式,如采用斜坡过渡、增加加强板或调整焊缝尺寸,可以平衡连接区域的刚度,使载荷更均匀地分散到整个结构体系中,从而降低单一焊点承受的峰值应力,提高整体结构的疲劳寿命和稳定性。
热处理工艺参数与传力优化的协同应用
在实际工程应用中,热处理工艺参数需与结构传力设计紧密结合。对于已出现微裂纹或内应力过高的构件,可采用振动时效或局部加热矫形作为辅助手段,但主体仍依赖于整体去应力退火。加热速率和冷却速率的控制至关重要,缓慢加热可减少因温差引起的新的热应力,而受控的冷却过程则能防止因快速冷却导致的马氏体相变,避免产生新的硬化区和脆性。
结构设计的优化应与热处理后的性能验证同步进行。通过有限元分析模拟焊后及使用过程中的应力分布,识别高风险区域,并在这些区域预先设计加强措施或预留热处理后的加工余量。例如,对于大型压力容器,焊后整体热处理不仅消除了内应力,还提高了材料的断裂韧性,使得结构在承受内压时,应力分布更加符合均匀传力的理想状态。这种设计与工艺的协同,能够有效延长焊接结构的使用寿命,降低因焊点开裂导致的失效风险。