
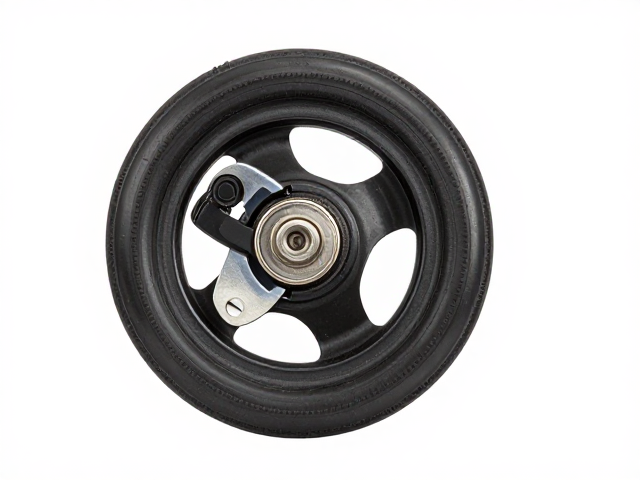
拨片挤压锁死轮体核心机械逻辑
拨片挤压锁死轮体的运作基础在于机械传动中的自锁特性与杠杆原理的结合。当用户操作拨片施加径向或轴向挤压力时,力矩通过连杆机构传递至锁止销或楔形块。这一过程并非简单的物理阻挡,而是利用接触面的角度设计,使得外力越大,锁止部件与轮体本体之间的正压力呈指数级增加。这种几何结构确保了在正常受力状态下,轮体被刚性固定,无法产生相对位移。
轮体内部的微动开关或限位结构会同步反馈锁止状态。在标准的机械设计中,拨片的行程终点通常对应着重型锁止块的完全啮合。此时,弹簧作为复位元件处于压缩状态,储存弹性势能。一旦拨片完全压下,锁止销深入轮体基座的锁定槽,摩擦力与机械干涉共同作用,形成稳定的静力学平衡。这种设计常见于工业夹具、快速换模系统以及部分高精度机械夹具中,其核心目的是消除加工或操作过程中的微小震动导致的精度丢失。
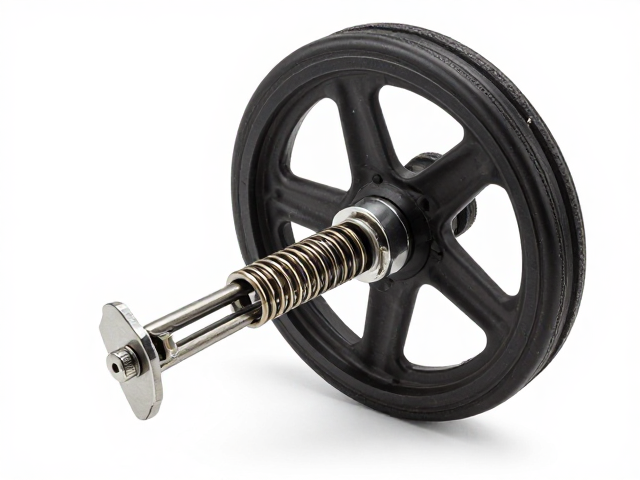
机械杠杆失效与弹簧断裂的故障机理
机械杠杆锁死失效通常源于材料疲劳或装配公差超标。长期高频次的挤压动作会导致杠杆支点销轴出现磨损,间隙增大使得力臂效率降低。当磨损间隙超过设计公差范围,拨片虽能移动至末端,但锁止销无法获得足够的轴向推力完全嵌入锁定槽。这种情况下,轮体在承受负载时会出现微量的松动,表现为锁死不紧或操作手感发飘。此外,杠杆销轴的润滑不良会导致干摩擦,加速表面剥落,进一步加剧间隙问题。
弹簧失效是另一大常见故障源,主要表现为弹性系数衰减或永久性塑性变形。在金属疲劳过程中,弹簧钢丝内部产生微裂纹,随着压缩循环次数的增加,裂纹扩展导致弹簧刚度下降。当弹簧无法提供足够的复位力或预紧力时,锁止机构可能无法完全闭合,或者在受到反向冲击时无法保持锁止状态。部分案例显示,弹簧在高温环境下工作会加速回火效应,导致材料硬度降低,从而引发不可逆的形变。这种失效往往具有突发性,前期无明显预兆,需通过定期检测弹簧自由长度和弹力参数进行预防。
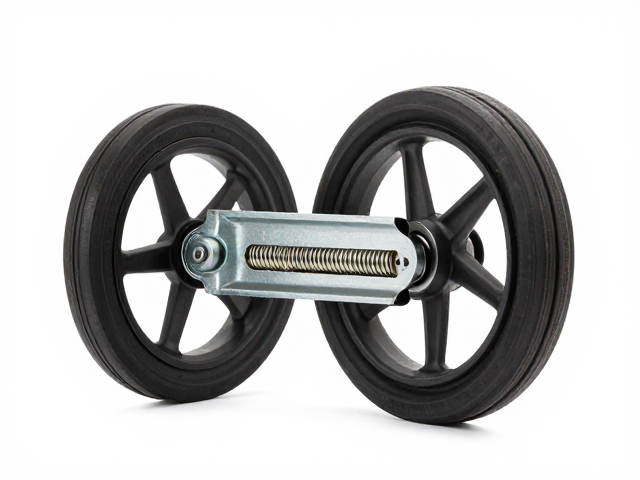
故障排查与结构优化方案
针对杠杆间隙导致的锁死不牢,首要步骤是拆解并测量关键配合件的尺寸。使用三坐标测量仪或高精度游标卡尺检查锁止销直径、锁定槽宽度及杠杆销轴孔径。若发现磨损超标,需更换高精度等级的销轴或修复基座孔位。在装配过程中,应严格控制配合公差,必要时采用过盈配合或增加定位销,以消除因累积公差导致的运动偏差。同时,优化润滑系统,使用含有二硫化钼等固体润滑剂的油脂,减少摩擦系数,确保杠杆运动顺畅。
弹簧失效的应对策略侧重于材料选型与寿命管理。选用经过表面喷丸强化处理的合金弹簧钢,能显著提升疲劳寿命。在设计阶段,应通过有限元分析计算弹簧的应力分布,避免应力集中。对于高频率使用场景,建议设置弹簧更换周期,或在结构中增加弹簧状态监测装置。若发现弹簧已出现塑性变形,必须整体更换,严禁通过简单压缩修复后继续使用。此外,检查轮体内部是否有异物卡滞,异物堆积可能阻碍锁止块到位,导致弹簧长期处于非正常受力状态而加速失效。