
内六角圆柱紧固螺丝与铆钉的选型与预处理标准
在机械装配与结构连接场景中,内六角圆柱头螺钉因其高抗拉强度和严密的配合公差,常被视为高负荷连接的首选紧固件。选用时需严格核对螺纹规格、公差等级以及材质热处理状态,确保其机械性能符合ISO 898-1或GB/T 3098.1标准中对于特定强度等级的规定。对于铆钉,特别是结构铆接场景,应依据连接件的材质、厚度及受力方向,选择抽芯铆钉、实心铆钉或压铆螺钉,并确认其材质(如铝、钢、不锈钢)与主材的电化学兼容性,以避免因电位差差异导致的早期腐蚀失效。
紧固作业前的表面处理是保障长期稳定性的关键环节。接触面必须保持清洁、无油污、无氧化皮及异物,对于经过喷漆或阳极氧化处理的工件,需根据设计间隙计算去除涂层厚度,防止因“假紧”导致预紧力不足。对于内六角螺丝,螺纹部分应涂抹适量符合工况要求的防咬死剂或润滑脂,以降低摩擦系数,确保扭矩-预紧力曲线的稳定性;若使用干摩擦系数较高的表面处理(如达克罗),则需依据规范调整紧固扭矩,避免因摩擦力变化导致连接件过度拉伸或滑丝。
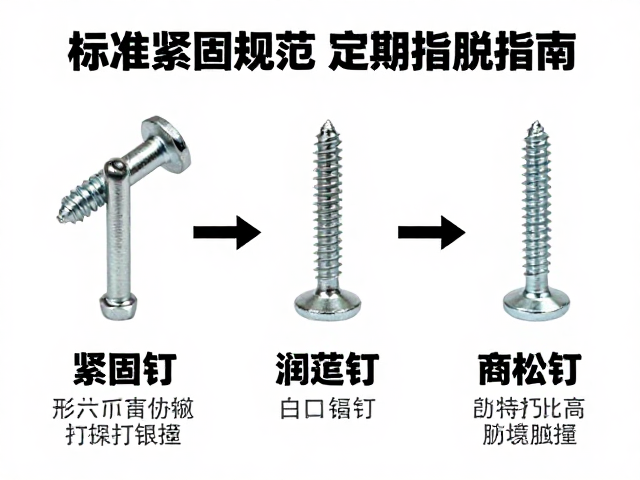
标准化紧固操作流程与扭矩控制
内六角螺丝的紧固必须遵循对角交叉、分级拧紧的原则,严禁一次性施加最终扭矩。对于M6至M12规格的标准连接,建议分三次完成:首次施加30%的目标扭矩以消除间隙并贴合表面,二次施加60%以建立主要预紧力,一次施加100%的目标扭矩以锁定连接。在操作过程中,应使用经过校准的数显扭矩扳手,确保施加力矩的精度控制在±5%以内,避免使用冲击扳手直接终紧,以防螺纹损伤或材料微观结构改变。对于多螺栓法兰连接,需按照从中心向四周或按特定顺序交替进行,以平衡应力分布,防止密封面变形或连接件翘曲。
铆钉的安装则高度依赖专用拉铆枪或压铆机的性能稳定性。使用气动或电动拉铆枪时,需定期检查拉钉杆的断裂情况及模具槽口的磨损程度,确保拉断力符合铆钉规格要求。对于空心结构铆接,需控制拉拔速度,避免瞬间冲击力过大导致基材变形或铆钉体开裂。压铆螺钉在安装时需确保垂直度,施压过程中保持平稳,直至螺钉头部与基材表面完全平齐或达到设计沉头深度,随后进行回转测试,确认无松动或异响。所有紧固作业完成后,应进行外观检查,确认螺丝头部无歪斜、铆钉尾鼓完整无裂纹,且无明显的涂胶或润滑脂溢出污染相邻部件。
周期性检查指标与维护周期设定
定期检查的核心在于识别早期失效征象,重点监测预紧力衰减、螺纹松动、腐蚀及基材变形。对于关键承重结构或高振动环境下的连接点,建议每6个月进行一次目视检查与扭矩复核。检查时需观察内六角螺丝头部是否有相对于工件表面的旋转痕迹,或使用标记线(Marking)法,在螺丝与工件连接处绘制连续直线,若线条错位则判定为松动。对于铆钉连接,需重点检查铆钉尾鼓是否出现扩径、裂纹或与基材间隙变大,同时观察孔周是否有白色粉末状腐蚀产物,这通常是电化学腐蚀或微动磨损的前兆。
维护周期的设定需结合设备运行环境与负载工况动态调整。在常温、低振动、静态负载环境下,可维持年度检查频率;而在高温、高湿、强腐蚀或高频振动环境下,检查频率需提升至季度或月度。对于处于户外或化工环境中的紧固件,需额外关注不锈钢材质的应力腐蚀开裂风险及碳钢材质的锈蚀情况。若发现轻微松动,需先清洁螺纹,重新涂抹润滑剂后,按标准扭矩复紧;若发现螺纹滑丝、铆钉断裂或基材孔洞扩大,则必须立即停止设备运行,更换失效紧固件,并对受损基材进行修复或评估结构完整性,严禁带病运行。
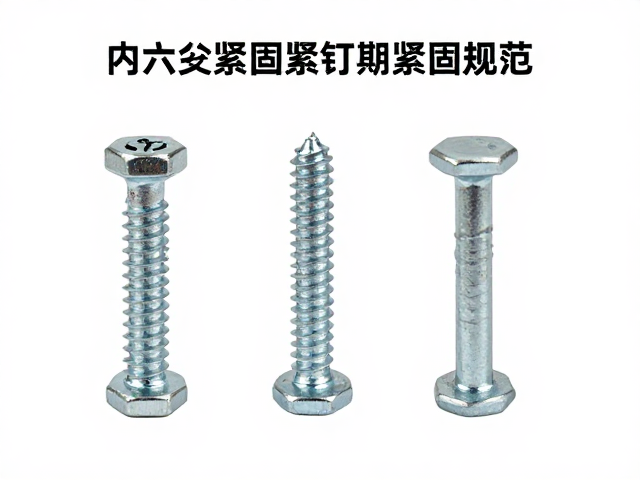
失效模式分析与长期防松策略
内六角螺丝常见的失效形式主要包括松动、疲劳断裂及螺纹咬死。松动多源于预紧力不足、摩擦系数不稳定或振动载荷超过自锁极限;疲劳断裂常发生在应力集中区域,如螺丝头与杆部过渡圆角处,通常由过载或交变应力引起;螺纹咬死则多因缺乏润滑、材质不匹配或安装不当导致。铆钉的失效则表现为拉断失效、基材撕裂或铆接点脱落,这通常与铆钉选型不当、安装力度过大或基材强度不足有关。识别失效模式有助于精准定位问题根源,从而采取针对性的改进措施。
针对高频振动或动态负载环境,单纯依靠标准螺纹自锁性能难以满足长期紧固需求,需引入辅助防松机制。可选用带有尼龙嵌环的防松螺母、双螺母对顶锁紧或涂抹高强度螺纹锁固胶,以增加摩擦阻力或填充螺纹间隙。对于内六角螺丝,可采用机械防松方式,如使用开口销配合槽型螺母,或采用自锁垫片(如Nord-Lock楔形制锁垫片),通过楔形面原理在轴向载荷下产生切向锁紧力,有效防止因振动导致的松动。对于铆接连接,若需定期拆卸或存在较高冲击风险,可考虑改用高强螺栓连接,或选用具有自锁功能的结构铆钉,以提升连接系统的整体可靠性与维护便利性。