
轴承滚珠减阻原理与轮面磨损检查
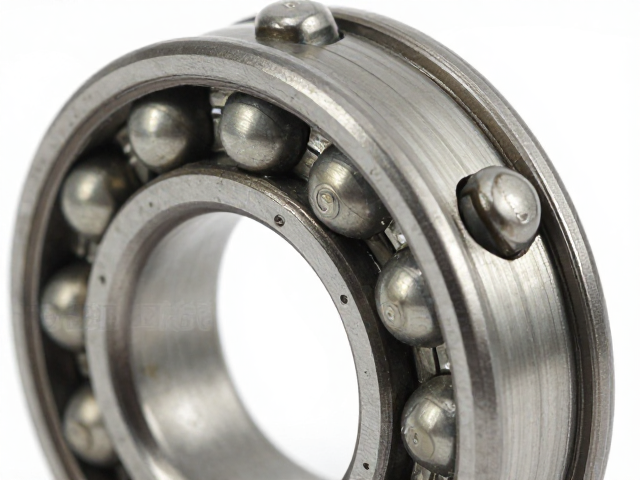
滚动摩擦是机械传动中降低能量损耗的核心机制,轴承内部的滚珠通过点接触或线接触的方式替代滑动摩擦,从而显著减小运动阻力。当轴承旋转时,滚珠在内外圈滚道之间滚动,接触区域形成微小的弹性变形区,这种赫兹接触理论描述的物理现象使得接触应力分布更加均匀。润滑剂在此过程中扮演着关键角色,它在滚珠与滚道之间形成一层极薄的油膜,不仅隔离了金属表面的直接接触,还通过流体动力效应进一步降低摩擦系数,确保机械系统在高负载下仍能保持高效运转。
轮面磨损检查是评估轴承状态及关联部件健康程度的必要环节,磨损形态直接反映了设备的受力情况与润滑状态。常见的磨损类型包括粘着磨损、磨粒磨损和疲劳剥落,其中疲劳剥落常表现为滚道表面出现点蚀或片状脱落,这通常源于交变接触应力超过了材料疲劳极限。定期检查时需关注滚珠表面是否有划痕、变色或变形,同时测量轮面的粗糙度与尺寸公差,若发现异常磨损痕迹,需结合振动分析与温度监测数据,判断是否存在对中不良、过载或润滑失效等问题,以便及时采取维护措施。
详解工程塑料注塑成型
工程塑料注塑成型是将高温熔融的塑料原料注入闭合模具型腔,经冷却固化后获得预定形状制品的制造工艺。该过程涉及热力学、流体力学及高分子物理等多学科知识,核心在于控制塑料在模具内的流动、填充及冷却行为。常用的工程塑料如聚酰胺(PA)、聚碳酸酯(PC)及聚苯醚(PPO),因其具备优异的机械强度、耐热性及尺寸稳定性,广泛应用于汽车、电子及精密仪器领域。成型过程中,注射压力、保压时间、熔体温度及模具温度等参数需精确匹配材料特性,以确保制品内部无缩孔、翘曲或熔接痕等缺陷。
模具设计对注塑成型的成功率起着决定性作用,浇口位置、流道布局及冷却系统结构直接影响产品的成型质量与生产效率。合理的浇口设计可优化熔体流动路径,减少流动阻力与内应力,而高效的冷却系统则能缩短成型周期,提高生产效率。此外,注塑过程中需严格控制环境湿度与原料干燥程度,因为工程塑料普遍具有吸湿性,水分残留会导致制品出现银纹、气泡或力学性能下降。通过计算机辅助工程(CAE)模拟技术,工程师可在模具制造前预测填充与冷却行为,优化工艺参数,从而降低试模成本,提升产品的一致性与可靠性。