
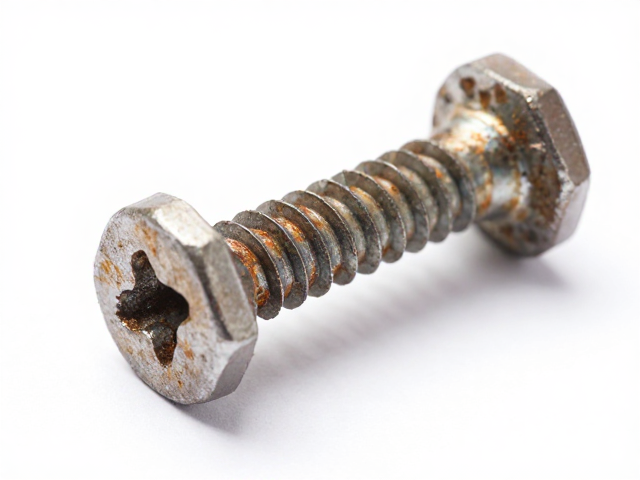
锈蚀成因分析与表面预处理
内六角圆柱头螺丝在工业环境中常因接触潮湿空气、酸性气体或腐蚀性液体导致表面氧化层破坏,形成红褐色或黑色的铁锈堆积。这些锈蚀产物不仅会掩盖螺丝原有的金属光泽,更会在螺纹配合面形成硬质颗粒,导致装配时扭矩异常,甚至引发螺丝断裂或螺纹滑牙的风险。在进行任何化学处理之前,必须对紧固件进行严密的外观检查,确认锈蚀程度及是否存在机械损伤。若发现螺丝头部六角孔内部或螺纹根部存在严重点蚀或裂纹,应直接判定为报废品,严禁进行后续修复处理,因为结构性损伤无法通过表面清理恢复其力学性能。
预处理阶段的核心在于去除油污与松动锈层,为后续钝化创造洁净的基底。使用无水乙醇或专用工业清洗剂对螺丝表面进行擦拭,可有效去除加工残留的切削液或运输过程中的防护油膜。对于锈层较厚的部件,可采用细砂纸(如400-600目)或不锈钢丝刷进行局部机械打磨,操作时需严格遵循螺丝轴向方向,避免横向刮擦造成新的表面划痕。打磨过程中产生的金属粉尘需及时清理,防止其残留在螺纹间隙中影响后续钝化膜的均匀性。此步骤需佩戴防护眼镜与手套,确保操作安全,同时保持工作区域通风良好,以减少粉尘吸入风险。
化学除锈与活化工艺执行
化学除锈通常采用弱酸性溶液进行,工业实践中常用含有缓蚀剂的稀盐酸或专用除锈剂。溶液浓度需严格控制,一般建议盐酸浓度低于10%,并添加0.5%-1%的缓蚀剂(如乌洛托品)以抑制基体金属的过腐蚀。将预处理后的螺丝完全浸没于溶液中,反应时间视锈蚀程度而定,通常在3-10分钟内观察锈层脱落情况。需定期轻微晃动容器,确保溶液均匀接触每个螺丝表面。一旦锈层基本去除且金属基体露出,应立即取出,不可长时间浸泡,以免酸液侵蚀基体导致氢脆现象。氢脆是高强度紧固件的大敌,会显著降低螺丝的疲劳强度,因此时间控制至关重要。
除锈完成后,必须进行严密的中和与水洗程序,以彻底去除残留酸液。将螺丝置于流动的清水中冲洗至少5分钟,随后浸入含有5%-10%碳酸钠(纯碱)溶液中进行中和处理,时间约为1-2分钟,以消除酸性残留。中和后再次用清水冲洗,直至用pH试纸检测冲洗水呈中性。水洗过程中需确保水流覆盖螺丝所有表面,特别是内六角孔内部及螺纹牙底,这些隐蔽部位极易残留酸液,若处理不净,会在后续储存中引发持续性腐蚀。清洗后的螺丝应尽快进入干燥工序,避免自然晾干导致的水渍斑点,影响后续钝化效果。
钝化处理与成膜控制
钝化处理旨在在金属表面形成致密的氧化保护膜,提升耐腐蚀性能。对于碳钢内六角螺丝,常用铬酸盐钝化或无铬钝化工艺。无铬钝化因环保要求日益普及,主要成分多为三价铬或有机硅烷类化合物。配制钝化液时需严格遵循产品说明书规定的稀释比例,通常工作液浓度在2%-5%之间。将中和干燥后的螺丝浸入钝化液中,保持室温(20-30℃)浸泡1-3分钟。浸泡过程中需确保溶液充分流动,避免气泡附着在螺丝表面形成露钝区。对于形状复杂或盲孔较多的螺丝,可采用喷淋或超声辅助钝化,以提高膜层均匀性。
钝化后的成膜质量可通过外观检查和水洗测试进行初步判断。合格钝化膜应呈现均匀的彩虹色或银白色,无流挂、无斑点。水洗测试要求将处理后的螺丝浸入去离子水中,静置规定时间后观察,若水液变黄或出现浑浊,表明钝化膜未完全形成或残留过多盐分,需重新处理。成膜后需进行干燥处理,可采用热风烘干(温度控制在60-80℃)或离心甩干,确保表面无水珠残留。干燥过程中需避免高温导致膜层变色或开裂。处理完成的螺丝应置于干燥、无尘环境中暂存,等待后续涂装或装配。
后处理检验与存储规范
检验环节是确保钝化质量的关键步骤。外观检验需在充足光照下进行,检查螺丝表面是否有漏钝、锈蚀点或膜层脱落现象。对于高要求场合,可进行盐雾测试抽检,依据GB/T 10125标准,中性盐雾试验(NSS)通常要求通过24-72小时无白锈,具体时长取决于防护等级要求。此外,还需进行接触角测试或蓝点测试,以验证钝化膜的完整性。对于经检验合格的螺丝,需分类存放,不同材质、不同批次的螺丝应分开标识,避免混放导致电化学腐蚀。
存储环境需保持相对湿度低于60%,温度适宜,避免阳光直射和高温热源。螺丝应存放在干燥的托盘或包装盒中,底部垫有防潮材料。长期存储时,建议定期巡检,检查包装完整性及螺丝表面状态。若发现包装破损或受潮,应立即取出重新进行表面保护处理。在搬运和包装过程中,应避免螺丝之间剧烈摩擦,防止钝化膜机械损伤。规范的存储与搬运流程能显著延长内六角圆柱紧固螺丝的使用寿命,确保其在装配时保持良好的力学性能和耐腐蚀特性。