
内六角圆柱头螺丝的表面处理工艺演进
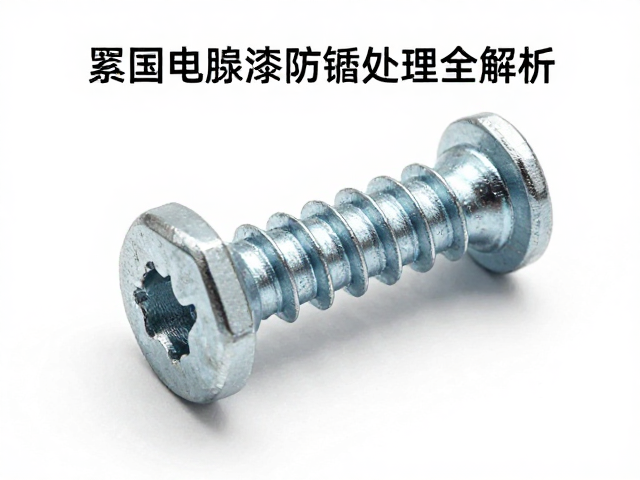
在精密机械与高端装备制造领域,内六角圆柱头紧固螺丝因其优异的抗剪切能力和严密的头部配合设计,常作为关键连接件应用。然而,传统的热镀锌或普通发黑处理在应对高盐雾腐蚀环境或需要兼顾装配润滑的场景时,逐渐显露出口径限制。电泳涂装技术通过物理电沉积原理,在螺丝表面形成均匀致密的有机涂层,不仅解决了传统工艺在盲孔和复杂几何结构处的覆盖盲区问题,更显著提升了零部件的耐盐雾性能与外观质感。
随着工业标准对紧固件可靠性要求的提升,单一的电泳漆层已难以完全满足极端工况需求。行业内普遍采用“电泳底漆+表面润滑/防锈”的复合处理模式。这种工艺路径利用电泳漆作为严密的防锈屏障,隔绝基体金属与腐蚀介质的接触,再辅以二硫化钼、PTFE或专用润滑剂进行表面改性,从而在保持优异防锈能力的同时,优化螺纹配合时的摩擦系数,防止拧入过程中的咬死现象,实现了防护性能与装配性能的双重突破。
电泳漆层的成膜机理与微观结构特征
电泳涂装的核心在于电化学沉积过程,通常采用阴极电泳漆体系,因其涂膜致密、耐腐蚀性优于阳极电泳,成为高端紧固件处理的首选。在高压电场作用下,带正电荷的树脂颗粒定向迁移至作为阴极的内六角螺丝表面,发生中和反应并沉积成膜。这一过程具有优异的“法拉第笼效应”,使得螺丝内六角孔内部、螺纹根部等难以通过喷涂覆盖的区域也能形成完整连续的漆膜,彻底消除了传统喷涂工艺中的漏涂风险。
从微观结构来看,高质量的电泳漆膜具有交联密度高、孔隙率低的特点。经过高温烘烤固化后,漆膜与螺丝基体形成严密的物理结合与化学键合,其厚度通常控制在12-25微米之间。这种厚度既能提供足够的绝缘性和耐腐蚀屏障,又不会显著改变螺丝的几何尺寸,确保了与螺母或螺孔的配合精度。此外,电泳漆膜表面光滑平整,无流挂、缩孔等缺陷,为后续叠加润滑层提供了理想的基底,有效降低了界面结合的不稳定性。
润滑与防锈复合处理的技术实现
单纯的电泳漆膜虽然防锈性能优异,但在高载荷螺纹配合中,其摩擦系数较高且无润滑功能,长期震动可能导致预紧力衰减。为此,在电泳固化后,需引入二硫化钼(MoS2)或聚合物润滑剂进行表面涂覆。这一步骤通常通过浸渍、喷涂或离心甩涂实现,润滑剂分子紧密附着在电泳漆膜表面,形成一层低摩擦系数的固体润滑层。这种复合结构既保留了电泳漆的致密防锈特性,又通过润滑层改善了螺纹副的转动性能,有效防止了因干摩擦导致的涂层破损和螺栓咬死。
防锈性能的维持依赖于复合涂层的完整性与致密性。润滑剂中的防锈成分(如缓蚀剂)能与电泳漆膜协同作用,进一步中和可能渗入的微环境酸碱物质。在实际检测中,经过复合处理的内六角螺丝在中性盐雾测试(NSS)中通常能持续200-500小时无红锈,具体数值受电泳漆配方、固化温度曲线以及润滑剂种类的影响。这种处理方式特别适用于汽车底盘、航空航天发动机支架等对可靠性要求极高的场景,确保了在潮湿、高盐或高温环境下的长期稳定连接。
关键工艺参数控制与质量检测
工艺参数的精准控制是保证复合处理质量的核心。电泳槽液的pH值、固体份、颜料体积浓度(PVC)以及槽液温度需保持在严格区间,通常pH值控制在8.2-8.8之间,槽液温度维持在55-65℃。固化过程需遵循严格的升温曲线,一般建议在160-190℃下烘烤15-20分钟,以确保漆膜充分交联固化。若固化不足,漆膜附着力下降,易在后续润滑处理或装配中脱落;若固化过度,漆膜变脆,抗冲击性能降低。
质量检测环节涵盖外观、物理性能及化学性能多个维度。外观检查需确保涂层均匀、无气泡、颗粒或流挂,颜色符合标准色卡。物理性能测试包括附着力测试(通常采用划格法,要求达到0级或1级)、硬度测试(铅笔硬度需达到2H以上)以及耐冲击性能测试。化学性能方面,重点检测耐盐雾腐蚀性能及耐溶剂性。对于润滑性能,需通过摩擦系数测试仪测量拧紧扭矩与松开扭矩,确保摩擦系数稳定在0.10-0.15之间,以验证润滑层的有效性及一致性。
应用场景与长期稳定性表现
在汽车工业中,内六角圆柱头螺丝经此复合处理后,广泛应用于发动机缸盖、变速箱壳体及底盘悬挂系统。这些部件长期处于高温、油污、震动且易受雨水侵蚀的环境,复合涂层能有效防止因应力腐蚀开裂导致的连接失效。在风电行业,塔筒连接螺栓及机舱内关键紧固件同样采用此类处理,以应对高湿度、高盐雾的沿海或海上环境,确保设备在20年设计寿命内的结构完整性。
电子与精密仪器领域则更关注涂层的绝缘性与尺寸稳定性。电泳漆膜良好的绝缘特性可防止不同金属部件间的电偶腐蚀,而润滑处理确保了精密螺纹连接的重复装配可靠性。在医疗器械中,符合生物相容性要求的特殊电泳漆及惰性润滑剂,使得内六角螺丝可用于植入式器械或高洁净室环境下的设备组装,既满足了严格的卫生标准,又提供了长期的防锈保障,避免了因锈蚀产物污染导致的医疗事故风险。