

内六角圆柱头螺丝的基础结构与紧固逻辑
内六角圆柱头螺丝,常被称为内六角螺钉或杯头螺丝,其头部呈圆柱形,顶部中心设有十二边形内六角槽。这种设计使得螺丝在旋入后,头部顶端与工件表面平齐或略低于表面,从而有效避免突出部分干涉周围组件,特别适用于空间受限或需要平滑外观的机械装配场景。其圆柱形头部配合精密的螺纹部分,能够通过内六角扳手施加较大的扭矩,实现高强度的紧固连接,广泛应用于汽车制造、电子设备外壳及重型机械结构中。
在调节与适配过程中,螺纹的配合精度是决定紧固效果的核心因素。内六角螺丝通常遵循公制标准(如ISO 4762或GB/T 70.1),常见的规格涵盖M3至M20等尺寸,螺距分为粗牙和细牙两种。粗牙螺纹自锁性能较好,适用于一般紧固;细牙螺纹则具有更小的升角,自锁性更强且微调精度更高,常用于振动环境下的精密部件固定。安装时需确保螺纹孔清洁无异物,若发现螺纹配合阻力异常,应检查是否存在毛刺或变形,而非强行旋入,以免导致滑牙或螺纹损伤,影响长期使用的稳定性。
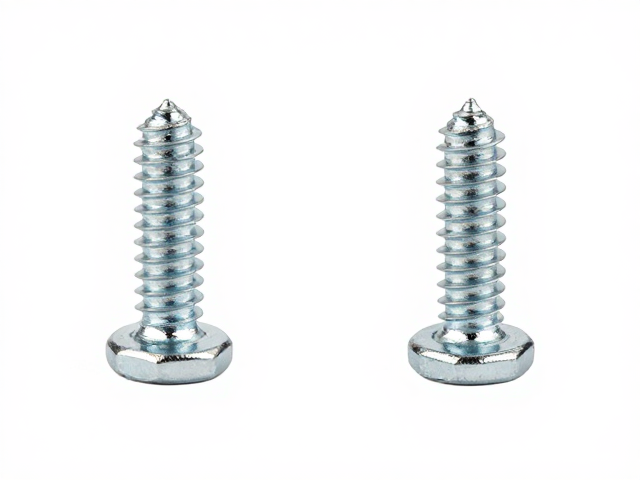
白锌与彩锌镀锌工艺的原理与特性差异
镀锌层是内六角螺丝防止腐蚀的主要屏障,白锌与彩锌均属于六价铬或三价铬钝化处理后的锌层,但外观与性能侧重有所不同。白锌镀层经过白色钝化处理,表面呈现银白色或略带彩虹光泽,外观简洁均匀,符合大多数对颜色无特殊要求的工业标准。其防腐性能主要依赖锌层的物理隔绝作用及钝化膜的化学稳定性,在一般大气环境中能提供基础的防锈保护,适合室内机械部件或非高湿环境下的应用。
彩锌镀层则在钝化过程中形成三氧化铬或铬酸盐转化膜,表面呈现黄色、金黄色或彩虹色。彩锌工艺形成的膜层通常比白锌更厚且致密,因此在盐雾测试中往往表现出更优的耐腐蚀性能,能延缓基体金属生锈的时间。然而,彩锌层在紫外线长期照射或极端酸碱环境下可能出现变色或膜层老化现象。选择时需根据实际使用环境的湿度、温度及化学暴露情况进行匹配,高盐雾环境建议优先评估彩锌或更高级的达克罗涂层,而普通干燥环境下白锌更具性价比。
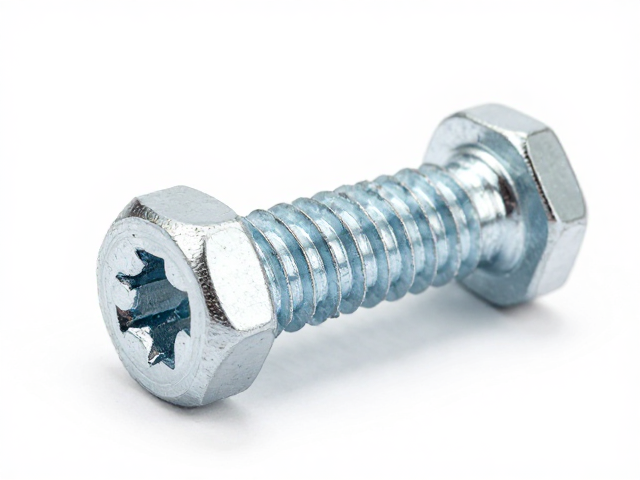
工艺参数控制与表面质量检验标准
镀锌工艺的质量直接受前处理、电镀电流密度、钝化时间及烘烤温度等参数影响。合格的白锌或彩锌层应色泽均匀,无露底、起泡、流挂或针孔等缺陷。根据国家标准GB/T 9797《金属覆盖层 钢铁制品热浸镀锌层 试验方法》及相关电镀标准,镀层厚度通常控制在5-12微米之间,具体数值依据腐蚀环境等级而定。过薄的镀层无法提供足够的牺牲阳极保护,而过厚则可能导致氢脆风险增加,影响螺丝的机械强度。
表面检验过程中,盐雾测试是评估防腐性能的关键手段。内六角螺丝在通过中性盐雾试验(NSS)后,需在特定时间点(如24小时、48小时、72小时)观察基体是否出现红锈。白锌标准件通常要求24-48小时无红锈,而经过特殊钝化处理的彩锌件可能需达到72-90小时甚至更长时间。此外,氢脆测试也是高强度内六角螺丝(如10.9级及以上)必须关注的环节,电镀后需经过去氢烘烤处理,以降低氢原子渗入钢基体导致的延迟断裂风险,确保产品在承受高载荷下的结构安全。
适配调节中的扭矩控制与安装规范
内六角圆柱头螺丝在调节安装时,扭矩的控制至关重要。由于内六角槽与扳手头部的接触面积较小,若施加扭矩过大或角度偏差,极易导致内六角槽边缘崩裂或扳手打滑,造成紧固件失效。实际应用中,建议使用精度较高的扭矩扳手,并严格参照相关材料手册中规定的扭矩值进行旋紧。对于不同材质(如碳钢、不锈钢、合金钢)和不同表面处理(白锌、彩锌、黑色氧化)的螺丝,其摩擦系数不同,所需的预紧力矩也有所差异,通常镀锌层会略微增加摩擦系数,需在计算时予以修正。
润滑与清洁是确保调节适配准确性的辅助措施。在安装含有润滑剂的螺丝时,摩擦系数降低,相同扭矩下产生的预紧力增大,因此必须相应降低扭矩设定值,防止螺栓过载断裂。相反,干燥且无润滑的安装状态下,需确保螺纹及接触面无油污、氧化皮或旧胶残留,以维持设计预期的摩擦状态。对于多颗螺丝并列紧固的法兰或盖板,应采用对角交叉、分次拧紧的策略,逐步均匀施加扭矩,避免工件变形或密封面受力不均导致泄漏或松动,确保整体装配的稳固性与可靠性。