
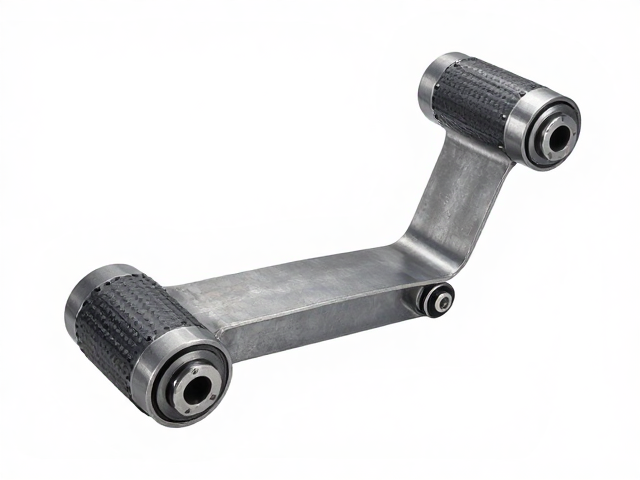
同步倾斜联动底盘扶手连接座的结构特性与工况分析
同步倾斜联动底盘扶手连接座作为车辆被动安全与操控稳定系统的关键从动部件,其核心功能在于在底盘发生特定角度的倾斜或形变时,通过机械联动机制保持扶手结构的相对姿态稳定,从而为乘员提供持续且符合人体工学的支撑力。该部件通常位于底盘悬挂系统与车身内饰连接区域的交界处,承担着传递纵向加速度、侧向倾覆力矩以及振动冲击的多重任务。由于处于高动态负载环境,连接座必须具备极高的刚性与抗疲劳性能,以确保在车辆急转弯、紧急制动或颠簸路面行驶过程中,不会出现因部件松动或变形导致的异响或功能性失效。
在实际工况中,该连接座需应对复杂的复合载荷,包括来自悬挂系统的垂直冲击、转向时的横向剪切力以及车身扭转带来的扭转载荷。传统的铸造或锻造工艺在应对这种高精度、薄壁且带有复杂内腔结构的零件时,往往面临着材料利用率低、内部气孔缺陷难以控制以及后期机加工成本高昂等痛点。冷轧钢板工艺通过利用钢材在常温状态下的塑性变形特性,能够显著提升材料的屈服强度和硬度,同时改善金属纤维的连续性,这使得连接座在轻量化设计的同时,仍能维持优异的结构完整性,满足现代汽车工业对零部件轻量化与高强化的双重需求。
冷轧钢板原材料的选择标准与预处理流程
冷轧钢板作为基础原材料,其物理性能直接决定了最终成品的力学表现,通常选用低碳深冲钢或高强度低合金钢(HSLA),典型牌号如DC04、DC06或SPCE系列,这些材料具有优异的延伸率和成型极限,能够适应连接座复杂曲面的拉伸与翻边工艺。原材料进入生产线前需经过严格的表面质量检测,确保无锈蚀、氧化皮、划痕或卷取痕迹,任何微观缺陷都可能在后续深冲过程中引发破裂或起皱。板材的厚度公差需控制在±0.02mm以内,以保证冲压模具的间隙均匀,避免因厚度不均导致的成型应力集中。
预处理环节主要包括开卷、校平及定尺剪切,部分高精度要求的生产线还会引入在线表面清洁与涂油工序,以减少模具磨损并改善润滑效果。钢材的晶粒度需符合相关国家标准,通常要求细晶粒结构以提升材料的韧性和抗撕裂能力。在板材入库前,还需进行化学成分复核,重点监控碳、锰、磷、硫等元素的含量,特别是磷和硫的含量需控制在极低水平,以防止冷脆现象的发生。这种严密的原材料管控体系,为后续冷轧成型提供了稳定的物质基础,确保了批次间产品性能的一致性。
多工位级进模冲压成型与同步联动结构构建
连接座的成型主要依赖于高精度多工位级进模,该模具通常包含冲裁、拉深、翻边、切边及整形等多个工位,通过精密的导正销和卸料板实现板材在模具内的精确定位。在拉深工位,板材被逐步拉伸成预定形状,此过程需精确计算压边力,防止材料起皱或破裂;对于同步倾斜联动的关键铰接部位,需采用特殊的压延工艺形成均匀的壁厚过渡,确保活动关节处的运动灵活性。模具钢材通常选用硬质合金或经过真空淬火处理的Cr12MoV,以应对高频次冲压产生的磨损,模具型腔表面需进行氮化处理,提高耐磨性和耐腐蚀性。
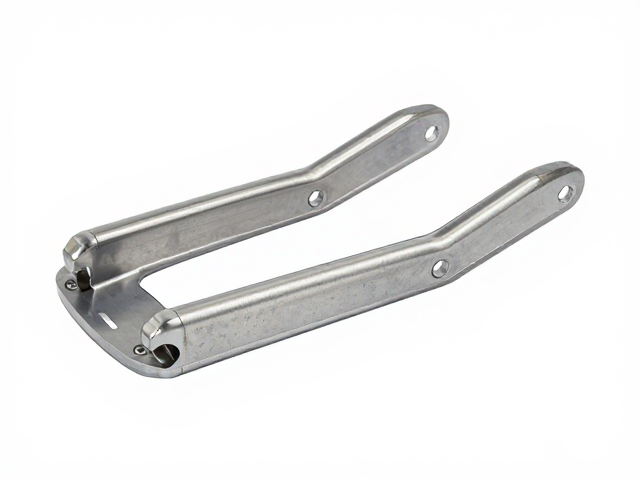
成型过程中,同步倾斜联动的机械结构并非单一零件,而是通过精密冲压后形成的多个独立组件组合而成。这些组件在冲压阶段可能表现为简单的片状结构,但在后续组装中通过铆接、焊接或高精度定位销配合,形成具有特定运动轨迹的联动机构。冲压过程中需实时监控成型深度和回弹情况,通过模具上的弹性元件或液压系统动态调整成型压力,以补偿材料在塑性变形过程中的回弹效应。这种高精度的成型控制,确保了连接座各配合面的尺寸精度达到微米级别,为后续装配提供可靠的基准。
焊接连接与热处理消除内应力工艺
冲压成型后的零部件在组装成完整的连接座时,主要采用二氧化碳气体保护焊或激光焊接技术进行固定。焊接位置多集中在加强筋、安装法兰及联动销轴支撑点,需确保焊缝熔深足够且无气孔、夹渣或未熔合缺陷。由于冷轧钢板在冲压过程中产生了巨大的残余应力,直接焊接可能导致热影响区裂纹或变形,因此在焊接前或焊接后需设置去应力退火工序。退火温度通常控制在500-600摄氏度之间,保温时间根据零件厚度精确计算,随后进行缓慢冷却,以彻底消除加工硬化带来的内应力,恢复材料的塑性并稳定零件尺寸。
焊接过程中需采用夹具固定零件,防止热变形影响同步联动的几何精度。对于高精度要求的联动部位,焊接顺序需经过严密的规划,采用对称焊、分段退焊等工艺措施,最大限度地减少焊接变形。焊后需进行严格的外观检查和无损检测,如渗透检测(PT)或超声波检测(UT),确保无隐蔽性裂纹。此外,焊接热输入的控制至关重要,过高的热输入会改变局部微观组织,降低材料强度,因此需根据钢板厚度和材质选择合适的焊接电流、电压及速度参数,确保接头性能与母材相匹配。
表面处理与最终尺寸精度控制
冷轧钢板连接座在成型及焊接后,表面可能存在油污、氧化皮或焊渣,需经过酸洗、磷化或电泳涂装等表面处理工艺,以提升耐腐蚀性能和附着力。表面处理前的清洗需彻底,确保无残留油脂和灰尘,磷化膜厚度和结晶状态需符合工艺规范,通常为2-6微米,形成致密的保护膜。对于高腐蚀环境下的应用,还可能采用镀锌或喷涂高性能防腐涂层,涂层厚度均匀,无流挂、气泡或露底现象,确保连接座在恶劣工况下的长期使用寿命。
最终尺寸精度控制是连接座质量的核心环节,需使用三坐标测量机(CMM)对关键配合面、安装孔位及联动轨迹进行全尺寸检测。同步倾斜联动的角度偏差、间隙配合及运动平稳性需通过专用检具进行实物验证,确保其在模拟工况下能顺畅运转且无卡滞。检测数据需实时反馈至生产线,用于修正模具位置或调整工艺参数,形成闭环质量控制体系。所有成品需经过严格的防锈包装,防止在运输和存储过程中发生锈蚀或磕碰损伤,确保以最佳状态交付至整车装配线。