
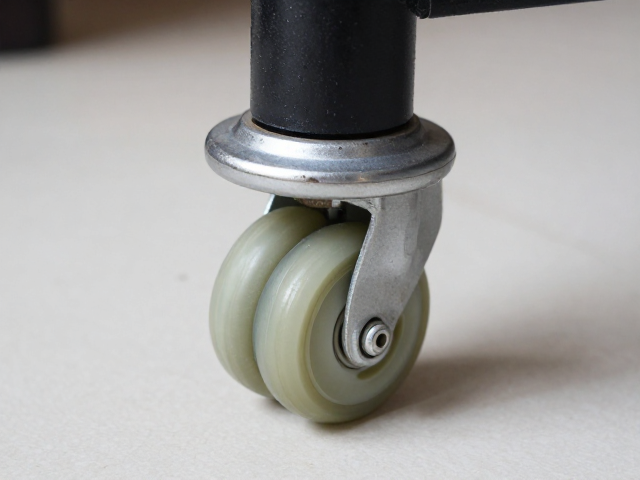
脚轮卡顿卡死怎么修?逆时针旋出轮子,查底座孔径快速修复
脚轮出现转动不畅或完全卡死的情况,通常源于内部轴承积灰、轴杆变形或固定结构松动。面对此类机械故障,最直接且有效的排查路径是从拆卸环节入手。操作时需先观察脚轮连接处,大多数标准工业脚轮或办公转椅脚轮采用螺纹或卡扣式固定。若为螺纹连接,使用扳手或钳子夹住轮轴根部,严格遵循逆时针方向旋转即可将轮子从底座中旋出。这一动作能避免强行撬动导致塑料底座破裂,确保在拆解过程中不损伤核心受力部件,为后续检查提供完整的组件样本。
拆解后的核心步骤在于对底座孔径与轮轴状态的精准查验。许多用户误以为问题仅出在轮子本身,实则底座内部的导向孔若因长期受力不均产生金属疲劳变形或积存顽固污垢,会直接导致新换轮子也无法顺畅旋转。检查时需观察底座孔径边缘是否有毛刺或扩孔现象,同时清理轴杆上的缠绕物如头发、线头或硬化污垢。若发现底座孔径明显大于轴杆直径,说明连接处已失效,此时即便更换轮子也无法解决根本问题,必须对底座进行修复或整体更换,以恢复机械结构的稳定性。
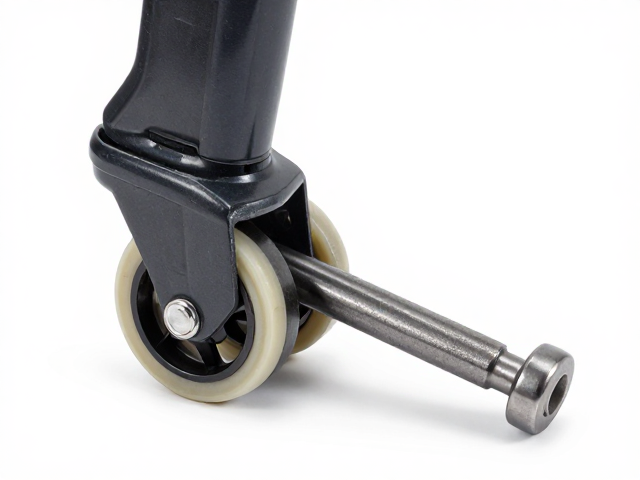
排查底座孔径与轴杆配合公差
在确认轮子可顺利旋出后,需重点分析轴杆与底座孔径的配合状态。正常情况下,金属轴杆应与底座孔径保持紧密但顺滑的过渡,间隙过大会导致脚轮在受力时发生偏斜,进而引发卡顿。若通过目视或手感发现轴杆能在孔内大幅晃动,这通常意味着底座材料(多为铸钢或铝合金)在长期重载下发生了塑性变形。此时不建议强行敲击校正,因为金属内部应力结构已改变,强行修复极易在使用中突然断裂。对于轻微变形,可使用细砂纸打磨轴杆接触面去除氧化层,再涂抹少量润滑脂辅助复位,但需严格控制润滑脂用量,避免吸附更多灰尘加剧磨损。
若底座孔径磨损严重或出现裂纹,更换整个脚轮总成是更具性价比且安全的方案。市面上标准的万向轮规格较为统一,常见轴杆直径多为10mm、12mm或14mm,购买时需精确测量旧件轴杆直径,确保新件能嵌入原位。在安装新轮子时,顺时针旋入时需手感顺滑,若遇到阻力过大应立即停止,检查是否因螺纹错位导致滑丝。正确的安装角度能确保受力均匀,避免因偏载导致新脚轮在短时间内再次出现卡顿。通过这种基于尺寸匹配的替换逻辑,能最大程度还原脚轮原有的机械性能,延长整体使用寿命。