
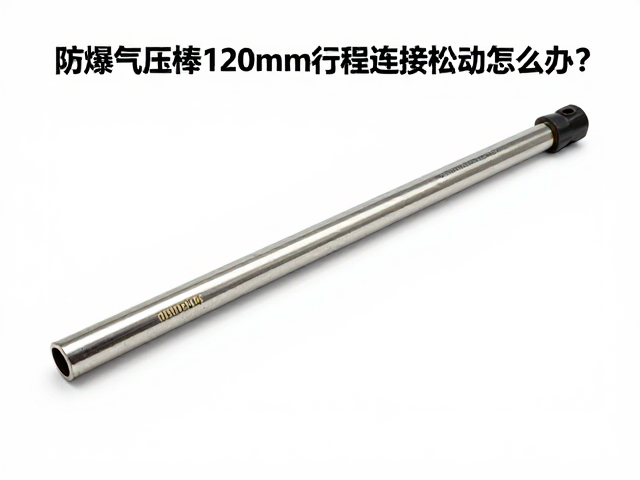
排查连接松动的核心受力点
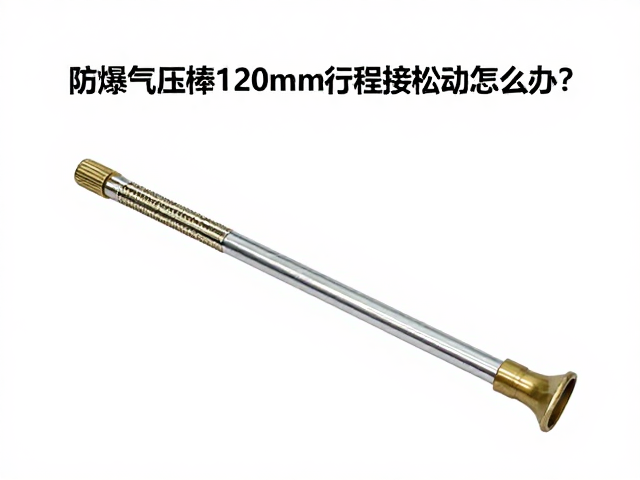
防爆气压棒在120mm行程范围内出现连接松动,通常源于安装基座与缸体接口的配合公差过大或长期机械应力导致的紧固件失效。在工业现场,这类故障多发生在频繁往复运动的自动化设备中,由于防爆环境对密封性和稳定性要求极高,任何微小的位移都可能破坏整体的结构完整性。操作人员需先观察松动位置,区分是端头球头关节处的间隙变大,还是安装支架与设备本体的连接螺丝出现退针现象。
需要特别注意防爆等级认证下的结构特殊性,普通气压棒的松动可能仅影响功能,而防爆型号因涉及内部隔离结构,松动可能导致密封面受损进而引发安全隐患。检查时应确认球头关节的球窝配合是否出现磨损痕迹,若发现金属屑或明显的旷量,说明内部轴承或球头已发生不可逆损伤。此时不可强行拧紧,因为防爆组件的预紧力有严格规范,过大的扭矩会直接导致缸体变形或密封件破裂。
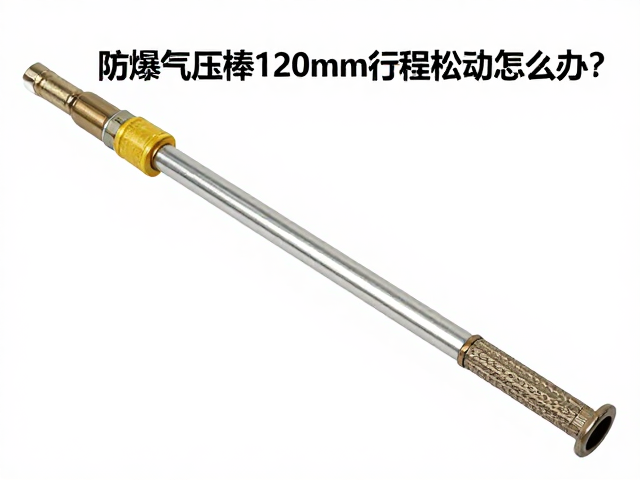
标准化拆卸与清洁流程
处理松动前必须执行严格的能量隔离程序,确保气压棒处于无压状态,并释放系统内的残余气体压力。使用专用扳手松开两端固定螺母时,应采用对角交替拆卸的方式,避免单边受力造成缸体弯曲。拆卸过程中需记录原始安装角度和垫片位置,这些细节对后续复原至关重要。对于120mm行程的型号,其内部活塞杆行程较短,对安装同轴度要求较高,因此在拆卸时需防止活塞杆意外弹出或撞击周围部件。
清洁是修复过程中的关键环节,需使用无水乙醇或工业级清洗剂彻底清除连接部位的油污、金属粉末及旧密封胶残留。重点检查球头关节内部及安装孔内壁,确保无腐蚀性物质或异物残留。若发现螺纹滑牙或基座表面氧化腐蚀,需评估是否需要进行修复处理或更换部件。清洁后的零件应放置在洁净区域自然风干,严禁使用压缩空气直接吹扫,以免将污染物吹入防爆隔离腔体或密封区域,影响后续装配精度。
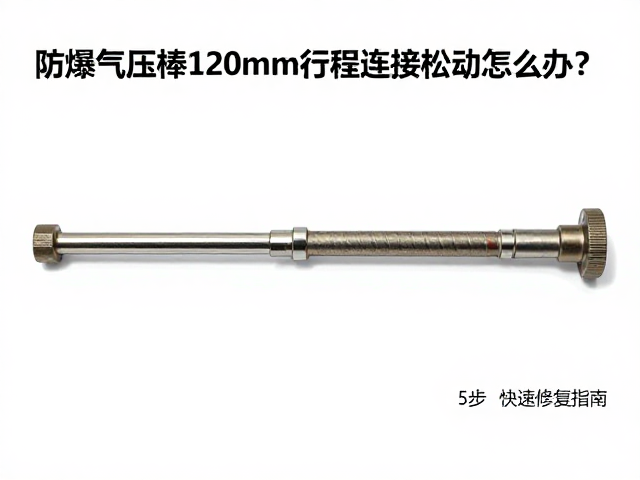
紧固与同轴度校准
重新安装时,应选用符合防爆环境要求的高强度紧固件,并涂抹适量的防松螺纹锁固剂以应对振动环境。在安装过程中,需使用千分表或同轴度检测工具对气压棒轴线与设备运动轨迹进行校准,确保120mm行程范围内无偏载现象。对于球头关节连接,需调整至最佳啮合位置,确保球头能自由转动但无轴向窜动。紧固力矩需参照设备制造商提供的技术参数执行,严禁凭手感估算,以防因力矩不足导致再次松动或因力矩过大损坏螺纹。
校准过程中需模拟设备运行状态,进行小幅度的往复运动测试,观察连接部位是否有异响或额外位移。若发现同轴度偏差超过允许范围(通常小于0.1mm),需重新调整安装支架的位置。防爆气压棒的安装支架通常带有微调垫片,可通过增减垫片厚度来修正角度偏差。调整后需再次锁紧所有固定螺栓,并检查防爆外壳的接地连接是否完好,确保电气安全与机械稳固性同步达标。
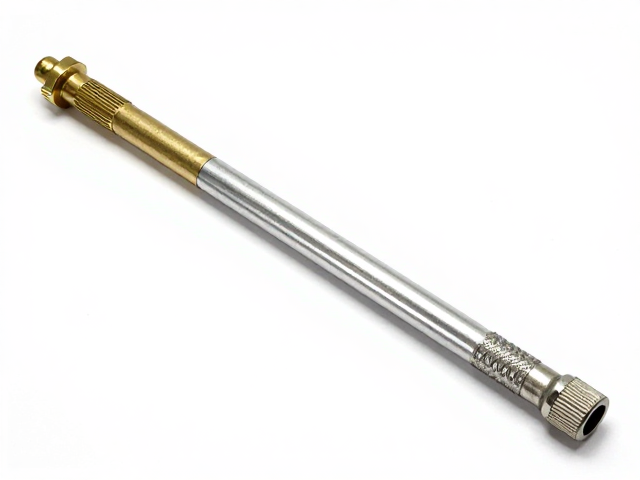
功能性测试与防爆验证
修复完成后,必须进行空载及负载测试,验证气压棒在120mm行程内的运行平稳性。测试时需监测气压棒伸缩过程中的速度一致性,确认无卡顿或抖动现象。同时,需检查防爆外壳在受压状态下是否有异常变形或泄漏征象。对于涉及气体传输的防爆气动系统,还需进行压力保持测试,确保在额定工作压力下连接处无渗漏。测试数据需记录在设备维护档案中,作为后续维护参考。
防爆验证环节需确认所有电气连接及密封结构符合相关防爆标准要求。检查防爆面间隙是否符合规范,确保在设备运行振动下不会产生火花风险。若设备用于易燃易爆场所,需验证修复后的整体结构是否仍能满足预期的防爆等级标识。测试过程中如发现任何异常声响、温度升高或压力异常波动,需立即停止测试并重新排查松动根源,不可带病运行。
预防性维护策略建立
为延长防爆气压棒使用寿命,应制定定期的预防性维护计划,重点检查连接部位的紧固状态及密封性能。建议每运行指定周期后,使用扭力扳手复核关键紧固件的力矩值,及时补打防松标记。在高振动环境下,可考虑增加防松垫圈或采用双螺母锁紧结构以提升连接稳定性。同时,保持设备运行环境的清洁,减少粉尘和腐蚀性气体对连接部位的侵蚀。
维护记录应包含每次检查的日期、发现的问题、采取的措施及测试结果,形成完整的设备健康档案。通过分析历史数据,可预测连接部件的磨损趋势,提前安排更换计划。对于120mm行程这种小行程高频应用场景,更应关注润滑状况,确保球头关节运动顺畅,减少因干摩擦导致的磨损松动。通过科学的管理与维护,可有效降低突发故障率,保障防爆环境下的生产安全与连续性。