
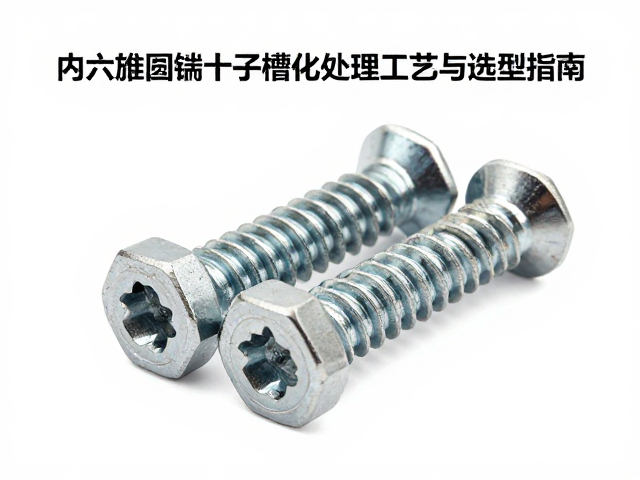
内六角圆柱头螺丝十字槽钝化工艺的核心原理
内六角圆柱头螺丝因其头部设计包含严密的十字槽结构,在表面处理过程中面临着独特的技术挑战。十字槽与六角孔交界处的应力集中以及几何死角,使得传统浸镀或喷淋工艺难以保证钝化膜的连续性。钝化处理的核心在于利用强氧化性酸液,通常在特定温度与浓度控制下,使钢材表面的游离铁迅速氧化,形成致密的三氧化二铁或四氧化三铁保护膜。对于十字槽这一关键部位,膜层的完整性直接决定了螺丝在潮湿或腐蚀性环境中的耐受力,任何因工艺不当导致的膜层断裂或孔隙,都会成为点蚀的起始点。
工艺实施过程中,前处理工序的洁净度起着决定性作用。油污、氧化皮或残留的切削液若未被彻底清除,会阻碍酸液与基体金属的有效接触,导致钝化膜出现斑点或局部缺失。对于带有十字槽的内六角螺丝,通常采用超声波清洗或高压喷淋辅助去油,确保槽内无积液残留。随后进行的酸洗活化步骤需严格控制时间,过长的停留时间会导致基体过腐蚀,引起氢脆风险,进而降低螺丝的机械强度;而过短则无法去除表面杂质。这种对时间与温度的精准把控,是获得均匀、无色差钝化膜的基础。
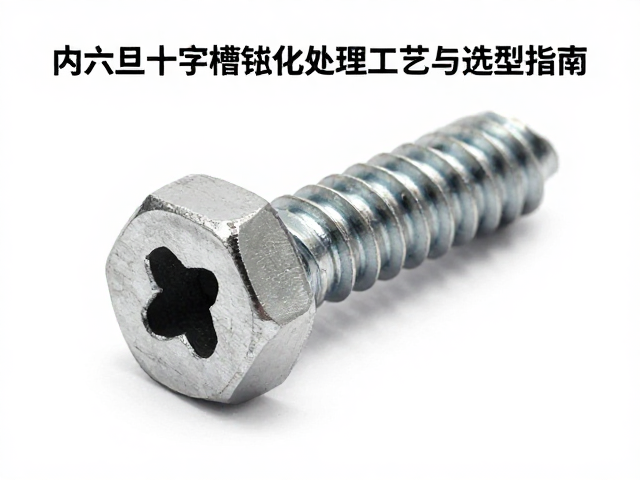
十字槽结构对钝化质量的特殊影响
十字槽的几何特征使得其在钝化液中容易产生“屏蔽效应”,即槽内液体交换不畅,导致反应产物堆积或反应物耗尽。这种微观环境的不均匀性,极易造成槽底与槽壁钝化膜厚度不一致,甚至出现漏钝现象。在实际生产中,为了克服这一难题,工艺参数需要进行针对性调整。例如,在酸性钝化液中添加适量的表面活性剂,降低溶液表面张力,使其能更好地渗透至十字槽深处。同时,通过调整搅拌频率或采用摇摆式浸渍方式,促进槽内液体的对流,确保反应产物的及时排出和新鲜钝化液的持续补充。
此外,十字槽边缘的微观形貌会显著影响膜层的附着力。加工过程中留下的细微划痕或毛刺,若未经打磨或钝化处理,会成为应力集中点,导致钝化膜在此出易脱落。因此,部分高精度应用场景要求在钝化前增加一道喷砂或机械抛光工序,以消除表面微观缺陷。这种预处理虽然增加了成本,但能显著提升最终产品的耐腐蚀性能。对于高强度内六角螺丝,还需特别注意氢脆问题,钝化过程中的酸洗步骤若产生氢原子渗入钢基体,可能引发延迟断裂,因此通常建议在酸洗后增加高温去氢处理步骤,以消除潜在的安全隐患。
钝化后检测标准与质量控制
内六角十字槽螺丝的钝化质量评估,主要依据国际通用的盐雾测试标准(如ASTM B117或ISO 9227)进行。对于普通碳钢材质的螺丝,中性盐雾测试(NSS)通常要求在24至72小时内无红锈出现。然而,十字槽内部的检测结果往往更为严苛,因为该区域是腐蚀最容易蔓延的起点。检测过程中,需使用放大镜或显微镜观察槽内是否有点蚀、白锈或膜层脱落现象。若发现槽内存在局部腐蚀,即便外观其他部位合格,该批次产品仍被视为不合格,因为微观缺陷会在长期服役中扩大,导致连接失效。
除了盐雾测试,膜层重量和厚度也是关键的质量指标。通过称重法或金相显微镜测量,可确定钝化膜的厚度范围,通常控制在0.5至4微米之间。过厚的膜层容易剥落,过薄则保护能力不足。在实际操作中,还会采用导电性测试或水破试验来快速筛查表面残留的游离铁离子。水破试验要求将处理后的螺丝浸入去离子水中,观察水面是否出现油膜或浑浊,以及浸泡指定时间后是否出现锈点。这一简易测试能有效反映钝化膜的封闭性和洁净度,是生产线上常用的快速质量控制手段,确保每一颗螺丝都符合严格的防护要求。
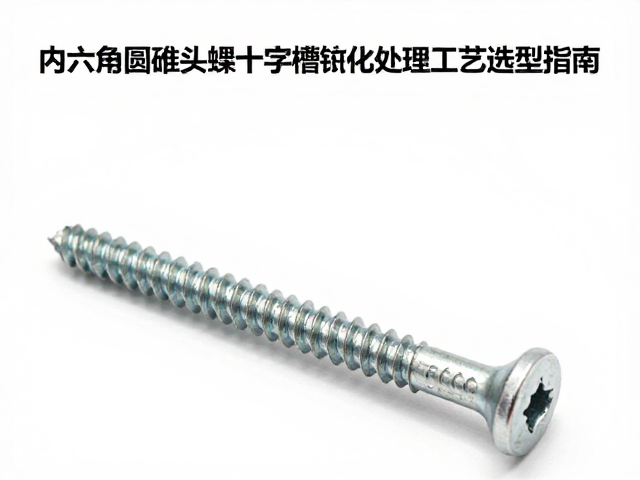
选型指南与适用场景匹配
不同材质与使用环境的内六角螺丝,对钝化工艺的选择有着明确导向。对于304或316不锈钢材质的内六角螺丝,通常采用无铬钝化或酸性钝化工艺,以去除表面铁离子并促进铬元素氧化成膜,提升耐点蚀能力。这类选型常见于食品机械、医疗器械或海洋工程领域,要求材料具备极高的化学稳定性。在选型时,需确认钝化液是否符合环保法规(如RoHS或REACH),避免使用含六价铬的传统工艺,以应对日益严格的环保合规要求。
对于45号钢或合金结构钢制成的内六角螺丝,若用于一般机械连接且环境湿度适中,可选择常温锌系磷化后钝化,或简单的铁系钝化处理。此类选型侧重于成本效益与基础防锈性能,适用于汽车制造中的非关键结构件或普通家具组装。若螺丝用于户外高强度螺栓连接,则需考虑钝化后叠加涂油或达克罗处理,以增强耐候性。选型时需综合评估螺丝的强度等级、使用环境的pH值、温度变化以及接触介质,确保钝化膜与基体材料及外部环境形成稳定的化学屏障,避免因选型不当导致的早期失效。