
精密加工中行程长度的定义与公差控制
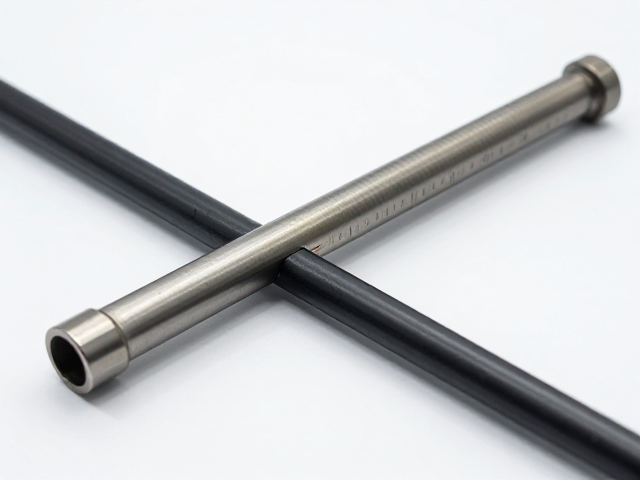
防爆气压棒的核心功能依赖于内部活塞杆在缸筒内的往复运动,这一过程的有效位移即为行程长度。在精密制造环节,行程并非简单的物理距离,而是受到缸筒内径、活塞组件配合间隙以及端盖密封结构共同制约的几何参数。任何微小的加工偏差都可能导致有效行程缩短或卡滞,因此,明确行程的定义边界是精准测量的前提。通常情况下,行程指活塞杆从完全缩回到完全伸出位置时,两个基准面之间的垂直距离,这一数据直接决定了设备的气动响应特性和安全冗余。
为了确保测量结果的可追溯性与真实性,加工过程中必须依据严格的尺寸公差标准进行控制。对于高精度要求的防爆场景,行程公差通常控制在毫米级甚至亚毫米级,这意味着传统的粗略估算无法满足生产需求。制造方需明确标示名义行程值,并在加工图纸中注明允许的最大与最小偏差范围。这种基于具体工况的公差设定,能够避免因过度追求理论极限而牺牲结构强度,同时也为后续的质量检验提供了清晰的量化依据,确保每一根气压棒在出厂前都符合既定的技术规范。
专用量具与标准化测量环境的选择
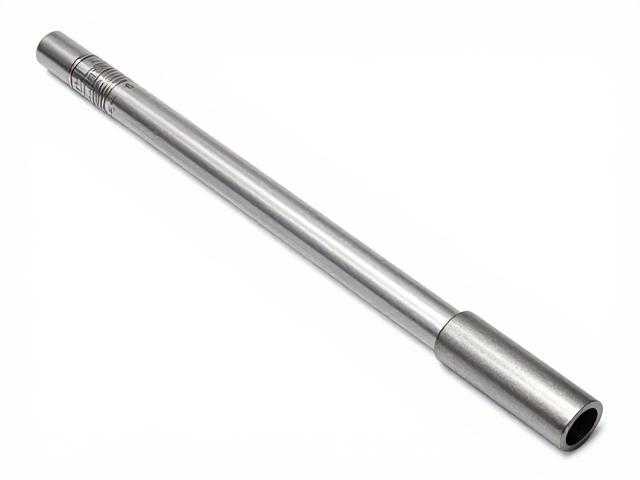
精准查行程长度离不开高精度测量工具的支撑,千分尺和游标卡尺是基础且必要的检测手段,但需根据气压棒的具体结构选择合适的测头。对于外径较小的活塞杆,使用高精度千分尺测量两端固定点间的距离能获得更稳定的读数,而游标卡尺则适用于快速核对整体轮廓尺寸。此外,测量环境的温度控制至关重要,金属材料会随温度变化产生热胀冷缩,因此实验室或质检车间需维持在标准室温范围内,以减少因环境温度波动导致的测量误差,确保数据在不同批次间的一致性。
除了常规量具,专用夹具或平台也是提升测量精度的关键环节。将气压棒固定在稳固的平台上,可以避免手持测量时因角度倾斜或受力不均造成的读数偏差。部分高精度检测流程中还会引入影像测量仪,通过非接触式的光学扫描获取活塞杆与缸筒的几何数据,这种方法能有效消除人为操作带来的主观误差。通过结合传统机械量具与现代光学检测设备,形成多层次的验证体系,能够更真实地反映气压棒的实际行程状态,为后续的性能测试提供可靠的数据基础。
装配状态对行程测量的影响与修正
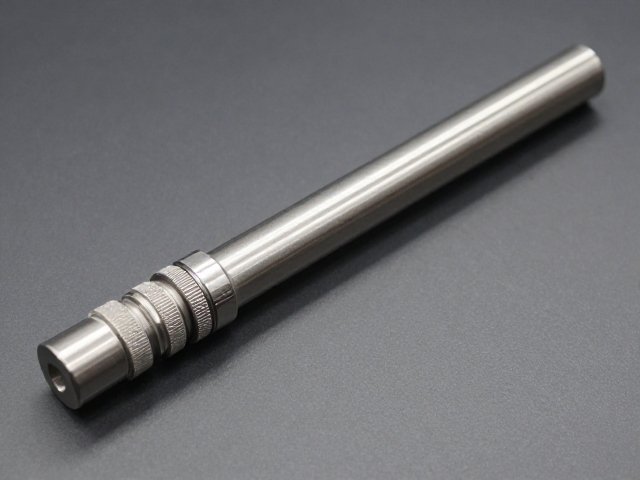
气压棒在出厂前的装配状态会直接影响行程长度的实际表现,因此在测量时需区分空载与预压状态。未安装端盖或密封件的空杆状态,其行程可能表现为理论最大值,但实际应用中,端盖的介入和密封圈的压缩变形会略微改变有效行程。因此,在最终检验环节,必须在模拟实际工况的装配状态下进行测量,以反映产品在真实使用环境中的几何特征。这种全状态测量能够识别出厂前可能存在的装配干涉或结构松动问题,确保产品在交付后能稳定运行。
此外,活塞杆的直线度与同心度也会间接影响行程的有效长度。如果活塞杆在加工过程中存在轻微弯曲,在完全伸出或缩回时可能会出现卡点,导致实际可用行程小于理论行程。因此,在测量行程的同时,需同步检测活塞杆的直线度误差,确保其在允许的公差范围内。通过综合评估几何尺寸与结构完整性,可以更准确地判断气压棒的行程质量,避免因单一尺寸达标而忽视整体结构性能,从而提升产品的整体可靠性与安全性。