
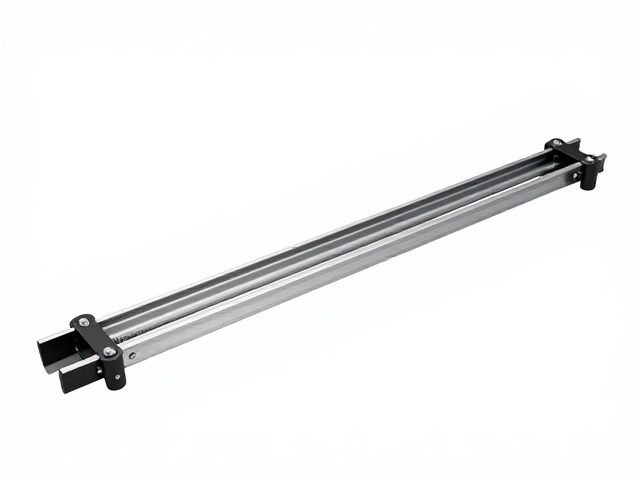
滑轨伸缩推拉位移的核心机械逻辑
滑轨在执行伸缩与推拉动作时,其基础位移精度依赖于内部滚珠或滚柱在精密槽道内的线性滚动。这种机械结构通过内外轨的嵌套配合,利用滚动摩擦替代滑动摩擦,从而降低运行阻力。当外力作用于滑轨端部时,内部承载元件严格遵循几何轨迹运动,确保负载在展开与收回过程中保持平稳,避免因受力不均导致的卡滞或偏移现象。
位移过程中的稳定性直接关联到滑轨内部组件的公差控制。高精度的碳钢材质经过热处理后,能够维持极高的尺寸稳定性,使得滚珠在循环轨道中无间隙运行。这种严密的配合减少了金属部件间的微观碰撞,为消除因松动产生的共振提供了物理基础。若内部结构存在微小变形或装配误差,推拉过程中便会产生可感知的顿挫感,进而诱发结构异响。
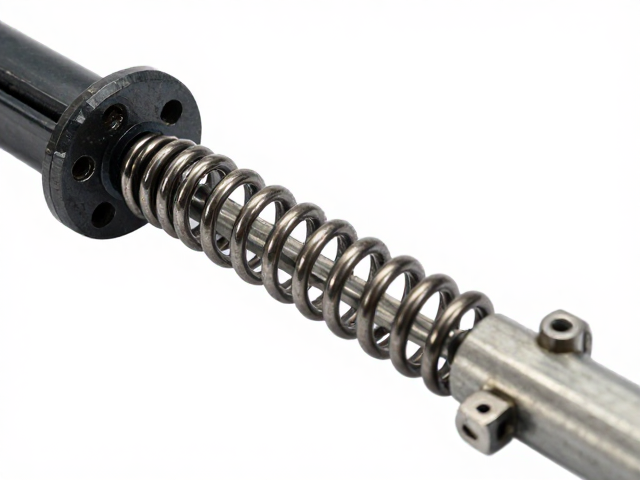
碳钢弹簧在复位系统中的力学作用
碳钢弹簧作为复位机构的关键部件,其核心功能是在外力撤除后提供恒定的回弹力,使滑轨快速且平稳地回到初始位置。优质碳钢材料具备优异的弹性极限和抗疲劳特性,能够承受高频次的压缩与拉伸循环而不发生塑性变形。弹簧的刚度设计需与滑轨负载相匹配,过强的弹力会导致复位冲击,过弱则无法克服静摩擦力,这两种极端情况均会破坏运动的平滑性。
在复位过程中,弹簧释放的势能转化为滑轨的运动动能。这一过程要求弹簧与导向结构之间保持严密的同心度,防止弹簧在压缩时发生侧向弯曲或扭曲。一旦弹簧安装角度偏差或预紧力不均,复位动作便会伴随不规则的晃动,这种机械不稳定性是噪音产生的主要源头。精确计算的弹簧行程与载荷分布,能够确保复位动作柔和且精准,消除硬性撞击带来的声学干扰。
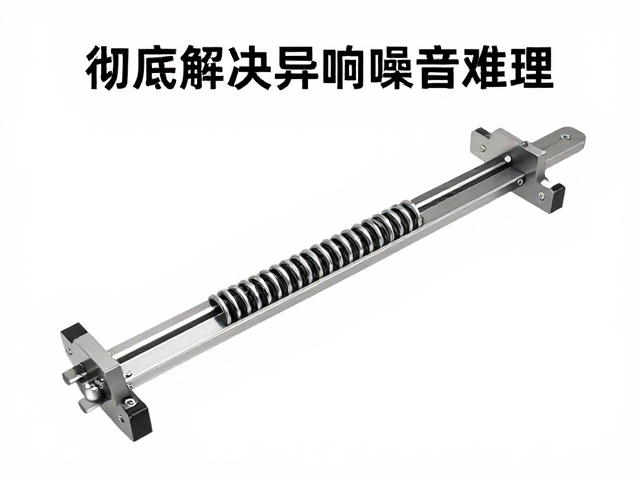
异响噪音的成因机制与消除路径
滑轨异响多源于金属部件间的干摩擦、间隙冲击或共振现象。当润滑失效或灰尘堆积时,滚珠与槽道间的润滑膜破裂,形成微焊接点,推拉时产生的粘滑效应会引发高频振动。此外,弹簧复位时的端部撞击、滑轨安装面的不平整导致的偏载,以及紧固件松动引发的结构共振,均是噪音滋生的温床。这些物理现象在声学表现上通常为尖锐的摩擦声、沉闷的撞击声或持续的嗡嗡声。
彻底解决异响需从材料界面处理与结构优化双管齐下。引入高分子自润滑材料或高性能润滑脂,可在金属接触面形成持久保护膜,显著降低摩擦系数。同时,优化弹簧端部结构,增加缓冲垫圈或采用非线性刚度弹簧,可吸收复位瞬间的冲击能量。通过精密加工消除装配间隙,并确保安装基面的平整度与平行度,能有效抑制结构共振,从物理层面切断噪音产生的链条。
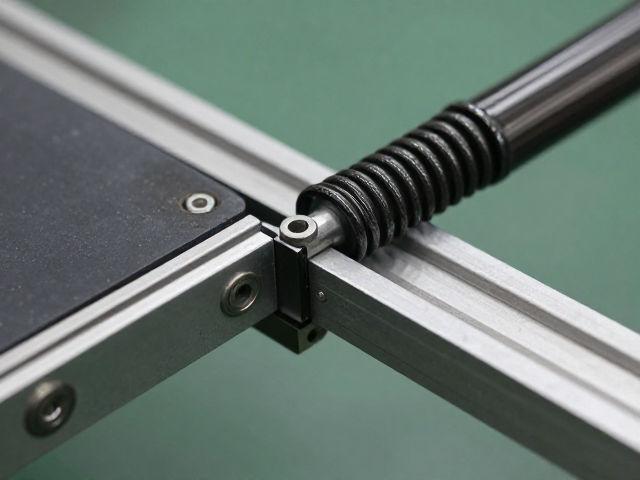
工艺细节对静音效果的决定性影响
制造工艺的精细程度直接决定了滑轨运行的静音表现。槽道表面的研磨精度需达到微米级别,任何微小的划痕或毛刺都会在运行中放大为噪音源。滚珠的尺寸分选与表面光洁度处理至关重要,均匀一致的滚珠尺寸可确保载荷分布均匀,避免局部过载引发的变形与噪音。此外,弹簧的喷丸强化处理能提高其表面残余压应力,增强抗疲劳性能,减少因材料微观缺陷导致的早期失效与异响。
装配过程中的扭矩控制与预紧力调节是保证静音效果的一道防线。紧固件的锁紧力需严格遵循标准,过紧会导致结构应力集中,过松则无法消除间隙。在安装弹簧复位机构时,需确保弹簧端部与接触面完全贴合,避免点接触造成的应力集中。通过自动化装配设备保证每一道工序的一致性,可最大程度减少人为误差,使滑轨在长期运行中保持优异的静音特性。