
轴承滚珠减阻与自复位刹车
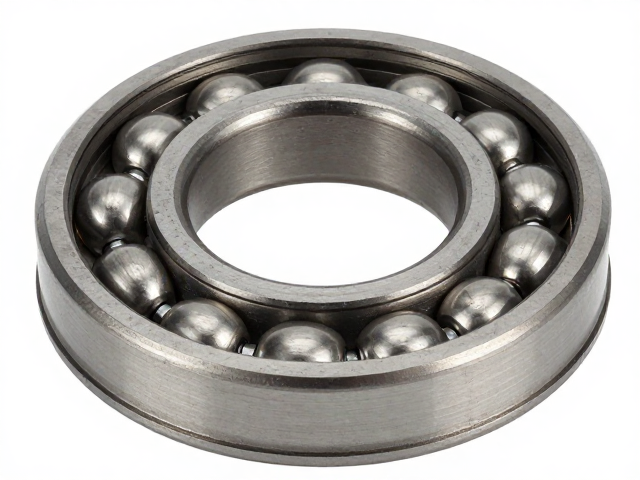
轴承滚珠在高速运转过程中,接触面的微观形貌直接影响着摩擦系数与能量损耗。通过表面微织构技术,在滚珠表面加工出微米级的凹坑或纹理,能够有效储存润滑剂,形成流体动压油膜,从而降低固体接触面积。这种物理结构的优化并非简单的平滑处理,而是基于流体力学原理,通过控制凹坑的直径、深度及分布密度,优化润滑油在接触区的滞留与分布,显著减少边界润滑状态下的干摩擦。
自复位刹车机制的核心在于利用材料的弹性恢复特性与机械结构的配合。当刹车片受到外力作用发生位移后,内部的高弹性元件或特定几何结构的导向面提供反向复位力。这一过程要求材料具备优异的抗蠕变性能,确保在长期受力状态下仍能保持初始形状。滚珠与轨道之间的配合间隙需经过精密计算,过大的间隙会导致复位迟滞,过小的间隙则可能因热膨胀引发卡死,因此公差配合的稳定性是实现快速、精准自复位的关键基础。
工程塑料注塑成型优化指南
工程塑料在注塑过程中,分子链的取向与结晶行为会显著改变最终制品的力学性能。对于轴承滚珠等高负载部件,聚醚醚酮(PEEK)或聚酰亚胺等高性能聚合物常作为候选材料。加工时需严格控制熔体温度与模具温度,高温有助于提高分子量分布的均匀性,但过高的温度可能导致材料降解。模具温度的设定需高于材料的玻璃化转变温度,以促进结晶过程的完善,从而提升零件的尺寸稳定性与耐磨性,减少因内应力导致的变形或开裂风险。
流道设计与浇口位置是影响注塑成型质量的重要环节。对于薄壁或复杂结构的刹车组件,采用点浇口或潜伏式浇口有助于减少浇口痕迹并改善熔体流动平衡。通过模流分析软件模拟熔体在型腔内的填充路径,识别潜在的困气、熔接痕或短射区域,进而优化浇口数量与位置。保压阶段的压力与时间控制同样至关重要,适当的保压可以补偿材料冷却收缩,防止零件表面出现凹陷或内部孔隙,确保滚珠与刹车组件在装配后具有一致的配合精度。
材料特性与工艺参数的协同调控
工程塑料的吸湿性对注塑质量构成显著影响,尤其是对于聚酰胺(PA)和聚碳酸酯(PC)等材料。水分在高温熔体中会发生水解反应,导致分子链断裂,大幅降低材料的机械强度与韧性。因此,注塑前必须进行充分的干燥处理,通常需在100-120摄氏度的烘箱中处理4-6小时,直至含水率低于规定阈值(如0.02%)。干燥后的材料需立即进入注塑机料斗,避免在空气中重新吸湿,这一预处理步骤是保证零件内部结构完整性的前提。
冷却系统的设计决定了成型周期与零件的内在质量。均匀的冷却能够减少零件各部分的温差,降低因收缩不均产生的内应力。对于高精度轴承部件,模具冷却回路需围绕型芯与型腔均匀分布,确保热量快速且一致地导出。采用随形冷却水道可以提高复杂曲面区域的冷却效率,缩短成型周期。同时,脱模斜度的设计需结合材料收缩率进行计算,过小的斜度会增加脱模阻力,导致零件表面划伤或变形,影响滚珠运动的顺畅性与刹车组件的复位精度。
后处理与环境适应性测试
注塑成型后的零件往往残留部分内应力,可能影响长期使用中的尺寸稳定性。对于高精度要求的轴承滚珠与刹车组件,通常需要进行退火处理以消除应力。退火过程需在受控温度的烘箱中进行,温度略低于材料的热变形温度,保持一定时间后缓慢冷却。这一过程有助于分子链松弛,提高零件的几何稳定性,防止在后续装配或运行中因应力释放导致尺寸变化,确保减阻效果与自复位功能的持久性。
环境适应性测试用于验证零件在实际工况下的性能表现。将成型后的部件置于高温、低温或湿热环境中进行老化试验,监测其尺寸变化、硬度变化及力学性能的衰减情况。对于刹车组件,还需进行摩擦磨损测试,评估在不同转速、负载条件下的摩擦系数稳定性及自复位功能的可靠性。通过对比不同工艺参数(如注塑压力、保压时间、模具温度)制备的样件数据,筛选出综合性能更优的加工窗口,为批量生产提供可靠的数据支持。