
内六角圆柱紧固螺丝的规格识别与基础定义
内六角圆柱头螺钉(Socket Head Cap Screw)通常依据ISO 7380或DIN 912等国际标准制造,其核心特征在于头部中心具有六边形沉孔,需配合专用内六角扳手进行旋紧。在压铆工艺中,这类螺丝常被称为压铆螺钉或自锁螺钉,主要应用于钣金连接、机箱面板固定等场景。其几何参数包括螺纹规格(如M3、M4、M5)、头部直径、头部高度以及沉孔深度,这些尺寸直接决定了后续压铆工具的模具选型与压力设定。
实际应用中,螺丝的材质与表面处理方式会影响压铆过程中的摩擦系数,进而影响最终紧固效果。常见材质包括碳钢、不锈钢(如304、316L)及铝合金。表面处理涵盖发黑、镀锌、钝化或镀镍等工艺。不同材质的硬度差异会导致压铆时基体材料的塑性变形行为不同,因此在选择压铆工具及设定模具时,必须严格参照螺丝供应商提供的详细尺寸图纸与技术参数,确保基板厚度与螺丝规格相匹配。
压铆工具的核心组件与调节逻辑
压铆工具的核心在于模具组件,主要包括压铆模座、导向套以及可更换的压铆头(Die)。压铆头内部通常设有精密的导向结构,用于在压力作用下引导螺丝垂直进入基板的预制孔中。调节适配的关键在于确保压铆头与螺丝头部的几何形状完全吻合,任何微小的尺寸偏差都可能导致螺丝歪斜、压铆深度不足或基板变形。
工具的压力调节机构通常位于压机或手动压铆枪的顶部,通过调节螺杆控制下行行程或最大压力值。对于气动或液压压铆机,压力设定需根据螺丝材质和基板厚度进行计算。过大的压力可能导致螺丝螺纹损伤或基板破裂,而过小的压力则无法形成足够的过盈配合力,导致螺丝松动。实际操作中,需观察压铆过程中的阻力变化,当阻力突然增大或听到清脆的金属咬合声时,通常意味着压铆到位。
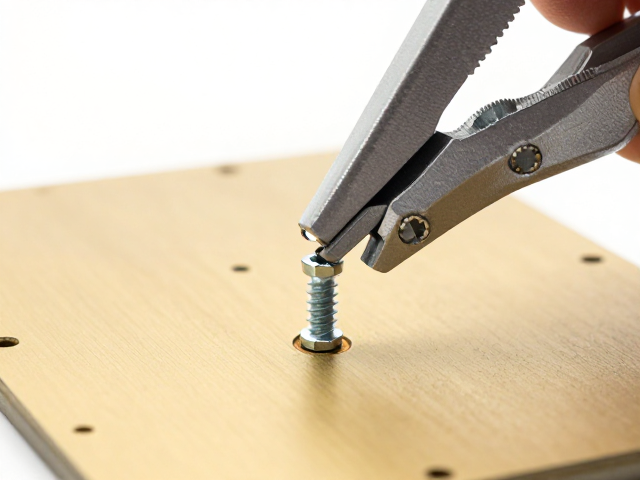
基板预处理与孔位精度控制
基板预钻孔的尺寸精度是压铆成功的前提。预制孔直径通常小于螺丝螺纹大径,以便在压铆过程中产生径向挤压,形成牢固的机械锁紧。对于不同厚度的基板,预制孔的深度和直径需经过严格计算。一般建议预制孔直径比螺丝螺纹小径略大,以容纳螺丝头部的过渡段,同时保证螺纹部分能充分咬合基板材料。
孔位的位置精度同样至关重要。在批量生产中,建议使用高精度钻孔模具或CNC加工确保孔位一致性。如果孔位偏差过大,压铆工具无法垂直施力,会导致螺丝倾斜,进而引发装配困难或连接失效。此外,基板表面应保持清洁,无油污、氧化皮或毛刺,这些杂质会增加摩擦系数,影响压铆深度的一致性,甚至导致模具磨损加速。
适配性测试与常见问题排查
在正式投产前,必须进行小批量的适配性测试。选取标准基板材料,使用选定的压铆工具和螺丝进行压铆操作,检查压铆后的螺丝垂直度、头部与基板平面的贴合情况以及紧固力矩。测试过程中,可使用千分尺测量压铆深度,确保其在允许公差范围内。若发现螺丝头部高出基板表面,通常意味着预制孔直径过大或压铆压力不足;若螺丝下沉过深或基板变形,则可能因预制孔直径过小或压力过大所致。
常见问题还包括螺丝压铆后松动或脱落。这通常由预制孔磨损、螺丝螺纹损伤或基板材料强度不足引起。若基板材料较薄或强度低,需选用带有倒齿或滚花设计的压铆螺钉以增加摩擦力。对于多次拆卸后出现松动的情况,需检查螺丝螺纹是否因反复压铆而产生塑性变形,必要时更换新螺丝并重新评估预制孔的加工精度。通过系统性的测试与调整,可确保内六角圆柱紧固螺丝与压铆工具达到最佳适配状态。