
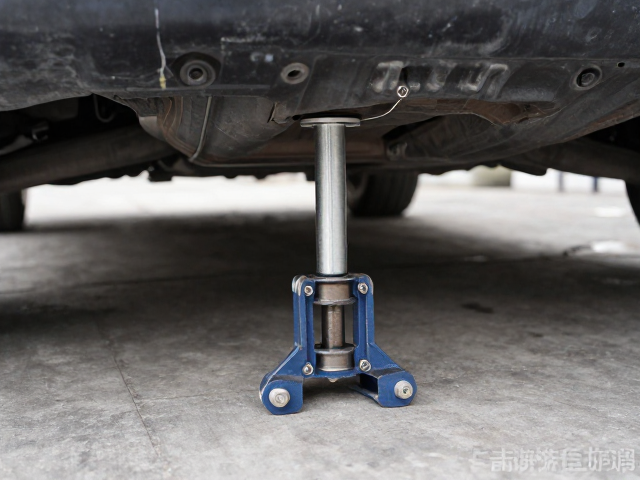
拆卸前的安全锁定与环境准备
液压缸拆卸并非简单的拧螺栓过程,底盘后仰失灵往往源于缸筒内部密封失效或活塞杆弯曲,而底座断裂则涉及更复杂的结构应力释放。在进行任何物理干预前,必须确保设备处于完全静止状态,液压系统压力已通过泄压阀彻底归零。对于重型工程机械,需使用千斤顶或支撑架对动臂或工作装置进行刚性固定,防止因液压缸意外缩回或滑动造成人员挤压伤害或部件二次损伤。清理作业区域,移除周边的油污、碎石及松散工具,确保有足够的空间放置拆卸工具及承重平台,避免因地面不平导致液压缸在拆卸过程中倾斜滑落。
检查液压缸外观,识别底座裂纹的具体形态与延伸方向。若底座与车架连接处存在明显裂纹,需先评估裂纹是否延伸至缸筒主体。使用渗透探伤剂或磁粉探伤法辅助判断裂纹深度,这决定了后续是进行局部修复还是整体更换。同时,记录原始螺栓的紧固顺序和扭矩参数,部分重型液压缸采用双螺母防松或特殊定位销,拆卸前需确认所有辅助固定件的状态,避免盲目拆卸导致定位基准丢失,影响后续安装精度。
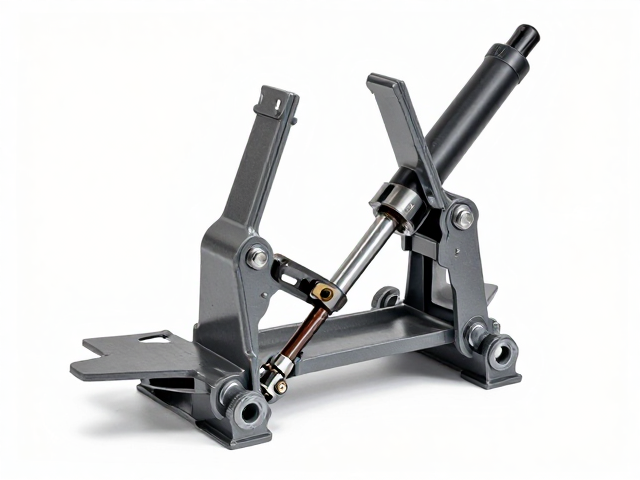
专用夹具的装配与受力分析
液压缸拆卸夹具的核心作用是通过机械结构替代人力或简易工具施加均匀、可控的轴向力,防止活塞杆在拔出过程中发生扭曲或卡滞。常见的拆卸夹具多由高强度合金钢制成,包含夹持臂、中心顶杆及锁紧螺栓。安装时,需先将夹持臂精准卡入液压缸端盖或底座法兰的特定受力点,这些受力点通常经过工厂设计,能承受巨大的拉拔力。确保夹持臂与缸体表面紧密贴合,无肉眼可见的间隙,必要时使用铜皮或橡胶垫进行微调,以分散局部应力,保护缸体漆面及密封槽。
中心顶杆应对准活塞杆中心孔或专用拆卸螺孔,旋入过程中需保持垂直,避免偏载导致顶杆弯曲或螺纹滑丝。对于底座断裂的情况,夹具的设计需能绕过断裂面,直接作用于缸筒本体的完整结构上,或者利用断裂面的残存结构作为临时支点。在施加初始预紧力时,需使用扭矩扳手按对角线顺序逐步锁紧夹持螺栓,观察液压缸与夹具的结合状态,确认无异常变形或异响。这一阶段的稳固性是后续施力成功的关键,任何松动都可能导致施力过程中夹具滑脱,引发严重安全事故。
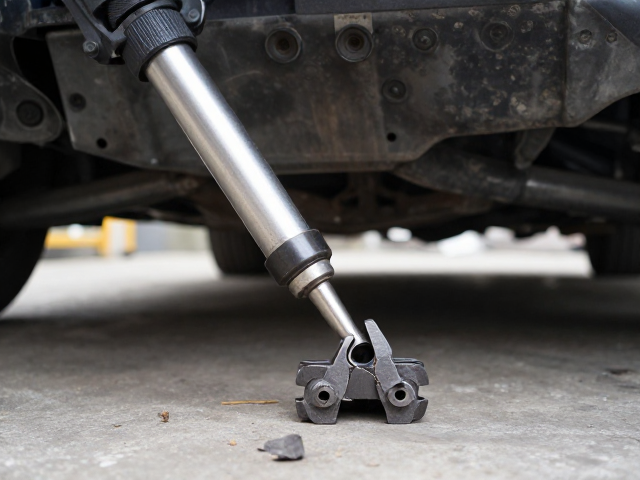
施力拆卸与断裂面处理
在确认夹具装配无误后,开始对中心顶杆施加轴向拉力。对于常规拆卸,使用液压拉伸器或大型螺旋千斤顶缓慢顶推顶杆,使活塞杆克服内部密封件的摩擦力逐渐退出缸筒。若遇到活塞杆卡滞,不可强行猛力冲击,可轻微反向旋转活塞杆(若结构允许)或注入少量渗透润滑剂,再重新施加拉力。对于底座断裂的维修案例,拆卸过程需更加谨慎,因为断裂面可能已经失去了部分结构强度,过大的拉力可能导致缸筒变形。此时应采用分段式施力,每隔一定行程暂停,检查夹具状态及缸体变形情况,必要时配合加热法(局部均匀加热法兰区)降低螺栓预紧力或金属屈服强度,辅助拆卸。
当活塞杆完全退出后,重点处理断裂的底座部分。若底座为焊接结构,需清除残留的焊渣及油污,评估焊缝熔深。若底座为整体铸造或锻造件且断裂严重,通常建议更换整个缸体端部组件,而非尝试焊接修复,因为焊接热影响区极易在后续高载荷下再次开裂。若为局部裂纹且未穿透壁厚,可采用氩弧焊进行补焊修复,焊后必须进行去应力退火处理,并使用打磨机将焊缝表面打磨至与母材平齐,确保无应力集中点。修复后的底座需重新进行探伤检测,确认无气孔、夹渣或未熔合缺陷,方可进入下一步组装。
清洁检测与复装校准
拆卸后的液压缸各部件需进行彻底清洁。使用专用清洗剂去除活塞杆表面的锈迹、旧密封件残留及金属屑,注意保护活塞杆密封唇口区域,严禁使用粗糙的砂纸或钢丝刷直接打磨密封面。检查缸筒内壁是否有划痕、腐蚀或拉伤,轻微划痕可用油石精细打磨,严重损伤则必须更换缸筒。活塞杆直线度检测至关重要,将其放置在V型铁上,用百分表测量全长跳动,一般要求跳动量不超过0.05mm-0.1mm(视具体缸径而定,参考GB/T 2344-2011液压缸标准参考值,具体以原厂技术手册为准)。若直线度超标,需进行冷校直或热校直处理,严禁直接敲击弯曲部位。
复装前,所有密封件必须更换全新原厂规格产品,严禁复用旧件。安装密封件时,确保无扭曲、卷边,并在密封件表面涂抹少量洁净的液压油作为润滑。活塞杆装入缸筒时,动作需平稳均匀,避免密封件被缸筒口边缘切伤。对于底座安装,需使用高精度水平仪检测底座安装面的水平度,确保液压缸轴线与机架受力方向一致。螺栓紧固需严格遵循原厂规定的扭矩值,采用十字交叉法分次拧紧,对于关键受力螺栓,建议使用数显扭矩扳手并记录最终扭矩值。复装完成后,进行低压空载运行测试,观察液压缸伸缩是否平稳、有无爬行现象,确认无泄漏后再进行额定负载测试,验证底盘后仰功能是否恢复正常。