
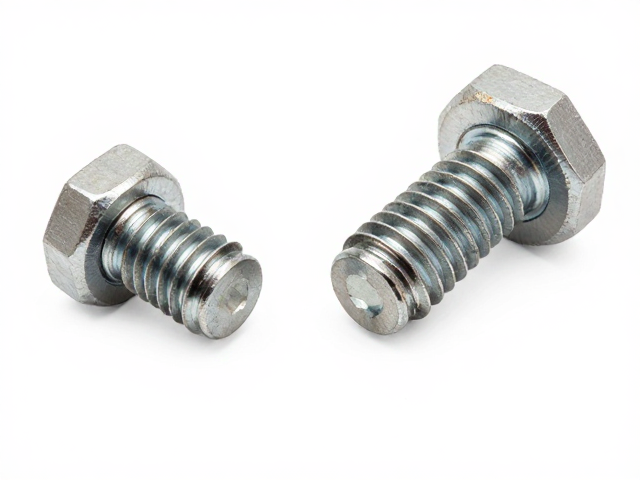
内六角圆柱紧固螺丝与自锁螺母钝化前的表面预处理逻辑
内六角圆柱紧固螺丝与自锁螺母在进入钝化工序前,表面残留的切削液、油污及氧化皮会直接阻碍钝化膜的形成,导致防腐性能大幅衰减。工业实践中通常采用碱性脱脂或酸性清洗工艺进行初步除油,对于高精度要求的航空航天或核电领域部件,超声波清洗能更有效地剥离微孔内的顽固污染物,确保基体表面达到无油、无锈、无氧化皮的理想状态。
除油后的水洗环节需严格控制水质,去离子水是首选介质,以避免自来水中的氯离子、硫酸根离子残留引发点蚀或后续钝化膜发花。清洗过程中,零件间的堆叠方式也至关重要,松散堆放或专用夹具固定能保证清洗液充分接触每一个螺纹牙型及沉孔内部,防止因接触不良造成的局部钝化失败,这是确保紧固件整体耐腐蚀一致性的基础步骤。
钝化工艺的核心反应机制与溶液参数控制
三价铬钝化与六价铬钝化是目前主流的处理技术,其中三价铬钝化因符合环保法规且膜层致密,逐渐成为内六角螺丝与自锁螺母的主流选择。反应过程中,溶液中的铬盐在酸性环境下与钢铁基体发生氧化还原反应,生成以氧化铁和铬氧化物为主的复合转化膜,该膜层厚度通常控制在0.1至0.5微米之间,既能提供优异的盐雾测试防护能力,又不会显著改变螺丝的配合间隙。
溶液参数的稳定性直接决定钝化质量,pH值通常维持在2.5至3.5之间,游离酸度需定期滴定监测,防止因酸度过高导致基体过腐蚀或膜层疏松。温度控制一般在40至60摄氏度范围内,高温可加速成膜反应但易导致溶液挥发过快,低温则成膜缓慢且膜层颜色偏浅。对于自锁螺母中尼龙嵌圈部件,需选用专用低温钝化液或采取物理遮蔽措施,防止高温或强酸侵蚀尼龙材料导致自锁功能失效。
后处理水洗与封闭对耐腐蚀性能的提升作用
钝化反应结束后,零件表面附着着大量重金属离子和酸性残留,必须通过多级逆流漂洗进行彻底清除。第一级热水洗用于去除大部分可溶性盐类,第二级去离子水洗确保无离子残留,一级纯水漂洗则防止水斑产生。水洗过程中的搅拌或喷淋强度需适中,过强的水流冲击可能导致未完全稳定的钝化膜脱落,影响长期防腐效果。
封闭处理是提升钝化膜耐蚀性的关键步骤,通过在水洗液中加入少量封闭剂如硅烷或纳米二氧化硅,可在钝化膜表面形成一层致密的疏水保护膜。这层封闭膜能有效阻挡水分和氧气渗透,显著延长盐雾测试时间,对于内六角螺丝这种常暴露在恶劣工况下的紧固件,封闭处理可使中性盐雾测试时间从基础的24小时提升至72小时甚至更高,同时保持零件外观银白光亮,无白锈现象。

烘干固化与质量检验的标准流程
钝化后的零件需立即进入烘干工序,温度通常设定在60至80摄氏度,烘干时间根据零件数量和装载方式控制在10至20分钟。彻底的水分去除可防止残留水滴在储存期间形成电化学腐蚀斑点,对于自锁螺母而言,烘干过程还需特别注意温度均匀性,避免局部过热导致尼龙嵌圈变形或老化,从而保证螺母的扭矩保持率和防松性能。
质量检验环节主要依据国家标准如GB/T 9796或ASTM B117进行评估,核心指标包括外观检查、盐雾测试时间及钝化膜重量。外观要求膜层均匀、无流挂、无漏钝,颜色符合工艺规范;盐雾测试通过观察规定时间内出现的白锈面积来判断防护等级;对于关键连接部位,还会进行磷化膜重量测试或电化学阻抗谱分析,以量化膜层的致密性和连续性,确保每一批次内六角圆柱紧固螺丝与自锁螺母满足工程应用的严苛要求。