
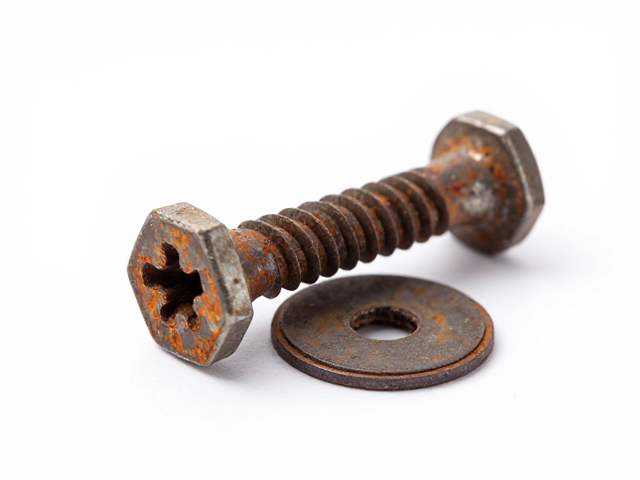
内六角螺丝锈蚀的常见成因与清理误区
机械装配中,内六角螺丝因头部需配合专用扳手使用,其六角沉孔结构容易积聚油污、灰尘及水分,在潮湿或腐蚀性环境下极易发生氧化锈蚀。许多操作人员在面对锈死螺丝时,常误用大力锤击或强行拧动,这种做法不仅会导致内六角孔边缘崩裂,造成螺丝报废,还可能损伤工件螺纹,导致后续无法修复。正确的处理逻辑应从软化锈层和物理渗透入手,避免对金属基体造成二次伤害。
清理锈蚀的核心在于破坏锈层的附着力,而非单纯依靠机械力硬撬。传统的WD-40等除锈剂虽然普及,但对于深度锈蚀且缝隙狭窄的内六角孔,渗透效果往往有限。实际操作中,需优先选择具有强渗透性的专用除锈剂,并预留足够的静置时间,让液体充分渗入螺纹与孔壁之间。若锈迹严重,可配合超声波清洗或高频震动辅助,利用物理能量震松锈层,为后续清理创造有利条件。
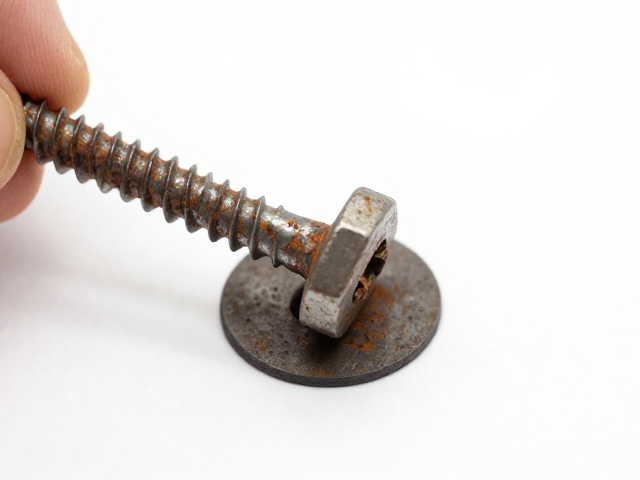
高效无损清理的具体操作步骤
针对轻度锈蚀,推荐使用细钢丝刷配合除锈剂进行局部刷洗。将除锈剂喷涂于内六角孔内,等待3-5分钟后,用硬度适中的细钢丝刷深入孔内反复旋转刷洗。钢丝刷的刚性足以刮除表面浮锈,而细长的刷头能深入沉孔底部,避免硬物刮伤六角内壁。若锈层较厚,可先用细砂纸卷成条状,蘸取除锈剂进行打磨,再配合钢丝刷清理碎屑,确保孔内无残留杂质。
对于重度锈蚀或锈死严重的内六角螺丝,需采用“渗透-震动-清理”的组合策略。先将除锈剂充分注入孔内,静置15-30分钟,随后使用小型冲击螺丝刀或精密螺丝刀,轻轻敲击螺丝头部,利用震动频率破坏锈层结构。清理过程中,务必使用压缩空气吹去脱落的锈屑,防止其落入螺纹间隙。若内六角孔边缘已有轻微损伤,可使用倒角锉轻微修整,确保后续扳手能平稳嵌入,避免打滑造成进一步损坏。
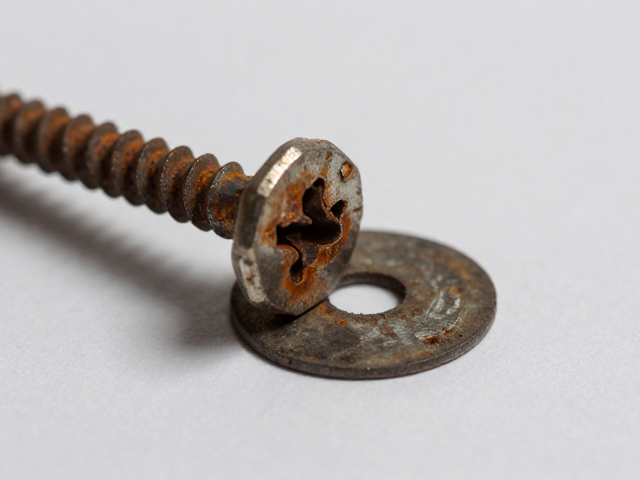
垫片紧固与顺滑恢复的关键要点
清理完毕后,紧固前的表面处理至关重要。建议在螺丝杆部涂抹少量二硫化钼润滑脂或专用防咬合剂,这能有效降低摩擦系数,防止再次锈蚀。垫片的选择需严格匹配螺丝规格,平垫圈用于分散压力,增加接触面积;弹簧垫圈则利用弹力防止松动。安装时需确保垫片平整放置,无扭曲或偏移,避免因受力不均导致螺丝偏斜或垫片滑脱。
紧固过程中,应使用扭矩扳手分步拧紧,严禁一次性达到最终扭矩。对于关键部位,建议采用“30%-60%-100%”的分步拧紧法,即先施加30%扭矩预紧,检查对齐情况后,再施加60%扭矩,完成100%扭矩紧固。这种方法能有效释放装配应力,确保螺丝与孔壁贴合紧密。若发现拧紧过程中阻力异常增大,应立即停止操作,重新检查螺纹是否受损或垫片是否错位,避免强行拧紧导致螺丝断裂。
日常维护与长效防锈建议
内六角螺丝的防锈维护应纳入常规保养流程。定期检查设备连接部位,观察螺丝头部是否有锈迹渗出或松动迹象。对于处于恶劣环境(如高湿、多尘、腐蚀性气体)中的设备,建议每半年进行一次预防性维护。维护内容包括清理螺丝表面灰尘,重新涂抹润滑脂,并检查垫片状态。若发现垫片老化或变形,应及时更换,确保紧固效果。
长期存放或季节性停用时,可对内六角螺丝进行封存保护。使用防锈油或专用防锈膜覆盖螺丝表面,隔绝空气和水分。在潮湿季节前,可定期用干燥剂或除湿设备降低存放环境湿度。对于高价值或关键部件,建议建立详细的维护记录,记录每次清理、紧固及更换垫片的时间与操作细节,便于追踪设备状态,提前发现潜在问题。通过系统性维护,可显著延长内六角螺丝的使用寿命,保持设备运行的稳定性和安全性。