
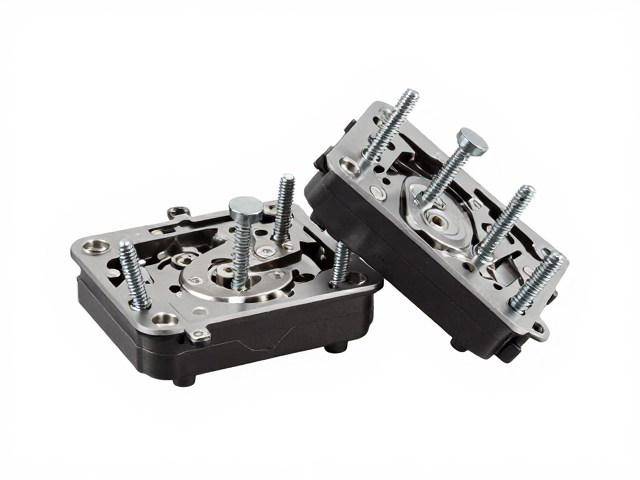
同步倾斜联动底盘不锈钢螺丝的选型与预处理
同步倾斜联动底盘的核心在于机械结构的精密配合,其中不锈钢螺丝承担着连接固定与应力分散的关键职能。在挑选螺丝时,需严格依据底盘材质与受力场景,优先选用304或316L级不锈钢材质,以确保在长期微动或环境变化下具备优异的抗腐蚀与抗疲劳性能。螺丝的规格参数如直径、螺距及长度,必须与底盘预设螺纹孔完全匹配,任何微小的公差偏差都可能导致装配后的松动或应力集中,进而影响联动机构的灵敏度。
在正式安装前,螺丝表面需经过严密的清洁与检查程序。使用无水乙醇或专用清洗剂去除螺丝表面的防锈油、灰尘或加工残留物,确保螺纹接触面的洁净度。对于经过镀层处理的螺丝,需确认镀层无剥落或氧化现象。若发现螺丝存在毛刺或螺纹损伤,应立即报废处理,严禁强行使用。预处理的标准化是保障后续安装精度的基础,也是避免因异物导致螺丝咬死或滑牙的有效预防措施。
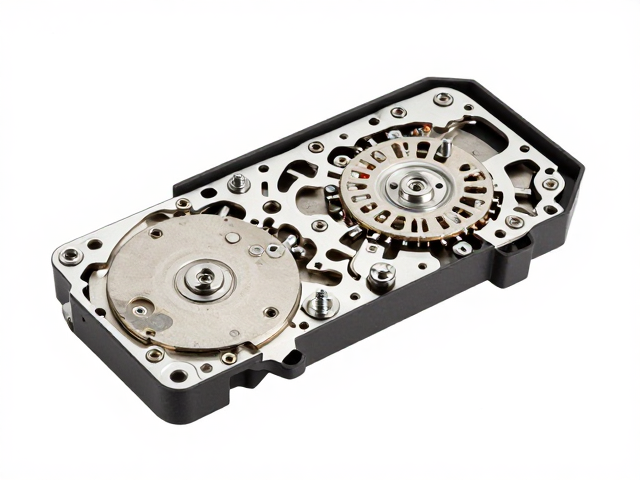
机芯定位与同步倾斜机构的初步校准
安装过程中,机芯与底盘的相对位置决定了同步倾斜的基准线。需将机芯平稳放置于底盘定位区域,利用高精度水平仪或专用治具检查机芯底面的水平状态。此时,需特别注意机芯内部齿轮组与联动杆的初始姿态,确保各活动部件处于自由无干涉的状态。通过微调机芯脚垫或定位销,使机芯中心线与底盘几何中心保持理论上的同轴,这一步骤直接决定了后续倾斜动作的线性度与稳定性。
同步倾斜机构的连杆与驱动单元需在机芯固定前完成初步组装与活动性测试。检查连杆关节处的润滑情况,确保转动灵活且无卡滞。将联动臂与机芯上的驱动接口进行假装配,观察其运动轨迹是否顺畅,是否存在异常摩擦或干涉点。确认无误后,按照对角线顺序初步旋入不锈钢螺丝,力度需适中,仅起到固定位置的作用,不可完全锁紧,以便后续进行精细的角度调整与应力释放。
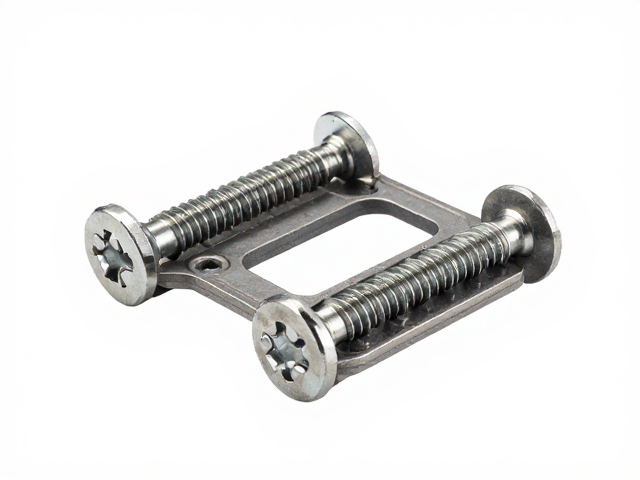
不锈钢螺丝的标准化安装与应力控制
不锈钢材质具有显著的冷作硬化特性,因此在锁紧螺丝时必须严格控制扭矩,防止因过大的拧紧力导致螺丝螺纹滑牙或断裂。建议使用经过校准的扭力扳手,严格遵循设备技术规范中规定的扭矩值进行锁紧。安装顺序应遵循从中心向四周、或对角交叉的原则,分多次逐步拧紧,确保底盘与机芯受力均匀,避免局部应力过大导致结构变形或密封失效。
在锁紧过程中,需实时监测同步倾斜联动机构的运动状态。随着螺丝的逐步锁紧,连杆与驱动部件的相对位置可能发生微小变化,需及时进行调整,确保联动机构在锁紧后仍保持设计的自由行程与响应特性。对于关键受力点的螺丝,可适量涂抹防松胶,但需注意防松胶的固化时间及对后续维护拆卸的影响。安装完成后,再次检查所有螺丝的紧固状态,确认无松动、歪斜现象。
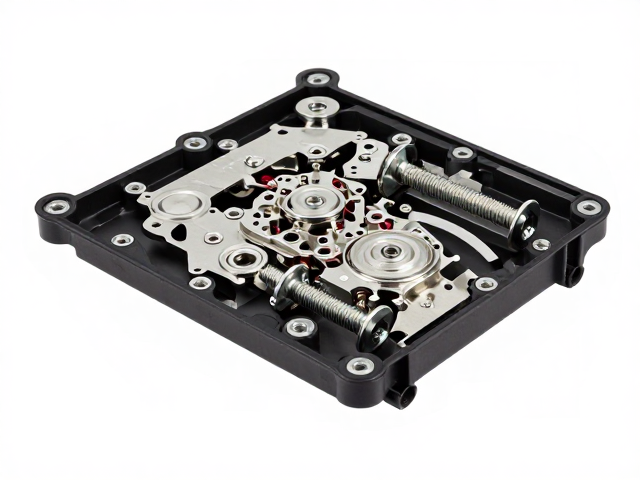
安装后的联动性能验证与精度检测
完成螺丝安装后,需对同步倾斜联动底盘进行全面的功能性测试。通过专用测试设备或手动操作,模拟不同角度的倾斜场景,观察联动机构的响应速度、行程范围及复位精度。重点检查在倾斜过程中,机芯内部组件是否有异常震动、噪音或干涉现象。使用角度传感器记录实际倾斜角度与指令角度的一致性,确保误差控制在允许范围内,以验证机械结构的装配精度。
此外,还需进行长期稳定性测试,模拟实际使用环境中的振动与温度变化,观察螺丝连接处的紧固情况及联动性能的稳定性。经过规定时长的运行后,再次检查不锈钢螺丝是否有松动、锈蚀或变形迹象。确认所有技术指标符合设计规范后,方可视为安装完成。这一阶段的验证不仅是对安装质量的最终把关,也是确保设备后续运行可靠性的重要依据。