
轴承异响的早期识别与根源分析
轴承在运行过程中发出异常声响,通常是内部结构发生微小变化或外部环境恶化的前兆。常见的异响类型包括高频尖锐声、低频轰鸣声以及不规则的撞击声,这些声音特征直接对应着重不同的故障模式。高频尖锐声多源于润滑不足或润滑脂中混入硬质颗粒,导致滚珠与滚道之间形成干摩擦;而低频轰鸣声往往暗示着重轴承游隙过大或安装基准面存在变形,使得载荷分布不均。
识别异响的核心在于建立严密的监测机制,而非依赖主观听觉判断。通过振动分析仪采集的数据可以精确量化轴承的健康状态,例如当振动速度值超过ISO 10816标准中规定的警示线时,即便声音尚未明显,内部磨损可能已初具规模。现场排查时需结合设备负载、转速以及运行时长,区分是持续性噪声还是间歇性冲击声,前者常指向润滑失效,后者则更可能与保持架断裂或滚动体剥落有关。
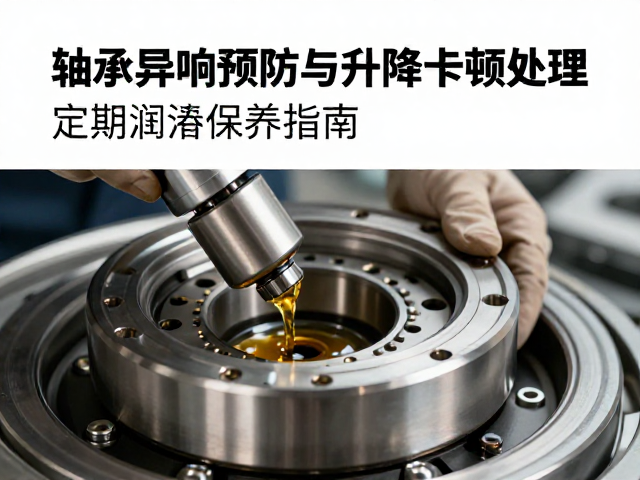
润滑保养的核心策略与执行规范
润滑是延长轴承寿命的决定性因素,其作用在于在滚动体与滚道之间形成有效的油膜,隔离金属直接接触,同时带走摩擦产生的热量。润滑脂的选择需严格遵循设备工况,对于高速轻载场景,低粘度基础油配合合成聚合物结构剂能有效降低搅动损失;而在重载低速或高温环境下,高粘度矿物油或半合成油配合二硫化钼等固体润滑添加剂,能显著提升极压抗磨性能。
加注润滑脂的过程存在诸多技术陷阱,过量润滑是导致轴承过热的主要原因之一。标准操作要求填充轴承内部自由空间的30%至50%,对于高速轴承甚至建议降至20%以下,以减少脂液搅拌发热。加注时需确保润滑脂通过轴承内部滚动路径分布,而非简单覆盖在表面。定期补充润滑时,应先清理旧脂残留,特别是对于密封轴承,需确认密封唇口无老化硬化,防止新脂泄漏或异物侵入。
升降卡顿的机械排查与调整
升降机构卡顿通常表现为运动不平稳、定位不准或完全锁死,其根源多集中在导向部件磨损、传动间隙过大或同步性失调。直线导轨或导向轴若出现局部磨损或污染,会直接增加滑动摩擦阻力。检查时需观察导轨表面是否有划痕、锈蚀或润滑脂干涸结块,这些微观缺陷在长期往复运动中会演变为宏观的卡滞点。
传动系统的同步性也是关键排查点。对于多驱动源的升降结构,各电机或气缸的输出必须保持严格同步。若发现升降倾斜或卡顿,需检查同步带、链条或齿轮的张紧力是否一致,以及连接部位是否有松动。此外,丝杠或螺杆的轴向窜动会导致周期性卡顿,需通过千分表检测丝杠的径向跳动和轴向间隙,确保其在允许公差范围内。
预防性维护体系的构建与执行
建立科学的预防性维护计划,能够将故障处理从“事后补救”转变为“事前干预”。维护计划应基于设备运行手册中的推荐周期,并结合实际工况进行动态调整。例如,在高温、多尘或高湿度环境中,润滑周期需缩短30%至50%,并增加密封件的检查频率。维护记录应详细记载每次保养的内容、更换的部件型号、润滑脂品牌及加注量,形成可追溯的数据链条。
日常巡检应重点关注预兆性指标,如温度异常升高、振动频谱变化以及异响的出现。使用红外热成像仪检测轴承座温度,若温升超过环境温度40℃或持续上升,应立即停机检查。同时,保持设备周围环境的清洁,防止粉尘、油污堆积侵入轴承密封区。对于关键升降设备,建议设置定期载荷测试,验证制动系统和导向结构的稳定性,确保在极限工况下的安全运行。