
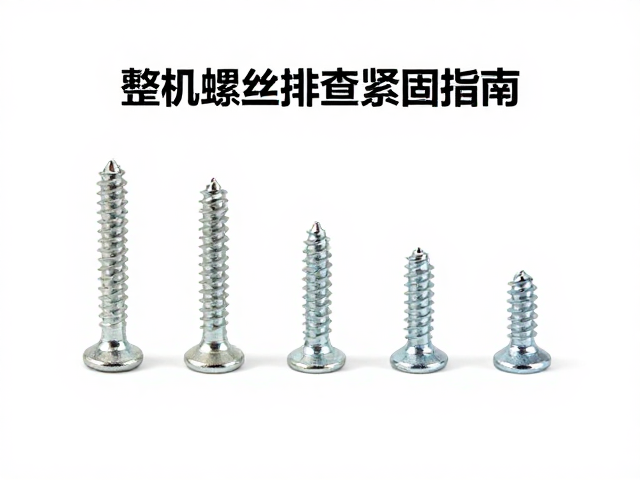
标准化紧固件的选择逻辑与规格匹配
在整机装配环节中,紧固件的选型是确保结构稳定性的基础前提。原厂规定的螺丝规格通常经过严密的力学计算与工况模拟,涵盖直径、螺距、长度及头部形式等关键维度。任何偏离原始设计规范的替代行为,都可能改变连接界面的接触应力分布,进而削弱整体结构的抗疲劳性能。维修或组装过程中,必须严格依据设备BOM(物料清单)或维修手册中的编码进行核对,确保每一颗螺丝的几何尺寸与材料等级与原始设计完全一致。
规格匹配不仅关乎物理尺寸的契合,更涉及材料属性的对应。不同工况下使用的螺丝可能在强度等级、表面处理方式(如镀锌、达克罗、磷化)上存在显著差异。若混用不同强度等级的紧固件,可能导致局部应力集中或因屈服强度不足引发塑性变形。此外,表面处理层的摩擦系数直接影响预紧力的建立,擅自更改表面处理或材质,会破坏原有的摩擦副特性,使得原本经过计算验证的连接系统失去可靠性保障。
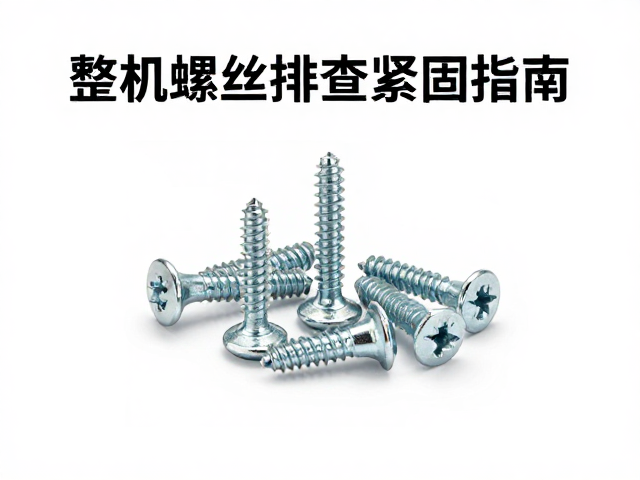
扭矩控制与预紧力的精准施加
预紧力是防止连接件松动的核心机制,其大小直接取决于施加的扭矩。由于螺纹副间的摩擦系数存在波动,简单的扭矩-预紧力换算公式在实际应用中需结合具体工况进行修正。使用经过校准的扭矩扳手是控制预紧力的标准操作,操作人员需遵循设备规定的扭矩值进行施力。对于高精度要求的连接部位,建议采用转角法或屈服点控制法,以更精确地模拟螺栓的伸长率,确保预紧力落在弹性变形区间内,避免过紧导致螺栓拉伸失效或过紧导致连接面密封不良。
施力过程应保持平稳,避免冲击载荷对螺纹造成损伤。在拧紧多颗螺栓的连接副时,应遵循对角交叉、分步拧紧的原则,使连接件受力均匀,防止法兰面翘曲或密封垫圈受力不均导致泄漏。每次拧紧后,需确认扭矩扳手是否发出清晰的咔哒声或数值反馈,以验证预紧力是否达到设定值。对于关键受力部件,建议在完成规定扭矩后,使用记号漆对螺栓与基体进行标记,便于后续巡检时直观判断是否存在相对转动或松动迹象。
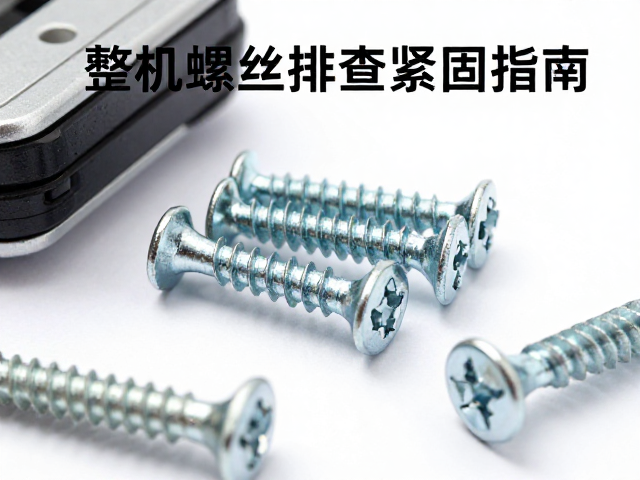
动态工况下的防松动验证与维护
整机在运行过程中会受到振动、冲击及温度变化的影响,这些动态载荷是导致紧固件松动的主要诱因。定期检查需重点关注高频振动区域、高温环境下的连接点以及承受交变载荷的结构部位。检查内容包括观察防松标记线是否错位、确认扭矩值是否衰减、以及检查螺纹表面是否有腐蚀或磨损痕迹。对于关键连接,可定期进行复紧操作,以补偿因材料蠕变或微动磨损造成的预紧力损失。
建立严密的排查记录是维持长期可靠性的必要手段。每次维护应详细记录螺丝的规格、初始扭矩值、实际测量值及检查结果。通过分析历史数据,可以识别出易松动部件的失效模式,进而优化装配工艺或调整维护周期。对于发现松动的螺丝,严禁直接拧紧后继续使用,必须拆解检查螺纹配合情况,确认无滑丝、变形或损伤后,方可重新按照标准扭矩进行紧固。这种基于数据的闭环管理,能有效提升整机在复杂工况下的运行稳定性与安全水平。