
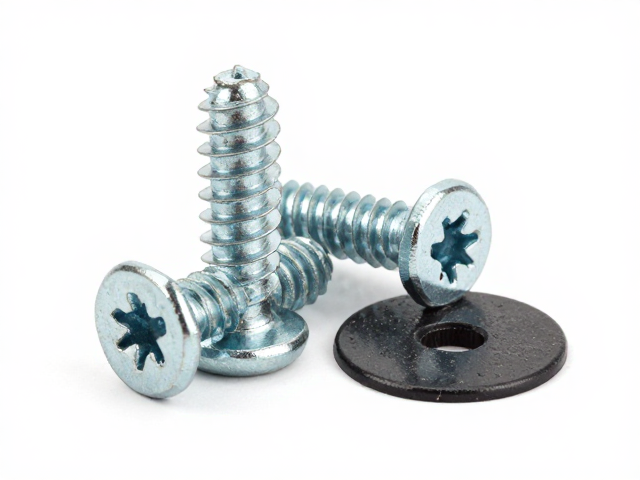
内六角圆柱头螺丝与防松垫片的组合优势
内六角圆柱头螺丝因其头部无突出部分,能够与工件表面平齐或沉入孔内,有效避免干涉,常应用于空间受限或对平整度要求较高的机械结构中。配合防松垫片使用,主要解决振动环境下螺纹连接松动的问题。防松垫片通常由两片结构不同的金属片组成,一片带有尖齿,另一片带有法兰盘和波形齿,通过物理咬合与摩擦力实现双重防松效果。这种组合在自动化设备、汽车底盘以及重型机械中有着广泛的应用基础,其核心逻辑在于利用机械结构的稳定性来弥补单纯依靠摩擦力防松的不足。
在实际工况中,单一材质的螺丝难以同时满足高强度与耐腐蚀的需求,因此表面处理工艺成为关键变量。喷塑工艺作为一种长效防护手段,通过在金属表面形成致密的高分子聚合物涂层,隔绝氧气、水分及腐蚀性介质。相较于传统的镀锌或发黑处理,喷塑层厚度通常控制在60至120微米之间,具备更优异的抗冲击性和附着力。当内六角螺丝与防松垫片共同经历喷塑处理时,涂层不仅保护了基体金属,还在一定程度上优化了螺纹间的摩擦系数,使得紧固过程更加稳定,同时提升了整体组件在恶劣环境下的使用寿命。
喷塑工艺的技术细节与质量控制
喷塑前的表面预处理是决定涂层寿命的核心环节,直接影响着防锈效果的持久性。标准的工艺流程包括脱脂、酸洗除锈、表调以及磷化处理。磷化膜作为底层基础,能与喷塑粉末产生化学键合,显著增强附着力。随后通过静电喷枪将环氧树脂或聚酯型粉末均匀吸附于工件表面,再经高温烘烤流平固化。对于内六角螺丝这类带有复杂几何特征的紧固件,喷塑设备的电压与电流参数需精准调控,以确保螺丝内六角孔内部及螺纹根部也能形成完整包覆,避免出现漏喷或积粉现象,从而消除腐蚀起始点。
防松垫片的喷塑处理在工艺上更具挑战性,因其双片结构容易在组装或喷涂过程中产生粘连或遮挡。为确保功能完整性,通常采用挂具固定后单独喷涂,或在喷涂后进行精细的后处理以去除多余堆积。涂层固化后的硬度测试与附着力划格试验是必经的质量检测步骤。合格的喷塑层在盐雾测试中需能通过72小时至240小时的中性盐雾试验(具体时长依据行业标准或客户要求而定),且无红锈产生。这种经过严格工艺控制的表面处理,使得螺丝与垫片在长期承受交变载荷时,涂层不易开裂剥落,维持了防松结构的完整性。
防锈耐磨性能的实际表现与应用场景
喷塑层的高分子材料特性使其具备卓越的耐磨损性能,在螺丝拧紧及拆卸过程中,涂层能有效抵抗工具与工件表面的摩擦损伤。在户外钢结构、风电设备或海洋工程场景中,高盐雾、高湿度及紫外线照射会加速金属腐蚀,喷塑形成的致密屏障能有效阻挡氯离子渗透。实测数据显示,经过优质喷塑处理的内六角螺丝组件,在恶劣工业环境下的失效模式多表现为涂层老化而非基体腐蚀,这证明了其在防锈保护方面的实际效能。同时,防松垫片提供的机械锁紧力与喷塑层的化学保护相结合,降低了因松动导致的结构性风险。
在自动化生产线中,设备高频振动是导致连接件松动的主要诱因。内六角圆柱头螺丝配合防松垫片,再经喷塑处理,能够提供可靠的长期紧固力。例如在物流输送辊道系统中,连接部件常暴露在粉尘与油污环境中,喷塑表面的致密性使得污渍不易附着,清洁维护相对简便。此外,喷塑工艺可定制多种颜色,便于在复杂的机械结构中进行颜色编码管理,提升装配与维护的效率。这种组合方案不仅提升了单一零件的性能,更通过系统级的防护设计,延长了整体设备的安全运行周期。