
底盘齿轮异响与卡顿的常见诱因分析
底盘传动系统中,齿轮啮合不顺畅或发出异常声响,通常源于长期高负荷运转导致的机械磨损。金属表面的疲劳剥落、齿形磨损以及润滑脂干涸是主要物理原因。当齿轮间的间隙超过设计公差范围,旋转过程中会产生冲击振动,进而表现为可听见的异响或操作时的阻滞感。这种机械故障若不及时干预,可能导致传动效率下降,甚至引发更严重的部件断裂。
环境因素与装配应力也是不可忽视的诱因。泥沙、油污侵入齿轮箱内部,会改变润滑介质的粘度,增加摩擦系数。此外,安装过程中产生的预紧力不当,会导致轴承座圈变形或齿轮轴线偏移,使得齿轮在旋转时出现偏载。这种非正常受力状态会在短时间内加剧接触面的磨损,表现为间歇性的卡顿或连续的摩擦声。
整机故障排查的标准流程
排查此类故障需遵循从外到内、由简入繁的逻辑。第一步是对底盘外部连接部位进行目视检查,确认是否有明显的漏油痕迹、护板破损或紧固件松动。重点观察齿轮箱壳体接缝处,密封件老化失效会导致杂质进入,这是引发内部磨损的前置条件。同时,检查传动轴连接处的万向节状态,确保其转动灵活无卡滞,排除因外部传动部件问题导致的异响误判。
若外部检查无误,需进行动态负载测试。在安全合规的环境下,缓慢加载底盘负荷,感受齿轮箱在不同扭矩下的响应。使用听诊器或长柄螺丝刀抵住齿轮箱壳体特定位置,通过固体传声原理辅助判断异响源的具体方位。记录异响出现的工况特征,如冷车或热车、低速或高速、空载或重载,这些大数据有助于缩小故障范围,定位是轴承损坏、齿轮断齿还是轴系歪斜。
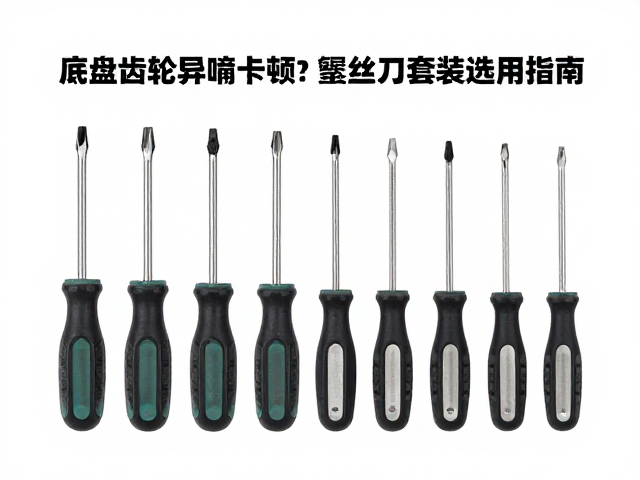
螺丝刀套装的选型逻辑与工具匹配
针对底盘齿轮箱的拆解与紧固作业,螺丝刀套装的选型需严格对应紧固件的规格与材质。底盘关键部位常使用高强度内六角螺栓或十字槽螺丝,因此套装中必须包含高精度的内六角扳手组套和不同批号的十字螺丝刀。工具的材质需具备高硬度和耐磨性,通常推荐采用S2钢或铬钒钢制成,以确保在施加较大扭矩时刀头不易变形或滑丝,保护紧固件头部不受损伤。
尺寸规格的覆盖范围是另一项核心指标。底盘结构中可能存在多种尺寸的紧固件,从微小的传感器固定螺丝到巨大的结构连接螺栓,工具套装需提供严密的尺寸覆盖。此外,手柄的人体工学设计至关重要,长柄或棘轮结构的螺丝刀能提供更稳定的力矩输出,减少操作时的体力消耗和意外滑脱的风险。工具表面应经过防锈处理,以适应底盘作业中可能遇到的油污和潮湿环境,确保工具的长期可用性。
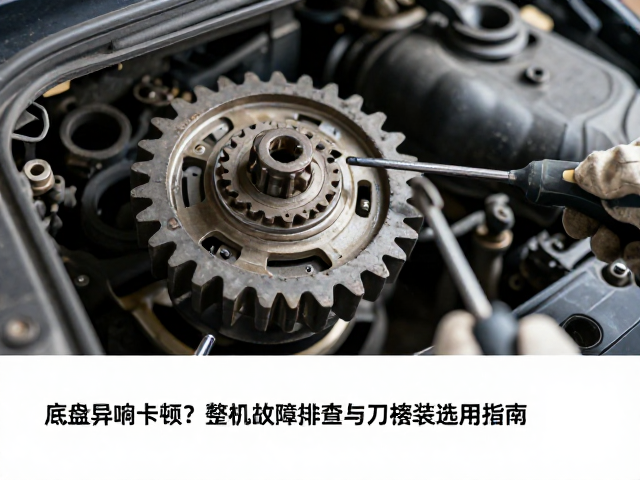
工具使用规范与操作细节
正确的工具使用方法是避免二次损伤的关键。在拆卸或紧固底盘螺丝时,应确保螺丝刀刀头与螺丝槽口完全贴合,避免点接触或偏斜受力。对于内六角螺丝,需先施加轴向预紧力,再平稳旋转,防止刀头滑出伤及螺丝孔壁。操作过程中,若遇到阻力过大,不可强行蛮力拧动,而应检查是否存在锈蚀粘连或螺纹损伤,必要时使用专用松动剂处理。
定期维护工具本身也是保障作业质量的一环。使用后的螺丝刀套装需及时清洁,去除附着的油污和金属屑,并涂抹少量防锈油进行保养。定期检查刀头是否有磨损、崩口或变形现象,受损的工具应立即更换,因为不平整的刀头会迅速损坏紧固件,导致后续拆卸困难甚至引发安全事故。良好的工具管理习惯能显著延长设备寿命,确保每次维修作业的精准与高效。