

防爆钢板加固工艺的核心逻辑与材料选择
底盘加固并非简单的板材堆砌,其核心在于通过高屈服强度的钢材提升整车抗冲击能力,同时严格控制附加重量以维持车辆的操控稳定性。工业级防爆钢板通常采用Q235或Q345系列低合金高强度结构钢,这类材料在经过热处理后具备优异的延展性与韧性,能在极端撞击中吸收部分动能而非直接断裂。选材过程中需重点考察钢材的晶粒度与杂质含量,确保材料在低温环境下仍能保持足够的抗脆性断裂性能,这是保障底盘在复杂路况或突发冲击下不发生结构性失效的基础。
加工工艺的精密程度直接决定了加固效果,常见的工艺包括数控切割、等离子成型及激光焊接。现代生产线多采用高精度数控切割机对钢板进行定型,减少因手工切割导致的尺寸误差,随后通过大型折弯机完成预设角度的成型,确保加固板与原车底盘纵梁、横梁的完美贴合。焊接环节则需遵循等强匹配原则,使用与基材强度相近的焊条进行多层多道焊,避免热影响区过大导致局部软化。对于关键受力点,常采用满焊或增加加强筋的设计,以分散冲击应力,防止底盘在长期重载或剧烈颠簸中出现扭曲变形。
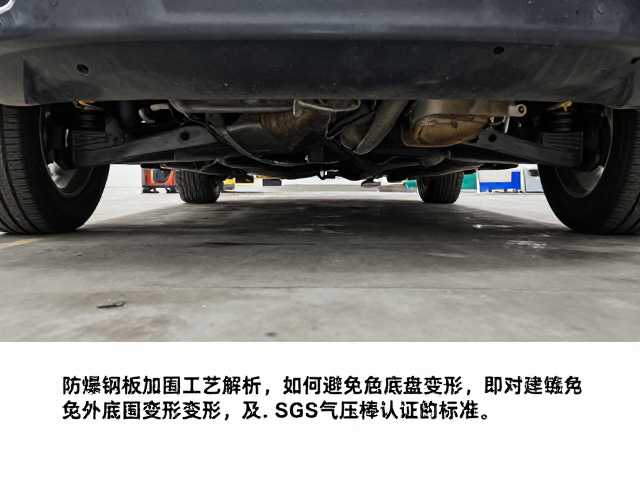
底盘变形控制与SGS气压棒认证的技术关联
底盘变形往往源于应力集中与结构刚性不足,防爆加固通过增加局部刚度来平衡整车受力分布。在车辆行驶过程中,路面不平产生的冲击力会通过悬挂系统传递至底盘,若底盘局部强度不足,极易发生塑性变形。加固钢板通过覆盖高应力区域,如悬挂塔顶、纵梁中段等,形成额外的支撑结构,有效抑制金属疲劳。此外,合理的加固布局还能优化底盘的整体扭转刚度,使车辆在单轮离地或急转弯时保持车身姿态稳定,减少因底盘扭曲导致的部件松动或异响,从而延长整车使用寿命。
SGS认证在此领域主要涉及材料性能测试与结构完整性验证,其中气压棒作为悬挂系统或尾门支撑的关键部件,其认证标准与底盘稳定性密切相关。SGS实验室会对气压棒进行严格的寿命测试、负载测试及环境耐受性测试,确保其在极端温度变化或高频往复运动下仍能保持稳定的输出力。对于防爆车辆而言,底盘与悬挂系统的协同工作至关重要,气压棒的阻尼特性直接影响车轮对地面冲击的过滤效果。若气压棒性能不稳定,会导致底盘承受额外的动态冲击,长期作用下加剧底盘变形风险。因此,通过SGS认证的气压棒能提供更可预测的力学响应,配合加固后的底盘结构,共同维持车辆在复杂工况下的结构完整性。
工艺执行中的关键控制点与合规性要求
实际施工过程中,钻孔定位的精度是确保加固效果的关键环节。原车底盘通常设有严密的防锈涂层与精密的螺栓孔位,加固安装需使用专用定位工具,严格遵循原厂孔位进行引孔,严禁随意扩大孔径或改变螺栓分布,以免破坏原车结构强度。紧固螺栓需使用扭矩扳手按规定的力矩值进行拧紧,并涂抹防松胶处理,防止因车辆长期振动导致连接松动。同时,加固板的边缘需进行倒角与打磨处理,消除锐边,避免对线束、油管等周边部件造成磨损或干涉,确保整车电气与流体系统的正常运行。
合规性方面,所有加固材料与工艺需符合相关国家机动车安全技术标准,确保不改变车辆原有尺寸参数与重心分布。加装防爆钢板后,车辆的最小离地间隙及接近角、离去角可能发生微小变化,需重新评估车辆通过性。此外,加固施工不得遮挡或干扰原厂安全警示标识、车牌安装位及灯光系统。在车辆年检或例行检查中,加固部位需清晰可见且无异常锈蚀、开裂现象,螺栓紧固状态良好。通过规范的施工工艺与严格的材料管控,才能在提升车辆防护性能的同时,确保整车符合道路交通安全法规的要求,实现安全与合规的统一。