
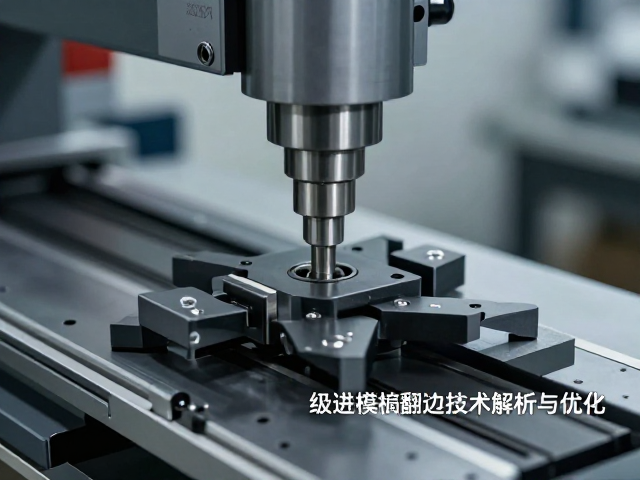
精密数控冲压中级进模翻边的核心机理
级进模翻边技术依托数控冲压设备的高频往复运动,通过模具内部凸模与凹模的精确配合,实现板材在局部区域的塑性变形。这一过程并非简单的表面压痕,而是利用材料在切边处的应力集中效应,使板料边缘或预制孔周围的金属纤维发生径向拉伸与切向压缩。当拉应力超过材料屈服极限但未达到断裂极限时,板材形成所需的立体几何形状。数控系统的稳定性直接决定了模具闭合精度,进而影响翻边高度的一致性,任何微小的机械间隙波动都可能导致材料流动不均,引发起皱或破裂等缺陷。
翻边成形的质量受材料力学性能与模具几何结构的双重制约。低塑性材料在翻边过程中极易因应变硬化过快而出现裂纹,因此需精确计算极限翻边系数,即翻边后内孔直径与翻边前预制孔直径之比。预制孔的加工精度至关重要,孔壁的光洁度与圆度直接影响翻边时的应力分布。若预制孔存在毛刺或椭圆度超标,应力集中点将偏离预期位置,导致翻边边缘不规则。此外,模具凸凹模间隙需根据板厚和材料类型进行微调,间隙过大使材料易起皱,间隙过小则增加摩擦阻力,导致材料变薄甚至断裂。
翻边缺陷的成因分析与工艺控制
起皱是翻边过程中最常见的失效模式,主要源于切向压应力过大导致材料失稳。在翻边初期,板料边缘受到模具压边圈的约束不足,金属向径向流动受阻,从而在切向产生巨大的压缩应变。为抑制起皱,需优化压边力分布,确保压边圈在翻边全程提供均匀且适度的阻力。同时,模具圆角半径的设计需经过严密的有限元分析,过小的圆角会加剧材料变薄,而过大的圆角则削弱压边效果。实际生产中,通过调整润滑剂涂覆区域和粘度,可降低模具与板材间的摩擦系数,促进金属顺利流动,减少局部堆积。
破裂则表现为翻边边缘或底部出现宏观裂纹,通常由拉应力超过材料抗拉强度引起。当翻边系数过小或材料延伸率不足时,径向拉伸应变过大,导致材料变薄直至断裂。针对高强度钢板,需严格控制回弹,通过模具补偿设计或多次渐进式翻边来分散应变。预制孔的加工质量也是关键变量,激光切割或精密冲裁形成的预制孔需保持无热影响区,避免热损伤降低材料塑性。此外,冲压速度的控制会影响材料的应变率敏感性,高速冲压可能因应变率硬化效应降低材料成形能力,需根据材料特性匹配最佳的冲压频率。
数控参数优化与模具结构改进
数控冲压系统的参数设定需与模具动态响应相匹配,以提升翻边精度。主轴定位精度与滑块导向面的平行度直接影响凸模下行轨迹的稳定性,任何偏载都会导致模具单边磨损加剧。通过优化数控代码中的加减速曲线,可减少冲击载荷,使模具平稳接触板料。在翻边阶段,采用分段速度控制策略,即在预成形阶段降低速度以稳定材料流动,在终成形阶段适当提高速度以提升生产效率。同时,实时监测冲压吨位曲线,通过数据分析识别异常波动,及时调整模具间隙或润滑状态,确保工艺参数的动态平衡。
模具结构的优化旨在提升翻边过程的稳定性与寿命。采用多层复合模具设计,将冲孔、预成形与翻边工序集成,减少材料转移过程中的定位误差。凸模刃口设计需考虑材料流动路径,采用阶梯式或弧形刃口可引导金属均匀分布,避免局部应力集中。模具表面处理技术如氮化或PVD涂层可显著提高耐磨性与抗粘附性,延长模具使用寿命。此外,引入可调节式压边圈结构,允许根据板厚变化实时调整压边力,增强工艺适应性。通过仿真模拟预测材料流动行为,优化模具型面设计,减少试模次数,提升开发效率。