
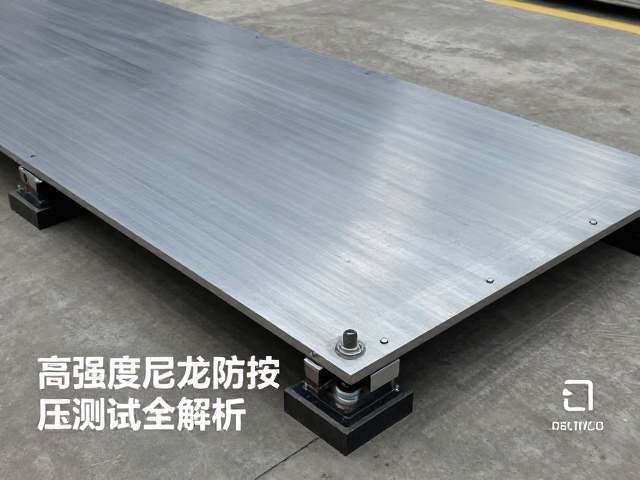
防爆钢板加固工艺的核心逻辑与材料选择
防爆钢板加固并非简单的覆盖,而是基于应力分散与抗冲击变形控制的材料工程。核心在于利用高屈服强度钢材在受撞击时通过微观形变吸收动能,同时通过表面硬化处理提升耐磨性与抗穿透能力。工业场景中,45#钢或Q345B低合金高强度钢常作为基材,其抗拉强度需严格符合GB/T 1591标准中对于结构件的安全阈值要求,确保在极端工况下不发生脆性断裂。
表面处理工艺直接决定了加固层的长期服役周期。经过喷砂除锈达到Sa2.5级清洁度后,钢板表面会进行喷锌或富锌底漆涂装,形成阴极保护层以隔绝电化学腐蚀。随后覆盖环氧云铁中间漆与聚氨酯面漆,这种多层复合涂层体系能有效抵御酸碱环境侵蚀,防止因基材锈蚀导致的结构强度衰减,从而维持防爆结构的完整性。
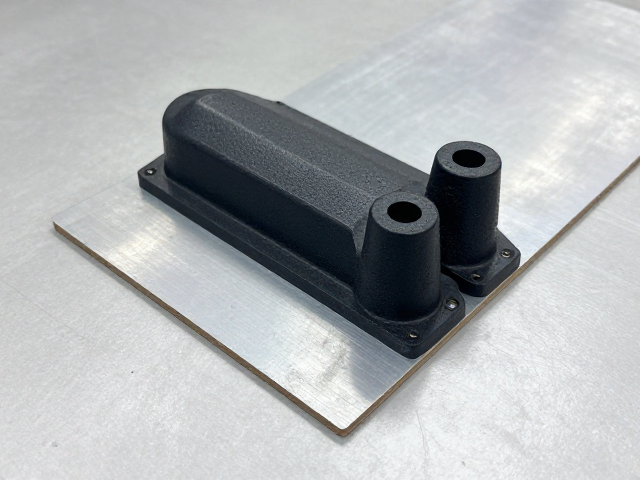
高强度尼龙防爆脚的设计原理与成型技术
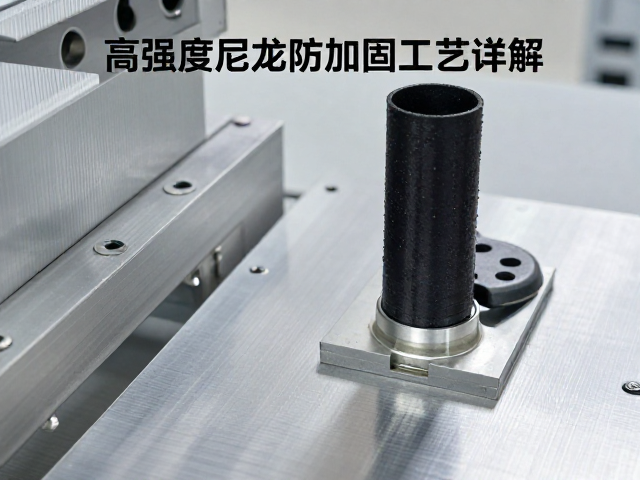
高强度尼龙防爆脚通常采用改性PA66(聚酰胺66)材料,通过添加30%-40%的玻璃纤维增强,显著提升材料的刚性与耐热性。这种复合材料在保持原有尼龙耐磨、自润滑特性的基础上,大幅提高了抗蠕变性能,使其在长期承重下不易发生永久性变形。分子结构中的苯环与酰胺键形成严密的氢键网络,提供了优异的机械强度与尺寸稳定性。
注塑成型过程中,精密模具控制下的熔体流动与冷却速率决定了防爆脚内部的结晶度分布。通过优化保压压力与模具温度,可减少内部孔隙与应力集中点,确保产品各部位力学性能均匀。这种工艺细节使得防爆脚在承受垂直载荷时,能均匀分散接触面的压强,避免局部应力过大导致破裂,从而实现对设备底部结构的有效缓冲与防护。
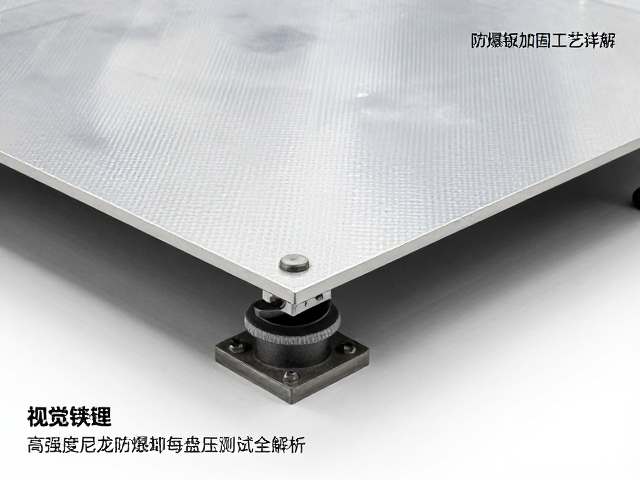
底盘按压测试的标准化流程与数据采集
底盘按压测试旨在模拟设备在重载工况下的结构响应,测试过程中需使用经过校准的液压加载装置,对底盘关键受力点进行定点施压。加载速率通常控制在2-5mm/min,以确保材料处于准静态响应状态。位移传感器与应变片实时记录底盘形变数据,重点监测屈服点附近的应力-应变曲线变化,以评估结构刚度与承载极限。
测试数据的分析需结合有限元仿真结果进行交叉验证。通过对比实测变形量与理论计算值,识别潜在的结构薄弱区域。若发现局部应变超过材料许用值,需重新优化加强筋布局或增加局部板厚。该过程严格遵循机械结构强度设计规范,确保每一次按压测试都能真实反映底盘在极限负载下的安全裕度,为后续工艺改进提供可靠的数据支撑。
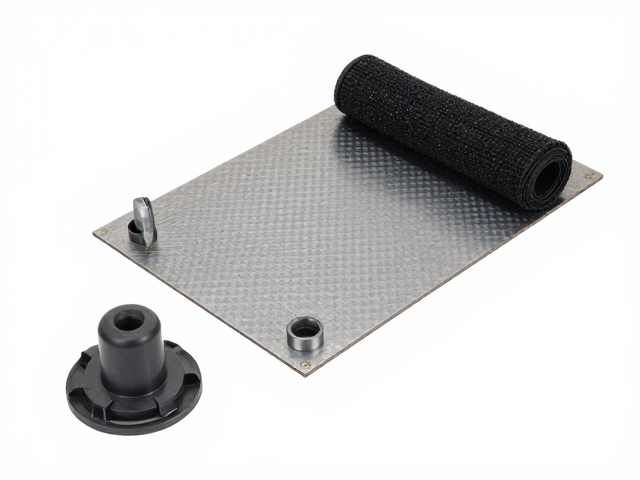
防爆脚与底盘的协同受力分析
防爆脚与底盘的连接界面是应力传递的关键节点,其配合精度直接影响整体结构的稳定性。在安装过程中,螺栓预紧力需通过扭矩扳手按对角线顺序分次施加,确保法兰面贴合紧密,避免因装配应力导致密封失效或连接松动。接触面的微观粗糙度需控制在规定范围内,以优化摩擦系数,防止设备在动态负载下发生微动磨损。
在动态负载环境下,防爆脚的弹性模量与底盘钢材的刚度需形成合理的匹配。过高的刚度匹配可能导致冲击能量无法有效耗散,转而传递至设备内部精密部件;而过低的刚度则可能导致防爆脚过度变形,失去支撑作用。通过调整尼龙材料的配方比例或优化底盘加强筋的拓扑结构,可实现能量的有序传递与吸收,提升整体系统的抗冲击性能。
工艺质量控制与无损检测应用
在加固与装配完成后,需对关键部位实施无损检测以排除隐性缺陷。超声波探伤用于检测钢板内部的气孔、夹渣或未熔合等结构性缺陷,确保基材无贯穿性裂纹。对于防爆脚与底盘的连接处,渗透检测可有效识别表面开口缺陷,如微裂纹或加工刀痕,这些细微损伤在长期交变载荷下可能扩展为宏观断裂源。
检测数据的归档与分析是质量控制闭环的重要环节。所有检测结果需记录在可追溯的质量档案中,并与生产批次绑定。通过统计过程控制(SPC)方法,监控关键质量特性(如厚度、硬度、螺栓预紧力)的过程能力指数(Cpk),确保生产工艺处于稳定受控状态。这种基于数据的质量管理模式,有助于及时发现工艺波动,维持产品性能的一致性。