
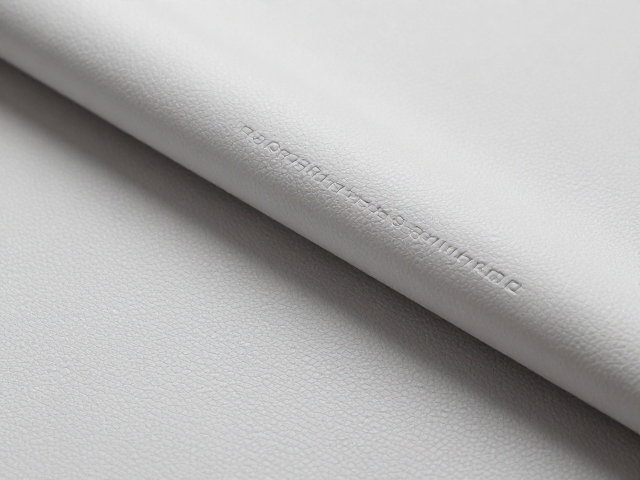
PU超纤皮耐磨PU压纹工艺的核心机制
超纤皮作为一种高性能合成革,其表面经过PU(聚氨酯)涂层及压纹处理后,能够模拟天然皮革的纹理与触感。耐磨PU压纹工艺的核心在于通过高温高压模具,在PU表层形成具有特定几何特征的微观结构。这种结构不仅决定了材料的视觉美感,更直接影响材料在动态摩擦环境下的物理表现。压纹深度、模具温度以及压力参数的精确控制,是构建表面微观形貌的基础,这些物理特征构成了抵抗外部磨损的第一道防线。
在微观层面,压纹结构改变了材料与摩擦副之间的接触面积。传统的平滑表面在摩擦过程中容易产生较大的剪切力,导致表层材料快速剥离。而经过精密压纹处理的PU超纤皮,其凸起部分承担了主要的接触应力,使得摩擦力分布更加均匀。这种应力分散机制有效降低了局部应力集中现象,从而延缓了材料表面的磨损进程。此外,压纹形成的微孔结构有助于空气排出,减少摩擦生热,进一步提升了材料的热稳定性。
提升摩擦色牢度的关键化学与物理因素
摩擦色牢度主要反映材料表面颜色在受到摩擦作用时抵抗脱落的能力。对于PU超纤皮而言,色牢度的高低与表面涂层的交联密度、颜料颗粒的分散状态以及涂层与基材的结合力密切相关。高交联密度的PU涂层能够形成致密的网状结构,将颜料颗粒牢牢锁定在涂层内部,防止其在摩擦过程中因机械作用而脱落。同时,颜料颗粒在树脂基体中的均匀分散避免了局部颜色堆积,减少了因颗粒团聚导致的涂层脆性,从而提升了整体的耐磨性能。
物理层面的表面处理同样会影响色牢度表现。压纹过程中,模具表面的光洁度与脱模剂的使用情况会直接影响PU涂层的固化质量。若模具表面存在微小瑕疵或脱模剂残留,可能导致涂层固化不完全,形成薄弱区域。这些区域在摩擦作用下极易发生颜料剥落,导致色牢度下降。因此,确保模具表面的高精度加工及清洁度,是维持涂层完整性和色牢度的重要前提。此外,压纹后的热处理工艺有助于进一步促进涂层内部分子的重排与固化,增强涂层的机械强度。
工艺参数对耐磨性与色牢度的协同影响
温度是PU压纹工艺中最为关键的变量之一。温度的变化直接影响PU树脂的流动性、固化速率以及最终涂层的硬度。过高的温度可能导致树脂过快固化,使得压纹纹理不够清晰,甚至引起涂层起泡或开裂;而过低的温度则可能导致树脂流动性不足,压纹深度不够,影响耐磨性能。通常情况下,温度控制在80-120摄氏度区间,能够平衡树脂的流动与固化,获得理想的压纹效果。精确的温度曲线控制有助于实现涂层分子链的有序排列,提升材料的整体性能。
压力参数决定了压纹模具与PU超纤皮表面的接触紧密程度。足够的压力能够确保模具纹理充分转移至涂层表面,形成清晰、立体的压纹效果。然而,压力过大可能导致涂层过度变形,破坏涂层内部结构,甚至造成基材损伤。压力过小则无法形成足够的压纹深度,影响耐磨性。在实际生产中,压力通常需要根据PU涂层的厚度、硬度以及模具纹理的复杂度进行动态调整。通过优化压力与温度的匹配,可以在保证压纹清晰度的同时,最大化涂层的耐磨性和色牢度。
后处理工艺对性能的增强作用
压纹完成后,PU超纤皮通常需要进行额外的后处理步骤以进一步提升其性能。涂饰剂的选择与施加方式对表面耐磨性和色牢度有着显著影响。高性能的耐磨涂饰剂通常含有特殊的添加剂,如硅烷偶联剂或纳米颗粒,这些添加剂能够增强涂层与基材的结合力,提高涂层的硬度和耐磨性。涂饰剂的均匀施加确保了表面性能的一致性,避免了局部性能差异导致的早期失效。
定型与冷却过程同样不可忽视。压纹后的材料在高温状态下处于高弹态,若冷却速度过快,可能导致内部应力残留,影响尺寸稳定性和长期性能。缓慢且均匀的冷却过程有助于释放内部应力,使涂层结构更加稳定。此外,某些情况下会进行轻微的抛光处理,以去除表面微小瑕疵,提升触感和光泽度。这些后处理步骤与压纹工艺相辅相成,共同构建了PU超纤皮优异的耐磨性能和持久的色牢度表现。