
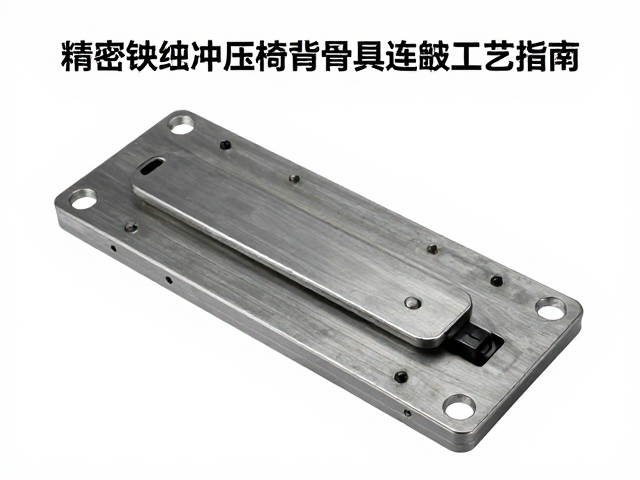
环境控制与温湿度管理标准
精密数控冲压椅背骨架连接片模具的存放环境需建立严密的温湿度监控体系,相对湿度应严格控制在45%至60%区间内,温度维持在15℃至25℃之间。此类模具多采用高强度合金钢制造,表面经过精密研磨与防锈处理,一旦环境湿度突破临界值,金属表面极易发生电化学腐蚀,导致细微划痕或锈斑,直接影响后续冲压件的尺寸精度与表面质量。
现场需配置高精度工业除湿机与温湿度传感器,数据需实现实时采集与记录,避免依赖人工目测或简易湿度计导致的误差。建议设置双回路供电系统以确保除湿设备在断电情况下仍能维持基础防护状态,同时配备备用电源切换装置,防止因电网波动造成环境参数失控,从而保障模具在长期静置期间的材质稳定性。
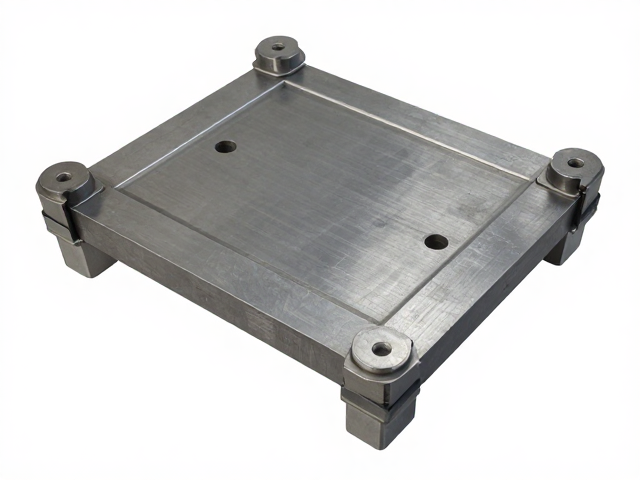
表面处理与隔离防护措施
模具入库前必须执行严密的除油与防锈工序,使用专用挥发性防锈溶剂彻底清除冲压过程中残留的润滑脂与金属碎屑,随后喷涂符合行业标准的薄层挥发性防锈剂(VCI)。对于高精度配合面,需加装定制化的硬质防护盖,防止灰尘颗粒落入导向柱或滑块部位,造成机械损伤或锈蚀点源。
存放托盘及支撑架应采用不锈钢或经过防腐涂层的材料制成,严禁使用普通碳钢支架直接接触模具底座,以防不同金属间产生电偶腐蚀。模具与托盘接触部位需铺设高密度聚乙烯(HDPE)隔板或无水室分子干燥剂袋,利用物理隔离与吸湿双重机制,降低微环境下的水汽含量,确保模具下表面及非加工区域处于干燥洁净状态。
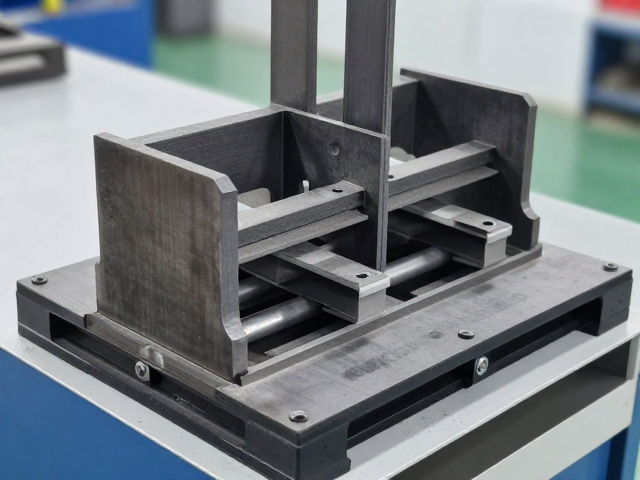
存取规范与动态维护流程
模具搬运与码放需遵循“轻拿轻放、垂直受力”原则,使用专用吊具时吊点分布需经过力学计算,避免局部应力集中导致模具结构变形或涂层剥落。入库定位应采用十六进制编码管理,每个模具对应唯一的身份标识卡,详细记录入库时间、表面处理状态、上次使用情况及防锈剂更换日期,形成可追溯的静态数据档案。
执行周期性巡检制度,建议每三个月进行一次全面状态复核,检查防锈层完整性、导向部件灵活性及紧固件松动情况。若发现防锈剂挥发失效或局部有轻微氧化征象,需立即启动局部除锈与重新涂覆程序,严禁模具带病长期存放。巡检记录需电子化归档,以便分析环境数据与模具状态的关联性,优化后续防潮策略。