
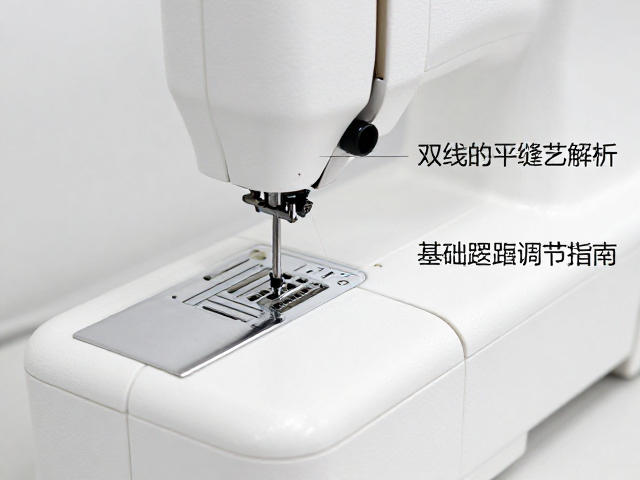
双线精密车缝的核心逻辑与设备基础
双线车缝通常指采用双针压脚配合上下两根针线形成的平行线迹,这种工艺在服装拼接、家纺加固以及工业缝纫中扮演着关键角色。其核心在于上下线张力平衡以及针距与线迹密度的物理配合。要实现精密的效果,缝纫机必须具备稳定的送布牙高度调节功能以及独立的针距调节旋钮,部分高端机型还配备压脚压力微调装置,以确保不同厚度面料下的线迹一致性。
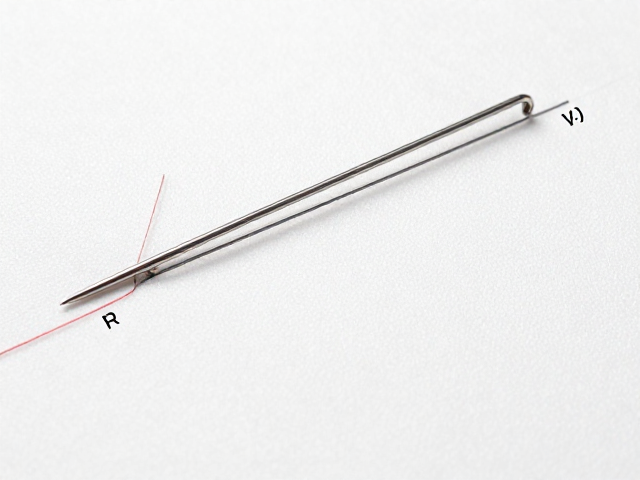
操作前的设备校准是决定成品质量的第一道关卡。需确认机针型号与缝线粗细是否匹配,过粗的机针会导致面料孔洞过大,而过细的机针在高速运转下易断针或跳针。针尖类型需根据面料特性选择,圆头针适用于针织物以推开纤维,尖头针适用于梭织物以精准穿刺。此外,检查梭芯安装是否顺畅,底线缠绕是否均匀,这些基础细节直接影响双线车缝的稳定性。
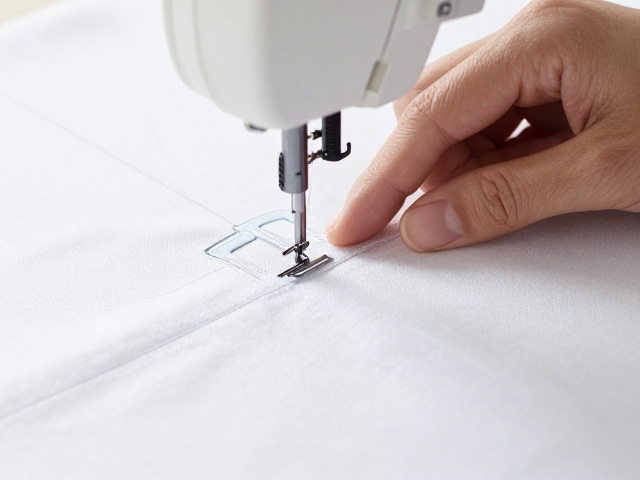
平缝技巧中的面料控制与运针手法
平缝过程中,面料的平整度直接决定了线迹的美观与牢固。双手需协同作业,左手在前方轻提面料以引导方向,右手在后方辅助推送,保持面料自然平铺,避免人为拉伸导致线迹起皱或变形。对于弹性面料,需使用同步压脚或差动送布功能,通过调节差动比率来抵消面料在缝合过程中的收缩或延伸,防止出现波浪状线迹。
运针时的速度控制同样至关重要。直线缝合应保持匀速,遇到转角或需要精确对齐边缘时,应降低缝纫速度,并在针尖位于最高点时抬起压脚进行微调。对于厚料拼接,建议采用分段缝合的方式,每段长约10-15厘米后停顿检查线迹张力,及时调整上下线松紧度。操作时视线应聚焦于压脚与针尖接触点,而非远处的面料,以确保每一针都精准落在预定轨迹上。
基础针距调节的标准与线迹密度分析
针距长度是决定双线车缝外观特征和物理强度的关键参数。常规梭织物的标准针距通常设置在2.0毫米至2.5毫米之间,这一区间能平衡线迹的紧密度与面料的透气性。对于需要高强度固定的工业部件,针距可适当缩短至1.8毫米左右,以增加单位长度内的交点数量,提升抗撕裂能力。针距过短会导致面料针孔密集,削弱纤维强度;针距过长则易造成线迹松散,影响外观精致度。
针距调节需结合缝线材质进行动态调整。合成纤维缝线表面光滑,摩擦系数小,可适当使用稍长针距以减少断线风险;天然棉麻线或丝线摩擦较大,建议缩短针距以形成更紧密的锁结。在实际操作中,可通过在废布上进行试缝来验证针距效果,观察线迹是否均匀、有无浮线或断线现象。确认最佳针距后,锁定调节旋钮,确保在后续批量操作中参数的一致性。
上下线张力平衡的调试与常见缺陷修正
双线车缝的质量很大程度上取决于上下线张力的平衡状态。理想的线迹应呈现为上下线在面料中间交织,表面无环圈,背面无线结。若发现面料表面出现底线被拉出的环圈,说明底线张力过大或面线张力不足,此时应逐步增加面线张力旋钮数值,或略微放松梭壳上的张力片螺丝。反之,若面料背面出现面线环圈,则需增加底线张力或减少面线张力。
调试张力时需遵循微调原则,每次调整幅度不宜超过0.5牛顿,调整后需进行试缝验证。对于不同厚度的面料,张力需重新校准,厚料通常需要更大的张力以克服缝料阻力,薄料则需减小张力以防面料起皱。若线迹出现跳针或断线,需检查机针是否弯曲、针尖是否钝化,以及缝线是否有结节或受潮。确保所有部件清洁无油污,避免杂质干扰张力系统的正常运作。