
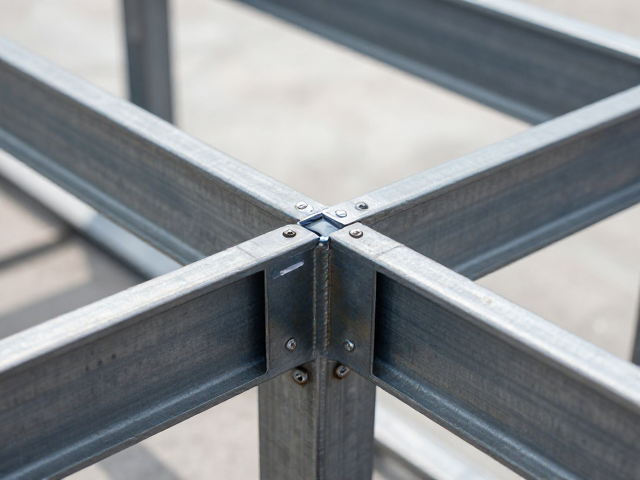
一体钢架折弯工艺的核心控制点
一体钢架在成型过程中,折弯半径与回弹现象是决定最终结构精度的关键变量。钢材在受到外力发生塑性变形后,内部应力释放会导致角度或形状发生微小改变,这种现象被称为回弹。为了抵消回弹,工程师通常需要根据材料的屈服强度、厚度以及折弯角度,计算并预设一个过弯角度。例如,对于厚度为2mm的Q235钢板,在常规V型槽模具下折弯90度时,模具角度可能需要预设至88度左右,具体数值需依据实际材料的硬度等级进行微调。
模具的选择与模具下模槽宽度的匹配直接影响折弯件的表面质量及内角应力分布。过窄的下模槽会导致材料受力过大,容易在折弯内侧产生裂纹或压痕,而过宽的槽则会增加折弯角度的不稳定性。工业实践中,下模槽宽度通常设定为板厚的6到8倍,这一比例能在保证折弯成型效率的同时,最大限度地减少材料表面的损伤。此外,折弯顺序的设计也至关重要,复杂的箱体结构需遵循从内到外、从复杂到简单的顺序,以避免工件与模具或已成型部分发生干涉。
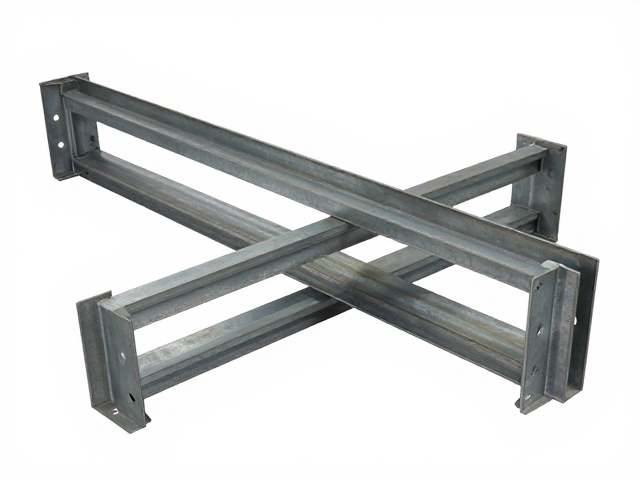
焊接缝抗压测试的标准流程
焊接缝的抗压性能直接决定了整体结构的承载上限,测试过程需严格遵循国家标准中关于金属材料拉伸与压缩试验的规定。在准备阶段,试件需经过严格的表面处理,去除焊缝表面的飞溅、氧化皮以及未熔合的缺陷,确保测试载荷能均匀传递至焊缝根部。加载过程中,压力机的压头应与试件受力面完全平行接触,避免产生偏心载荷导致的非真实性破坏。测试设备需具备实时数据采集功能,能够记录从加载初期到破坏瞬间的应力-应变曲线。
数据解析阶段,重点观察焊缝区域的破坏模式。理想的抗压失效应发生在焊缝金属或热影响区,而非母材与焊缝的连接界面。如果试件在连接界面处发生剥离,通常意味着焊接渗透不足或存在夹渣缺陷。通过对比不同焊接参数(如电流、电压、焊接速度)下试件的极限抗压强度,可以绘制出力值变化图谱。真实的数据反馈能帮助技术人员识别因热输入过大导致的晶粒粗大,或因冷却速度过快引发的脆性断裂,从而为工艺参数的优化提供确凿依据。
工艺与测试的综合验证逻辑
将折弯工艺与焊接测试结合分析,能更清晰地揭示结构件在受力环境下的真实表现。折弯工艺产生的残余应力会改变焊缝周边的微观组织结构,进而影响其抗压性能。在一体钢架结构中,折弯过渡区往往是应力集中的焦点,若该区域存在微裂纹或未完全闭合的缝隙,在后续焊接过程中极易形成焊接缺陷。因此,在焊接前对折弯件进行无损检测,如渗透探伤或磁粉探伤,能有效剔除因折弯工艺不当留下的隐性缺陷,确保进入焊接工序的部件具备合格的初始状态。
长期载荷下的蠕变行为也是评估一体钢架性能的重要维度。在静态抗压测试中,除了关注最大破坏载荷,还需监测材料在持续载荷下的变形速率。某些高强度低合金钢在经历折弯加工后,其抗蠕变能力可能会因加工硬化效应而发生变化。通过模拟实际工况下的长期受压测试,记录不同时间节点的形变数据,可以验证结构在长期使用中的稳定性。这种基于真实工况数据的验证方式,避免了理论计算的偏差,为结构设计提供了更具参考价值的工程数据。