
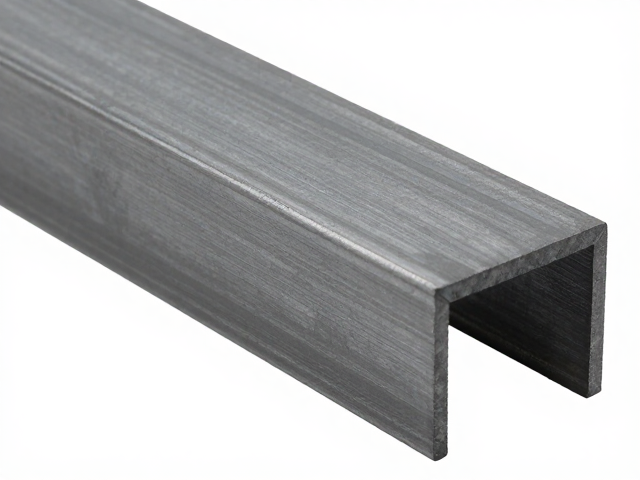
一体钢架折弯工艺的核心逻辑与精度控制
一体钢架的生产起点在于板材的精确下料与折弯路径规划,这一环节直接决定了成型的几何稳定性。现代数控折弯机通过高精度的角度传感器与伺服电机协同工作,能够实时补偿因材料回弹产生的形变误差。在实际加工中,折弯系数(K因子)的设定至关重要,它影响着展开长度的计算精度。若K因子取值偏离实际材料特性,会导致折弯后工件尺寸超出国标公差范围,进而影响后续装配。因此,工艺工程师需依据钢材厚度、材质屈服强度及模具刃口半径,建立严密的数据库,确保每一次折弯动作都在可控的公差区间内运行。
为了确保结构的刚性与一致性,折弯过程中的压痕控制与应力释放也是关键考量因素。多点折弯会形成复杂的应力分布,若未进行合理的中间退火或应力消除处理,成品在受力时极易出现微裂纹或永久性变形。通过优化折弯顺序,采用从中间向两侧或从短边向长边的策略,可以有效分散内应力,减少整体扭曲。此外,模具的清洁度与磨损情况会直接影响折弯面的质量,定期维护模具能避免因刃口钝化导致的压痕过深或边缘毛刺,从而保证钢架在受力传递过程中的均匀性,为后续表面处理提供平整的基础。
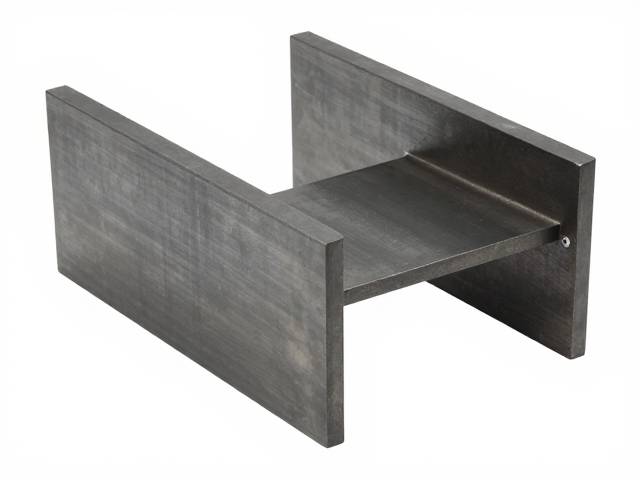
公差配合在精密装配中的技术要点
一体钢架在组装过程中,孔位定位与间隙配合是衡量加工精度的核心指标。根据GB/T 1804标准,未注公差等级通常控制在IT12至IT14之间,但对于高精度要求的结构件,需采用更严格的IT8至IT9级配合。钻孔与攻丝工序需使用高精度加工中心完成,以确保孔位度与同轴度符合设计要求。在实际配合中,间隙过小会导致装配困难甚至卡死,间隙过大则会影响结构稳定性与外观平整度。因此,设计师需根据连接方式(如螺栓连接、焊接或铆接)预留合理的装配公差带,通常螺栓连接间隙控制在0.1mm至0.5mm之间,以平衡装配效率与结构强度。
配合面的平整度与平行度直接影响整体结构的力学性能。在大型钢架中,底板与立柱的连接面若存在较大平面度误差,会导致受力不均,长期承载下可能引发疲劳断裂。通过精密铣削或磨削处理,可将配合面的平面度控制在0.05mm以内,确保接触紧密。同时,对于需要隐藏紧固件的结构,沉头孔的深度与直径需严格匹配螺丝规格,避免螺丝头突出影响美观或造成安全隐患。公差配合的设计不仅关乎尺寸精度,更涉及材料的热膨胀系数差异,在温差变化较大的环境中,需预留适当的伸缩空间,防止因热胀冷缩导致结构变形或连接件松动。
哑光喷漆的表面处理与质感营造
表面预处理是哑光喷漆成功的前提,去油、除锈与磷化处理决定了涂层的附着力与耐腐蚀性。传统喷砂处理可增加基材表面粗糙度,形成严密的锚纹结构,使底漆能深入微孔,形成机械咬合力。清洗过程中需严格控制溶剂残留,避免油性物质残留导致漆面出现鱼眼或缩孔。磷化膜的形成需监控反应时间与温度,确保生成的磷酸盐结晶层均匀且致密,这层微观结构能有效阻挡水分与氧气渗透,延缓基材锈蚀,为后续多层涂装提供稳固的基石。
哑光效果的形成依赖于涂料中消光剂的比例与喷涂工艺的控制。高光漆面反射光线集中,易暴露表面瑕疵,而哑光漆通过漫反射原理,使光线分散,从而呈现柔和、内敛的视觉质感。喷涂时需严格控制喷枪压力、走枪速度与涂层厚度,通常底漆与面漆总厚度控制在60-80微米之间。过厚易导致流挂与橘皮,过薄则遮盖力不足。消光剂的粒径与分散均匀性直接影响哑光度的数值,通过调整消光粉含量,可实现从半哑光到高哑光的不同视觉效果。此外,固化过程中的温度曲线需精准匹配涂料特性,确保树脂完全交联,形成坚硬且耐刮擦的漆膜,提升产品的整体档次与耐用性。