
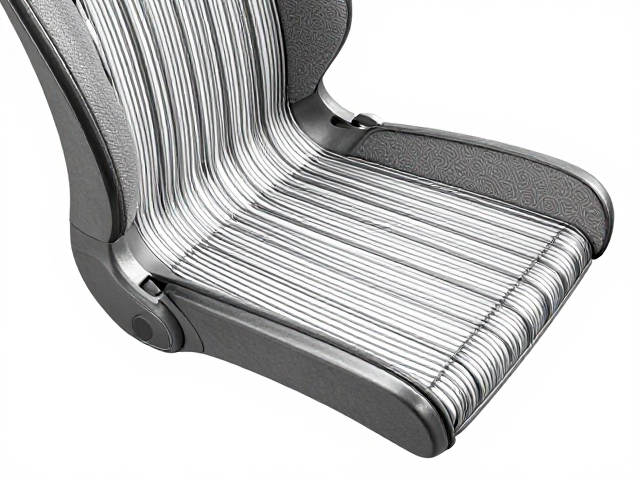
座椅底部加强筋的拓扑优化与布局逻辑
座椅底部加强筋的布局并非简单的材料堆砌,而是基于有限元分析(FEA)对受力路径进行拓扑优化的结果。在乘用车座椅系统中,底部框架承担着乘员体重、动态冲击以及碰撞工况下的巨大载荷,加强筋的核心作用在于提升局部刚度并引导应力沿预定路径传递。工程师通常会根据碰撞安全标准中的伪速度曲线,识别出海面板与侧板连接处的应力集中区,进而在此区域布置高密度的网状或鱼骨状加强筋。这种布局能够有效分散点载荷,防止金属板材在极端工况下发生塑性屈服或断裂。
布局的几何形态直接决定了结构的抗扭性能。常见的布局策略采用“主梁+次级支撑”的双层结构,主加强筋通常位于座椅滑轨安装位与靠背铰接点的连线上,形成主要的力传导骨架;次级加强筋则填充主梁间的空隙,抑制局部颤振。通过调整筋条的高度、宽度及倾角,可以精确控制座椅底板的弯曲刚度与扭转刚度。例如,在靠近安全带锚点的关键受力部位,加强筋往往呈现放射状分布,以快速将冲击力导入座椅骨架主体,这种设计在满足法规要求的同时,也避免了因过度增加材料厚度而导致的重量超标。
激光切割精度对加强筋成型质量的决定性影响
激光切割作为加强筋成型的关键工序,其精度直接决定了后续焊接与总装的质量。高功率光纤激光切割机通过聚焦光斑直径控制在0.1-0.2毫米范围内,能够实现切缝宽度极小且垂直度高的加工效果。对于厚度在1.2-2.5毫米的高强钢或铝合金板材,激光切割的热影响区(HAZ)相对较小,能有效保留材料原有的力学性能。切口的平整度直接影响加强筋与主框架的贴合度,若切割边缘存在挂渣或棱角,会导致焊接时产生虚焊或熔深不足,从而削弱整体结构的强度。
精度控制还体现在复杂轮廓的几何一致性上。现代激光切割系统配备动态聚焦镜和实时跟踪传感器,能够在高速切割过程中自动补偿板材表面的微小起伏,确保加强筋边缘轮廓与设计CAD模型的高度重合。这种高精度加工使得加强筋在装配时无需大量二次打磨或校正,减少了因装配间隙不均导致的应力集中。实际生产数据表明,当切割精度控制在±0.1毫米以内时,加强筋与骨架的焊接合格率可显著提升,有效降低了因尺寸偏差引发的共振噪声和早期疲劳失效风险。
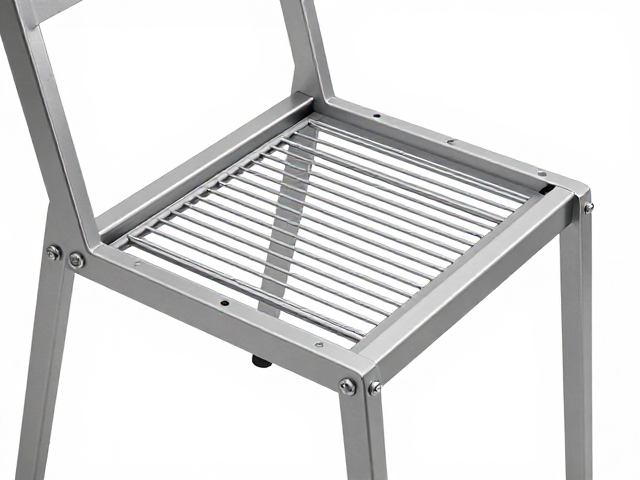
整体框架均匀传力的力学机制解析
座椅框架要实现均匀传力,核心在于构建连续且闭合的力流路径。当乘员施加静态载荷或遭遇动态冲击时,力量通过坐垫海绵传递至覆盖板,再经由加强筋导入主骨架。这一过程要求骨架各连接节点具备足够的刚度,避免局部变形过大导致力流中断。通过优化管状或板簧式骨架的截面形状,如采用圆管或椭圆管结构,可以提高截面惯性矩,增强抗弯扭能力。加强筋作为骨架的“肌肉组织”,与作为“骨骼”的主框架形成协同作用,确保载荷在三维空间内均匀分散,而非集中于单一焊点。
均匀传力的另一关键在于连接节点的优化设计。传统的点焊连接在受到冲击时容易因应力集中而失效,因此现代座椅框架常采用激光拼焊或自冲铆接(SPR)技术增强节点强度。在加强筋与主梁的连接处,通常设计有倒角或过渡圆弧,以平滑应力集中系数,防止裂纹萌生。此外,通过有限元仿真模拟不同工况下的应力云图,工程师可以识别出力流瓶颈,并针对性地增加局部加强筋密度或优化骨架壁厚。这种基于数据驱动的传力路径设计,确保了座椅在满足轻量化目标的同时,仍能提供符合法规要求的被动安全性能。