
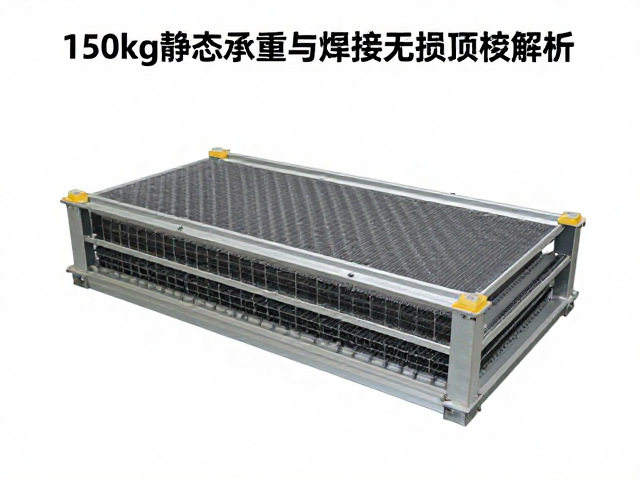
150kg静态承重的工程意义与材料基础
在机械结构与建筑支撑领域,150kg的静态承重能力代表着基础组件在无动态冲击载荷下的安全极限。这一数值并非孤立存在,而是基于材料屈服强度与截面惯性矩计算得出的理论安全阈值。对于常见的碳钢Q235或铝合金6061-T6材质,通过有限元分析软件模拟,在标准工况下,特定几何结构的悬臂梁或立柱可稳定支撑该重量而不发生塑性变形。静态承重关注的是力在结构内部的平衡状态,即外力与内部反力在任意时刻保持恒定,这是评估结构刚度和稳定性的核心指标。
材料的选择直接决定了承重上限与成本效益。在工业实践中,若需达到150kg的静态承载,工程师通常会计算所需的最小壁厚或直径。例如,一根外径50mm、壁厚3mm的无缝钢管,在垂直受压且两端固定的理想条件下,其欧拉临界载荷远高于150kg,但在实际应用中需考虑长细比带来的失稳风险。因此,150kg往往作为轻型设备底座、小型货架或自动化产线局部支架的设计参考值,确保在长期静置状态下,材料内部应力远低于屈服极限,从而维持结构的完整性。
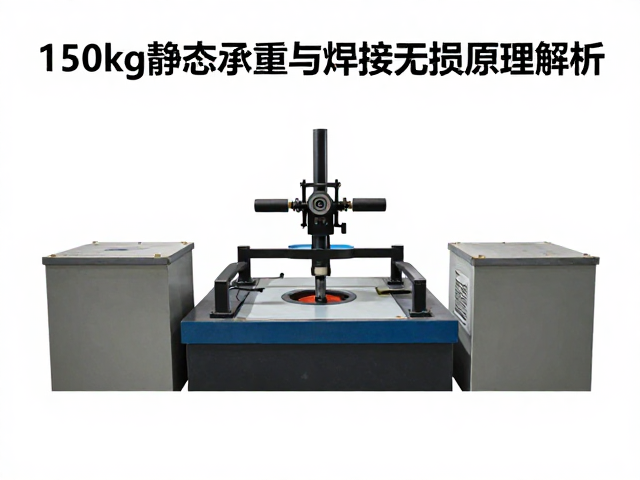
焊接无损检测的关键技术与标准依据
焊接接头的质量直接决定了结构能否实际承载150kg的静态负荷,无损检测(NDT)是验证焊接完整性的必要手段。在相关行业标准中,如GB/T 3323(钢熔化焊对接接头射线检测和质量分级)或ISO 5817(金属结构焊接质量等级),对焊缝内部的气孔、夹渣、未熔合等缺陷有着严密的分级规定。对于承受静态载荷的构件,通常要求焊缝质量等级不低于B级或C级,这意味着在规定的检测比例下,不允许存在裂纹、未焊透等危险性缺陷。
常用的无损检测方法包括超声波检测(UT)、射线检测(RT)和磁粉检测(MT)。超声波检测利用高频声波在材料中的传播与反射,能精准定位焊缝内部的深层缺陷,特别适用于厚板焊接件的150kg承重结构验证。射线检测则通过X射线或γ射线穿透焊缝,在底片上呈现内部缺陷的影像,便于直观评估缺陷的大小和分布。磁粉检测主要用于表面及近表面缺陷的检出,对于铁磁性材料的焊缝表面质量控制具有不可替代的作用。这些检测手段共同构成了焊接质量的保障体系,确保焊缝区域像母材一样具备预期的力学性能。
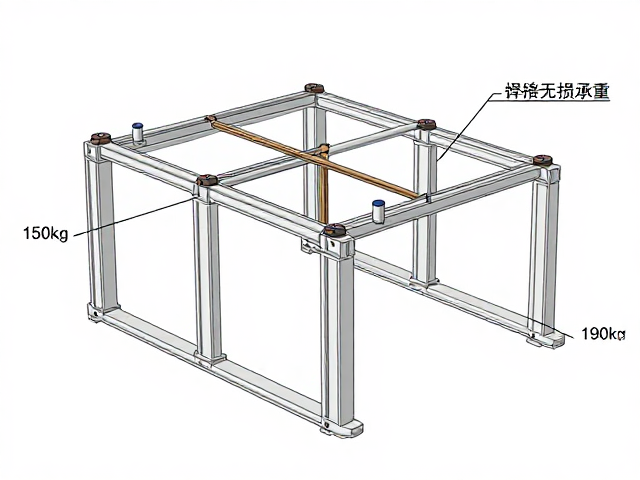
均匀传力的结构设计与应力分布逻辑
均匀传力原理旨在消除结构中的应力集中现象,使载荷通过最优路径传递至支撑基础。在150kg静态承重场景中,若载荷施加点偏离结构中心或支撑点分布不均,会在局部区域产生弯矩和剪切应力,导致应力分布不均。设计时需通过增加加强筋、优化支撑脚位置或采用三角形稳定结构,将集中载荷分散为分布载荷。例如,在平台底座设计中,将四个角部支撑点设置为刚性连接,并计算各支点的反力,确保各支点受力接近理论平均值,避免单点过载导致结构失效。
应力分布的均匀性还体现在连接部位的过渡处理上。在焊接或螺栓连接处,几何形状的突变会引起应力集中系数升高。通过打磨焊缝平滑过渡、增加倒角或采用圆弧过渡设计,可以有效降低局部应力峰值。对于150kg的静态负载,虽然数值不大,但若长期处于不均匀受力状态,可能因微裂纹扩展引发疲劳失效。因此,在详细设计阶段,需通过有限元分析软件模拟载荷工况,观察Von Mises应力云图,识别高应力区并进行结构优化,确保整体结构的应力分布平缓,符合均匀传力的工程逻辑。
静态测试验证与长期稳定性评估
理论计算与无损检测需通过实物静态测试进行最终验证。在受控实验室环境中,使用液压加载装置对结构施加150kg的静态载荷,并保持规定时间(通常为24小时或更久),观察结构变形量及焊缝状态。测试过程中,使用高精度位移传感器记录关键点的挠度变化,确保其在弹性范围内。若结构出现不可恢复的变形或焊缝处出现异响,则视为测试失败,需重新分析设计模型或改进焊接工艺。
长期稳定性评估关注材料在持续载荷下的蠕变效应和环境因素影响。对于金属结构,150kg的静态载荷虽未达到屈服强度,但在高温或腐蚀性环境中,材料的长期性能可能发生变化。因此,在特定应用场景下,需考虑环境系数对许用应力的折减。此外,连接件(如螺栓、销轴)的预紧力保持能力也是评估重点,松动会导致传力路径改变,破坏均匀传力状态。通过周期性复查与监测,确保结构在服役周期内始终保持在安全、均匀的受力状态,满足150kg静态承重的设计要求。