
PA66增强基材在橡胶缓冲系统中的力学特性分析
聚酰胺66(PA66)因其优异的机械强度、耐热性及耐磨性,常被用作橡胶缓冲组件的刚性骨架或嵌件。在高负载工况下,PA66玻纤增强改性后的拉伸强度可达150MPa以上,显著提升了整体结构的抗蠕变性能。橡胶材料通常采用三元乙丙橡胶(EPDM)或丁腈橡胶(NBR),通过模压或注塑工艺与PA66基材结合,形成复合缓冲单元。这种异质材料结合面需经过严格的表面处理,如等离子清洗或底涂剂预处理,以消除界面应力集中,确保在动态载荷下不发生脱层或失效。
在实际工程应用中,PA66基材的吸水性会引发尺寸变化,进而影响橡胶层的贴合精度。因此,生产过程中需严格控制环境湿度,并对PA66部件进行调湿处理,使其平衡含水率稳定在2.5%-3.5%区间。橡胶配方中需添加特定的增粘树脂和硫化体系,以增强与PA66的化学键合能力。通过调整硫化温度和时间,使橡胶分子链与基材表面形成微机械咬合与化学交联,从而在长期振动环境中保持缓冲性能的稳定性,减少因材料老化导致的间隙增大问题。
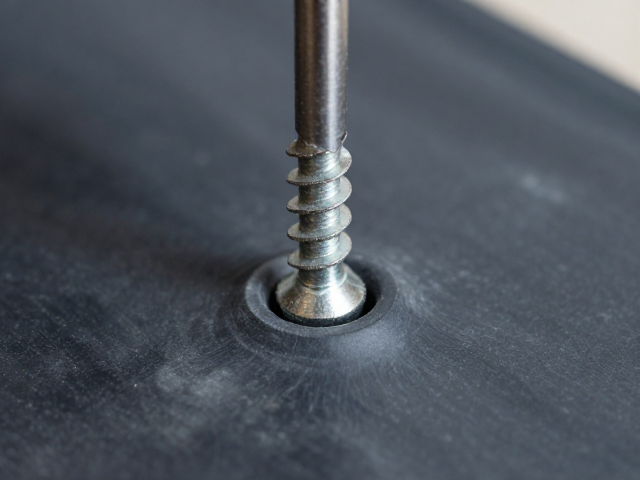
螺丝紧固过程中的扭矩控制与应力管理
螺丝紧固是确保橡胶缓冲组件与装配体连接可靠的关键步骤,其核心在于精确控制预紧力。过大的紧固扭矩会导致PA66基材发生塑性变形甚至开裂,而过小的扭矩则无法提供足够的摩擦力矩,导致组件在振动中松动。通常推荐使用经过校准的扭矩扳手,将紧固扭矩控制在螺纹副摩擦系数与材料屈服强度的临界值范围内。对于M6规格的尼龙-钢或尼龙-尼龙螺纹连接,标准扭矩值需依据ISO 2377或GB/T 3098.11标准进行设定,并需考虑橡胶垫圈压缩变形对扭矩-预紧力关系的影响。
在紧固过程中,螺纹润滑状态会显著改变摩擦系数,进而影响最终的预紧力分布。干摩擦状态下,约50%的扭矩用于克服螺纹摩擦,50%用于产生预紧力;而在涂抹二硫化钼润滑脂后,螺纹摩擦阻力降低,预紧力占比可提升至70%以上。因此,工艺规范中必须明确螺纹接触面的状态要求。建议采用分段紧固法,即分2-3次逐步施加扭矩,每次紧固后停顿片刻,使橡胶材料产生应力松弛,从而获得更均匀的接触压力分布,避免局部应力过大导致橡胶永久变形或基材微裂纹。
降噪机理与振动传递路径的优化设计
橡胶缓冲降噪的核心机理在于材料内部的粘弹性阻尼效应。当振动能量传入橡胶层时,高分子链段在交变应力作用下发生相对滑移,将机械能转化为热能耗散。PA66增强基材的作用在于提供结构刚度,限制橡胶层的过大变形,从而优化阻尼材料的应变范围,使其工作在最佳损耗因子区间。通过有限元分析(FEA)模拟不同频率下的振动响应,可识别出声振噪声的主要传递路径。通常,在共振频率附近,橡胶层的损耗因子应大于0.3,以有效抑制振幅峰值。
结构几何形状的设计对降噪效果具有决定性影响。橡胶层的厚度、硬度以及支撑结构的拓扑形状需经过迭代优化。较厚的橡胶层能提供更大的位移空间,但可能降低系统刚度;较硬的橡胶层则具有较高的承载能力,但阻尼效果相对较弱。因此,常采用梯度硬度设计或复合结构,即在螺栓连接处附近使用高硬度橡胶以增强定位,而在远离连接点的区域使用低硬度橡胶以增强吸振。此外,PA66基材上的加强筋布局需避开主要振动节点,防止刚性连接点成为振动能量的高效传递通道,从而从结构层面削弱噪声辐射。
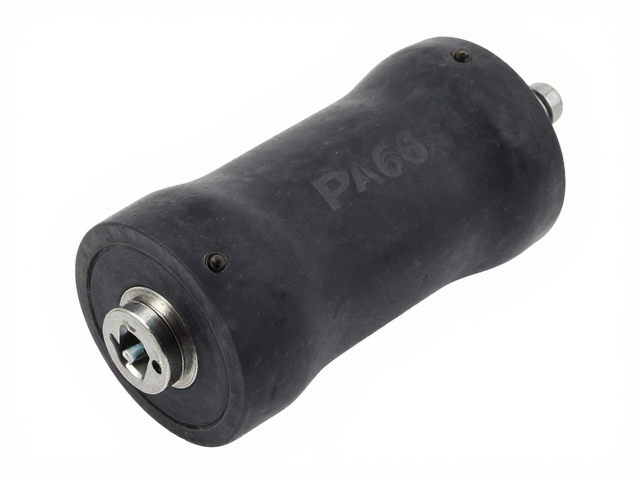
工艺一致性控制与长期可靠性验证
生产工艺的稳定性直接决定了橡胶缓冲组件的性能一致性。注塑成型过程中,PA66基材的结晶度、收缩率以及橡胶硫化过程中的交联密度波动,均会影响最终产品的尺寸精度和力学性能。通过在线监测注塑压力、保压时间以及硫化温度曲线,可实时监控关键工艺参数。例如,PA66的注塑温度需控制在260-280℃之间,以避免热降解;橡胶硫化温度通常设定在150-170℃,具体数值依据橡胶配方中的硫化体系而定。建立严格的SPC(统计过程控制)体系,对关键尺寸和力学指标进行抽样检测,确保批次间差异控制在允许范围内。
长期可靠性验证需模拟实际工况下的热-机耦合环境。通过振动台测试,施加正弦扫频振动,监测组件在设定加速度下的加速度传递率,评估其隔振效果。同时,进行高低温循环测试,验证橡胶与PA66基材在温度剧变下的界面结合状态。数据表明,经过标准热老化处理(如120℃×70小时)后,组件的静态刚度和动态阻尼系数变化率应小于10%。此外,盐雾试验用于评估金属紧固件的耐腐蚀性能,确保在恶劣环境中长期使用不出现锈蚀导致的松动或断裂,从而保障缓冲降噪系统的全生命周期稳定性。