
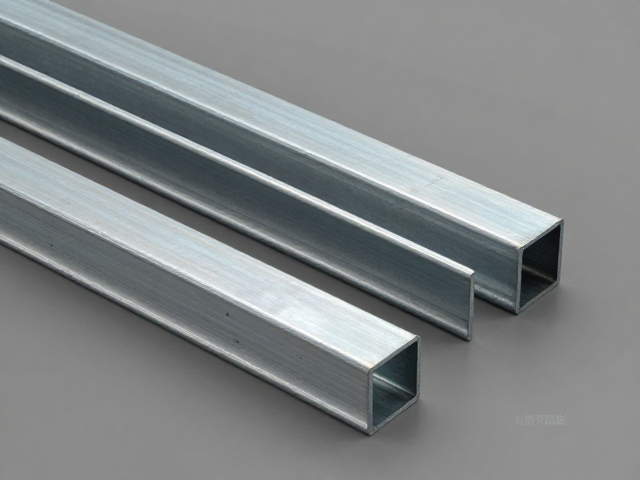
一体钢架折弯工艺的核心优势
一体钢架折弯技术通过高精度模具与数控折弯机的协同作业,实现了金属板材从平面到立体结构的连续成型。相较于传统焊接工艺,这种无接缝的连接方式彻底消除了焊缝带来的应力集中问题,使得整体结构在承受动态载荷时表现出更优异的疲劳强度。模具的精密定位确保了每一次折弯角度和回弹控制的一致性,从而在大批量生产中维持极高的尺寸稳定性。
早期钢架焊接主要依赖人工操作或半自动化设备,热输入难以精确控制,导致工件容易出现变形、焊渣残留以及表面粗糙等缺陷。一体折弯工艺则通过冷成型原理,在室温状态下对材料进行塑性变形,不仅避免了高温对金属微观组织的改变,还显著降低了后续打磨和涂装的处理成本。这种工艺特性使得成品表面光洁度大幅提升,直接满足了高端家具及精密设备对外观品质的严苛要求。
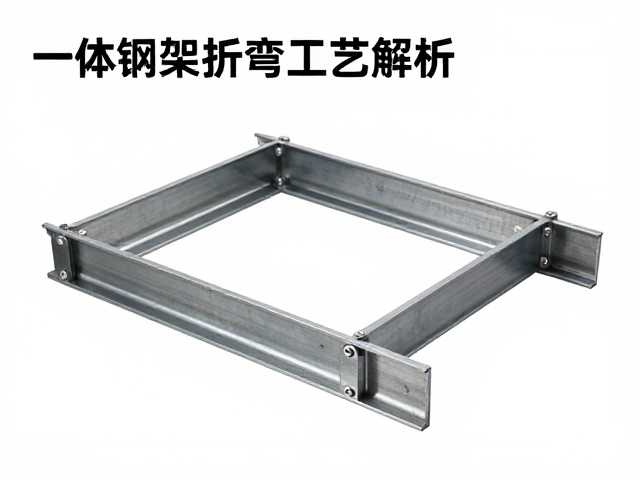
高精度模具的设计与制造逻辑
高精度模具的核心在于其成型面的几何精度与材料耐磨性的平衡。现代模具通常采用整体淬火钢或硬质合金制造,关键成型区域经过精密磨削和抛光处理,确保曲面过渡平滑,减少材料流动阻力。模具的分型面配合间隙通常控制在微米级别,这直接决定了折弯件的边缘质量和角度精度。设计师需根据材料厚度、延展性及折弯半径,计算最优的模具圆角半径,以避免材料在折弯过程中出现开裂或过度变薄。
模具的刚性与稳定性是保证批量生产一致性的关键。厚重的模具底座配合精密的导向机构,能够有效抵抗折弯过程中产生的巨大反作用力,防止模具发生微量位移或变形。此外,模块化设计使得模具可以快速更换和组合,适应不同规格零件的生产需求。通过CAD/CAE软件进行成型过程模拟,工程师可以在制造前预测潜在的材料堆积或起皱现象,从而优化模具型腔结构,减少试模次数,缩短开发周期。
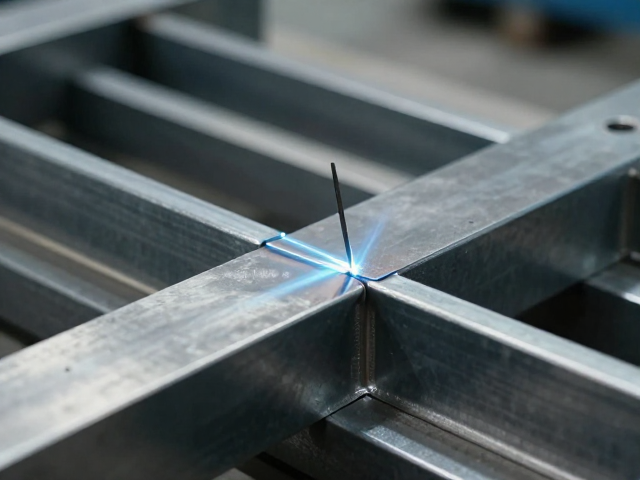
工艺参数对成型精度的影响机制
折弯过程中的下模槽宽与板材厚度之比(V/D值)是影响成型质量的重要参数。过小的V/D值会导致折弯力急剧增加,可能损伤模具并引起板材表面压痕;过大的V/D值则难以形成清晰的折弯线,导致角度偏差。实际生产中,需根据材料牌号和厚度,选择标准的V/D值范围,通常保持在板材厚度的6到8倍之间,以平衡成型力与成型质量。折弯速度与吨位设置也需动态调整,高速折弯可减少回弹,但需确保设备稳定性,防止因惯性导致的角度超差。
回弹控制是高精度折弯的另一大挑战。金属材料在塑性变形后总会存在弹性恢复现象,导致折弯角度大于模具角度。为了克服这一问题,工艺上常采用过折弯补偿或校正折弯策略。通过传感器实时监测折弯角度,结合闭环控制系统动态调整滑块位置,可有效抵消回弹影响。此外,材料的屈服强度、加工硬化特性以及折弯次数会显著影响回弹量,因此,建立基于材料大数据的回弹数据库,是实现高精度成型的关键支撑。
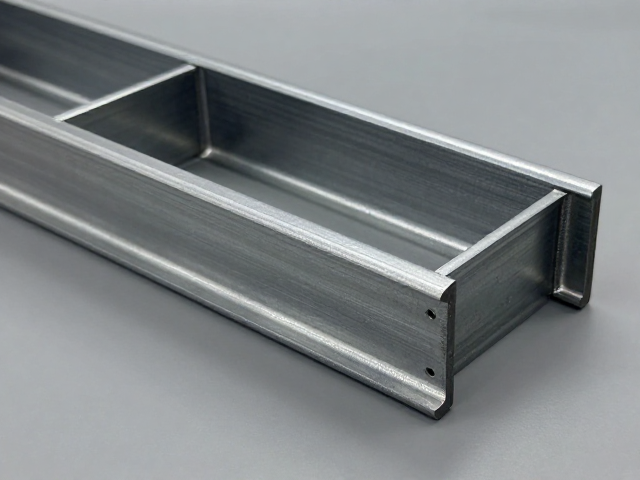
传统焊接与一体折弯的综合对比
从结构完整性来看,焊接接头是结构的薄弱环节,极易因腐蚀、裂纹或虚焊导致失效,而一体折弯件无拼接点,整体刚度均匀,抗扭性能和抗冲击能力显著优于焊接件。在外观表现上,焊接件需经过繁琐的打磨、抛光和补漆工序,难以完全消除焊疤痕迹,而一体折弯件表面完整,无需额外表面处理,保持了材料的原始质感。这种差异使得一体折弯工艺在追求极简设计和高端外观的应用场景中具有不可替代的优势。
生产效率与成本控制方面,传统焊接涉及多道工序,包括切割、组对、焊接、打磨和检验,人工依赖度高,生产周期长,且废品率较高。一体折弯工艺可实现自动化连续生产,从板材上料到成品下线,流程紧凑,单件生产时间大幅缩短。虽然高精度模具的前期投入较高,但在大批量生产模式下,分摊到单件的成本远低于焊接所需的工时和辅料成本,且一致性保障降低了售后维修风险,提升了整体制造的经济效益。