

一体钢架折弯工艺中的形位公差解析
一体钢架在经历折弯工序后,回弹现象是导致尺寸偏差的核心因素。钢材在塑性变形过程中,内部应力释放会导致工件角度或长度发生微小变化,这种回弹量受材料屈服强度、板材厚度以及折弯半径的多重影响。例如,常见的Q235B钢材在常规折弯中,回弹角通常会在0.5至1.5度之间波动,若工艺参数未加补偿,成品尺寸极易超出±0.5mm的常规公差范围。为了控制这一变量,工程师需依据材料手册获取准确的回弹系数,并在模具设计阶段预留补偿值,或通过多次校正折弯来逐步逼近目标角度,从而降低单次成型的不确定性。
折弯过程中的模具磨损与定位误差会进一步放大公差风险。V型模的下模开口宽度直接决定了折弯半径,若下模槽口磨损严重,会导致板材接触点发生变化,进而引起折弯中心线的偏移。实际生产中,建议每生产500-1000件后对模具关键接触面进行探伤或精度检测,确保V型槽口的对称度误差控制在0.05mm以内。同时,折弯机的后挡料精度需定期校准,高精度伺服后挡料的重复定位精度可达±0.01mm,这为长尺寸钢架的直线度控制提供了硬件基础,避免了因设备机械间隙导致的累积误差。
注塑成型过程中的收缩率与模温管理
注塑成型的核心难点在于塑料材料从熔融状态冷却至固态时的体积收缩,这种收缩具有方向性和不均匀性。不同种类的工程塑料,如ABS、PC或尼龙66,其成型收缩率差异显著,通常范围在0.3%至1.5%之间。若模具设计时未根据具体材料的收缩特性设置严密的型腔尺寸补偿,成品零件在脱模后会因收缩不均产生翘曲或尺寸超差。因此,在模具开发前的模流分析阶段,必须输入准确的材料收缩率数据,通过模拟软件预测缩水位置,并在模具结构上设置相应的修模余量,这是确保注塑件尺寸稳定性的首要技术环节。
模具温度场的均匀分布对抑制注塑公差起着决定性作用。模温过高会导致冷却时间延长,生产效率降低,且可能因收缩过大导致零件尺寸偏大;模温过低则可能引起熔体流动性不足,造成短射或内应力积聚,进而引发后期变形。在实际生产中,采用随形冷却水道可将模具关键区域的温差控制在±2℃以内,有效减少因冷却不均导致的翘曲变形。此外,注射压力和保压时间的设定需与模具流道结构相匹配,较高的保压压力能有效补充收缩所需的物料,但过高的压力可能导致飞边或内应力过大,因此需通过试模数据确定最佳的工艺窗口,通常保压时间需覆盖浇口凝固时间,以确保尺寸的一致性。
复合工艺下的公差叠加与装配匹配
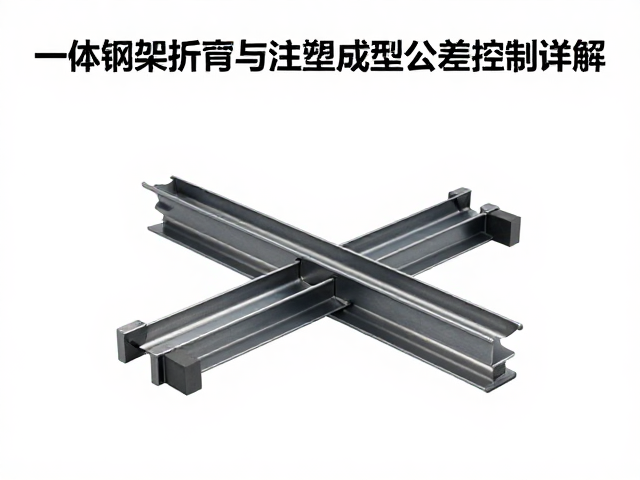
当一体钢架与注塑件结合时,两种不同材料、不同工艺产生的公差会形成叠加效应,直接决定最终产品的装配精度。钢架的折弯公差主要体现在直线度和角度上,而注塑件的公差则集中在外形轮廓和孔位位置,两者在装配时若未进行严密的公差分析,极易出现干涉或间隙过大。在进行公差堆叠分析时,需采用极值法或统计法,计算钢架与注塑件在关键配合面上的最大与最小间隙。例如,若钢架安装孔位公差为±0.2mm,注塑件配合柱公差为±0.1mm,则装配后的理论最大间隙可达0.3mm,这一数值必须小于产品功能允许的最大间隙,否则会影响产品的结构稳定性或外观质量。
为了应对公差叠加带来的风险,设计中常采用浮动结构或调整配合方式来吸收累积误差。一种有效的策略是在注塑件与钢架接触面设置定位销或卡扣,通过点接触或线接触的方式减少自由度的影响,从而降低对整体尺寸链的敏感度。在实际应用中,若装配间隙要求较高,可考虑在注塑件上设计微调槽,或在钢架折弯处设置可调节的连接耳片,允许在安装过程中进行微量调整。此外,引入高精度检测手段,如使用三坐标测量机对关键配合点进行全尺寸检测,建立详细的尺寸数据库,通过数据分析反向优化模具修模方案或折弯程序,是实现高精度装配的关键路径。