
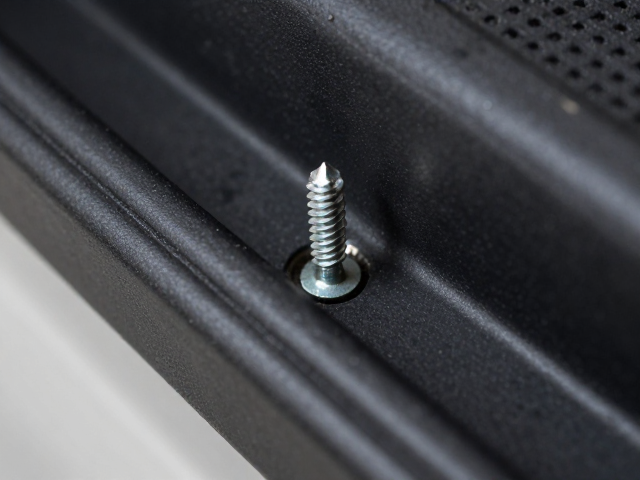
整机螺丝排查紧固指南
在设备组装与长期运行过程中,螺丝松动是引发机械故障的主要诱因之一。排查工作需从外观检查入手,利用目视观察结合手感触摸,识别是否存在垫片变形、螺纹滑丝或紧固件缺失等先兆现象。对于关键受力部位,应严格对照出厂技术文档中的扭矩标准,使用经过校准的扭力扳手进行复紧,避免因人为用力过大导致螺栓拉伸变形或螺纹损伤。
不同材质与规格的螺丝有着明确的紧固力矩范围,例如M4不锈钢螺丝通常建议扭矩控制在0.8至1.2牛·米之间,而高强度钢制M6螺丝则可能需要在2.5至3.5牛·米区间。实际操作中,需根据螺丝等级(如8.8级、12.9级)及配合件材质调整施力大小。若发现螺丝难以拧紧或出现异响,应立即停止操作,检查螺纹孔内是否有异物堆积或螺纹错位,必要时使用丝锥清理螺纹通道,确保紧固件能顺畅啮合。
清洁孔位与扶手底座螺丝维护技巧
孔位积尘与氧化层会显著降低螺丝连接的稳定性,长期积累可能导致散热不良或电气接触不良。清洁作业时,建议使用压缩空气吹除孔内浮尘,再配合无水乙醇与软毛刷对螺纹孔内部进行深度清理。对于顽固污渍,可采用超声波清洗机辅助处理,确保孔壁无残留油污或金属碎屑,保持螺纹面的清洁与干燥,为后续紧固提供理想的接触环境。
扶手底座作为高频受力部件,其螺丝维护需重点关注防松脱处理。在清洁完底座连接孔后,可适量涂抹防松胶进行固定,但需严格控制涂胶量,避免胶液流入螺纹间隙影响拆卸或造成污染。定期检查底座支架与连接板的贴合情况,若发现缝隙不均或晃动,需重新调整安装位置并紧固。日常维护中,避免使用强腐蚀性清洁剂,以防底座表面镀层受损,影响美观与使用寿命。