
螺丝选型与预紧力控制基础
在整机装配环节,螺丝的选型直接决定了连接的可靠性,必须严格依据设计图纸规定的材质、强度等级及螺纹规格进行核对。不同工况下的受力情况差异巨大,例如承受动态载荷的关键部位需选用高强度合金钢并配合防松垫圈,而静态支撑部位则可根据实际需求选择标准件。操作人员需熟悉扭矩与预紧力的对应关系,因为过大的预紧力会导致螺纹滑牙或螺栓拉伸变形,而预紧力不足则会在振动环境中迅速松脱。实际作业中应使用经过校准的扭矩扳手,将扭矩值设定在工艺文件规定的范围内,确保每一颗螺丝在紧固过程中达到理想的夹持力。
预紧力的均匀分布是防止连接件失效的核心,单一螺丝的紧固无法解决整体结构的受力平衡问题。对于多孔连接板或法兰面,必须采用对角交叉紧固的策略,分多次逐步施加扭矩,避免局部应力集中导致密封面变形或材料屈服。每次紧固的增量通常控制在最终目标扭矩的30%-50%,通过这种阶梯式加压方式,使接触面逐渐贴合,消除初始间隙。这种操作逻辑能有效降低因一次性紧固造成的弹性变形误差,确保各紧固件之间的受力趋于一致,为后续的功能测试提供稳定的机械基础。
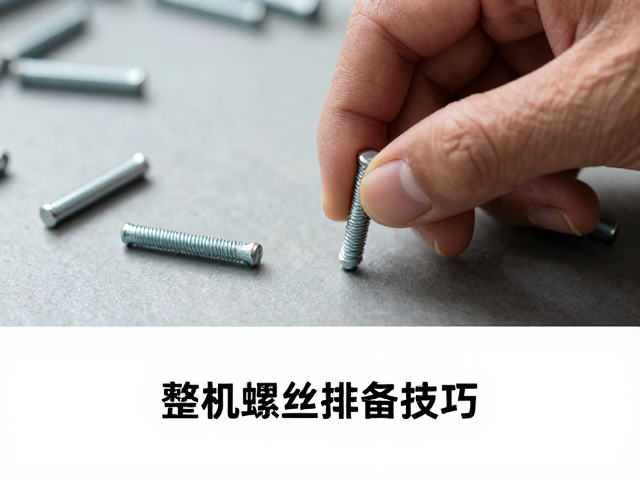
标准化紧固操作流程与受力均匀性
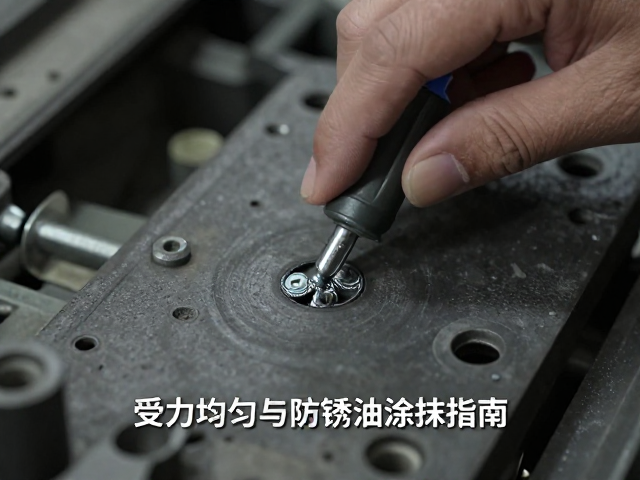
实施对角交叉紧固法时,操作顺序需严格遵循从中心向四周或根据结构特点确定的扩散路径,以确保接触面均匀受压。以常见的矩形法兰连接为例,应先紧固中心区域的螺丝,再向四个角延伸,处理边缘剩余的螺丝,每颗螺丝的拧紧动作需平稳顺畅,严禁使用冲击力过大的电动工具直接完成最终紧固,以免破坏螺纹配合精度。在拧紧过程中,操作者应感受扭矩扳手的反馈,当听到或感觉到“咔哒”声或设定值到达时立即停止施力,避免超扭现象。对于长条形部件,应从中间向两端逐步紧固,以释放因材料内应力或装配误差产生的扭曲力。
受力均匀性的验证不仅依赖操作规范,还需结合严密的检查流程。在完成所有螺丝的初紧固后,需对所有连接点进行二次复核,重点检查是否有因漏拧或扭矩不足导致的松动迹象。对于关键受力点,可采用标记法,即在紧固后用油漆笔在螺丝头与工件表面画一条连续直线,若线条错位则提示可能发生松动。此外,在振动环境下的装配中,可辅以敲击检查,通过听音辨位判断螺丝是否处于正确的预紧状态。这种基于过程控制的均匀受力管理,能显著降低因受力不均导致的疲劳断裂风险,提升整机的结构稳定性。
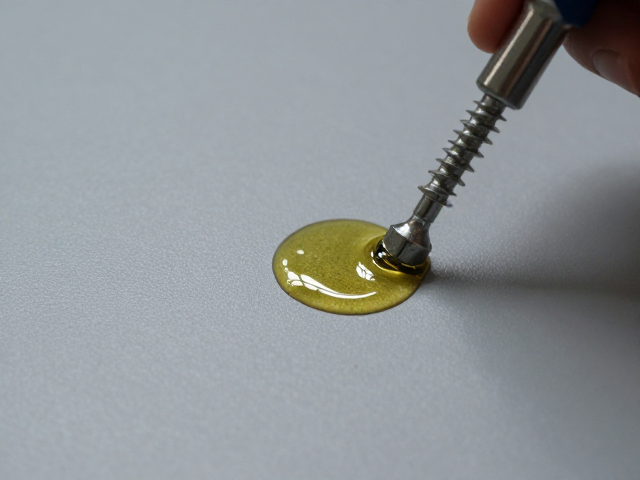
防锈油涂抹规范与表面处理
防锈油的涂抹是延长紧固件使用寿命的关键步骤,但并非所有螺丝都需要涂抹,需依据应用场景和材料特性精准执行。对于不锈钢螺丝,在干燥环境下通常无需额外涂抹防锈油,以免污染接触面或影响导电性;而对于碳钢、合金钢等易锈材料,或在潮湿、腐蚀性环境中使用的螺丝,必须严格按照工艺要求进行防护处理。涂抹时应选用符合环保标准且与工件表面材料兼容的防锈剂,避免使用含有强酸性或强碱性成分的劣质油品,以防发生电化学腐蚀或氢脆现象。涂抹量需控制在薄而均匀的状态,过量涂抹可能导致油污堆积,影响后续装配精度或干扰传感器信号。
涂抹操作需覆盖螺丝的螺纹部分及头部与工件接触的支撑面,确保金属表面完全被保护膜隔离。使用专用毛刷或浸涂方式时,应确保防锈油渗透至螺纹根部,这是最容易发生锈蚀的隐蔽区域。对于经过镀锌、达克罗等表面处理的螺丝,需确认表面涂层完整性,若发现涂层破损,需先进行补锌或封闭处理后再涂抹防锈油。在涂抹过程中,操作人员需佩戴防护手套,避免手部汗液直接接触金属表面引发点蚀。涂抹完成后,需等待溶剂挥发或固化,确保形成连续、致密的防锈膜,为整机存储和运输提供可靠的防护屏障。
常见隐患排查与质量闭环
整机螺丝排查需建立严密的视觉与工具检测机制,重点识别滑牙、歪斜、缺失或紧固不到位等典型缺陷。滑牙通常由扭矩过大或螺纹孔内有异物导致,发现后需立即停止使用,清理螺纹孔或更换螺丝,严禁强行拧紧。歪斜多发生于盲孔或无导向孔装配中,需检查螺丝与孔位的垂直度,必要时增加导向销辅助定位。缺失检查应结合BOM表与装配记录,确保无遗漏安装。对于已涂胶的防松螺丝,需检查胶层是否连续且无断裂,胶量是否适中,过量胶液可能渗入螺纹内部影响紧固效果,胶量不足则无法发挥防松功能。
质量闭环管理要求将排查结果实时反馈至装配环节,形成可追溯的记录体系。每批次整机的螺丝紧固情况应生成详细的数据报表,记录关键扭矩值、操作人员信息及检查结果。对于排查中发现的重复性问题,需深入分析是工具误差、人员操作不规范还是来料质量问题,并针对性地调整工艺参数或加强培训。通过持续监控螺丝紧固质量,优化排查流程,能够有效降低因紧固件失效引发的售后故障,提升整机的长期运行可靠性与安全性。