
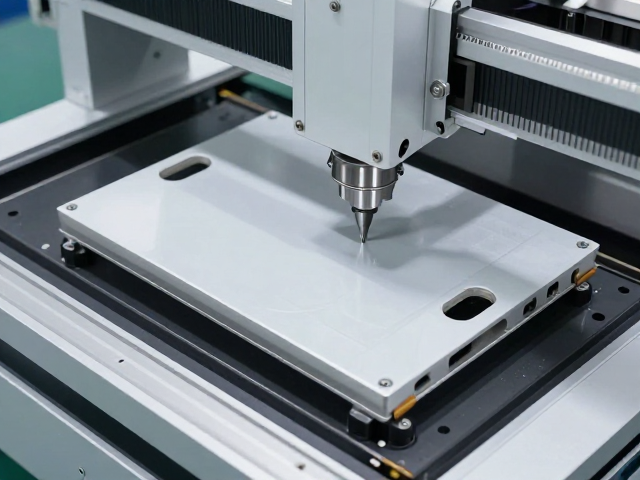
台州精密数控冲压工艺的核心优势
台州作为中国模具之乡,在精密金属加工领域拥有严密的产业链配套,数控冲压工艺依托高精度模具与自动化设备,能够实现微米级的尺寸控制。该工艺通过模具对板材进行分离或塑性变形,特别适合大批量、高一致性的电子产品外壳生产。相比传统加工方式,数控冲压在材料利用率和生产效率上具有显著优势,能够满足现代电子终端对外壳轻薄化与结构强度的双重需求。
在实际生产环境中,台州地区的制造企业通常采用高精度级进模技术,确保每一次冲压动作的稳定性。这种技术不仅减少了人工干预带来的误差,还通过自动化送料系统提升了连续生产的效率。对于需要复杂曲面或精密孔位的电子外壳,数控冲压能够通过模具设计的优化,一次性成型复杂结构,降低后续组装工序的难度,从而提升整体产品的良品率。
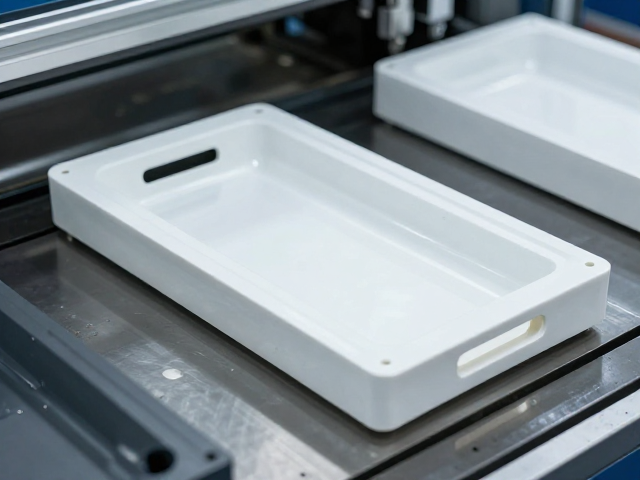
电子产品外壳定制的加工流程解析
定制电子产品外壳的第一步是需求分析与结构设计,需明确外壳的材质、厚度、表面处理要求以及安装孔位分布。设计师通常使用CAD软件进行三维建模,并结合DFM(可制造性设计)原则评估冲压可行性。在这一阶段,工程师需计算拉伸系数、回弹量以及模具寿命,确保设计方案能顺利转化为实体产品。台州当地的技术团队会协助客户优化结构,避免尖角、薄壁等易导致开裂或变形的设计缺陷。
模具设计与制造是定制流程中的关键环节,直接决定了最终产品的精度与外观质量。模具材料多选用高硬度合金钢,经过精密磨削与热处理,确保耐磨性与韧性。在模具试模阶段,技术人员会对首件产品进行全尺寸检测,使用三坐标测量仪验证关键配合尺寸。通过反复调整模具间隙与压边力,消除拉伸起皱或破裂现象,直至产品符合图纸公差要求。这一过程需要严密的数据记录与参数锁定,为后续批量生产提供稳定基准。
材料选择与表面处理的关键考量
铝合金因其轻质高强、散热性好,成为电子产品外壳的主流选择,其中5052、6061等牌号在冲压成型中表现优异。不锈钢如304、316L则常用于需要耐腐蚀或高强度的场景,但其冲压难度相对较高,需严格控制模具间隙与润滑条件。选材时需结合使用环境,例如户外设备外壳需优先考虑耐候性,而内部结构件则更关注强度与成本平衡。台州供应链中常见的板材厚度范围多在0.3mm至3.0mm之间,可根据具体需求进行裁切与预处理。
表面处理不仅提升外观质感,更能增强外壳的防护性能。常见的工艺包括阳极氧化、喷砂、拉丝及电镀。阳极氧化适用于铝合金,能形成坚硬的氧化膜,提供良好的耐磨与耐腐蚀性;喷砂可获得均匀细腻的哑光效果,掩盖轻微加工痕迹;拉丝则能展现金属特有的纹理美感。在定制过程中,需明确表面处理的色差范围、膜厚标准以及耐磨测试要求,确保不同批次产品的一致性。台州地区的表面处理工厂通常具备完善的环保处理设施,符合行业环保规范。
质量控制与精度保障体系
精密数控冲压的质量控制贯穿生产全过程,首件检验、巡检与末件检验构成基本检测链条。关键尺寸如安装孔位、卡扣配合面需使用专用检具或光学影像测量仪进行检测,公差范围通常控制在±0.05mm以内。外观检查重点在于划痕、凹坑、毛刺及色差,这些缺陷直接影响装配与用户体验。台州部分高端制造企业引入自动化视觉检测系统,实时监控冲压过程中的微小偏差,及时预警并调整设备参数,降低不良品率。
长期生产稳定性依赖于模具的维护与管理。定期清理模具型腔、检查导柱导套磨损情况,是保持冲压精度的必要措施。建立严密的模具履历档案,记录每次修模内容、冲次数量及故障现象,有助于预测模具寿命并提前规划保养周期。此外,生产环境的温湿度控制也会影响材料性能与尺寸稳定性,特别是在精密薄壁件生产中,恒温车间能显著减少因材料热胀冷缩导致的尺寸波动,确保批量交付产品的高度一致性。