
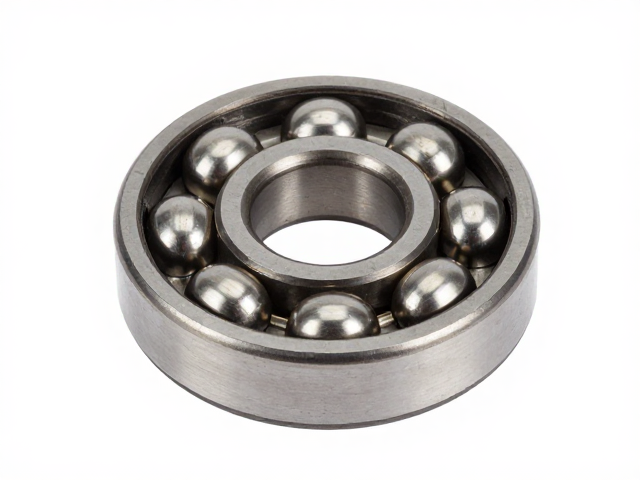
轴承滚珠减阻原理与物理机制
滚动摩擦是机械传动中能量损耗的主要来源,其核心在于接触区域的微观形变与滑动。当轴承滚珠在内外圈滚道间滚动时,理想状态下的纯滚动几乎不产生摩擦,但实际工况中必然存在微观滑动和自旋运动。这种滑动源于滚珠与滚道接触点处的速度差异,导致接触面产生剪切应力。通过优化滚珠表面的微观几何形状,如引入鼓形修形,可以有效分散接触应力,减少边缘应力集中,从而降低因局部塑性变形引发的能量耗散。
润滑介质的流变特性对减阻效果起着决定性作用。在高精度轴承中,润滑脂或润滑油在接触区形成弹性流体动压油膜,将固体接触转化为流体内部剪切。油膜厚度需精确匹配载荷与速度,过薄会导致边界润滑下的干摩擦,过厚则可能因流体粘性阻力增加而提升功耗。现代减阻技术常通过添加极压添加剂或纳米材料,改变润滑剂的摩擦系数,同时利用低粘度基础油降低流体内部阻力,确保在高速运转下仍能维持稳定的润滑状态,实现摩擦系数的显著下降。
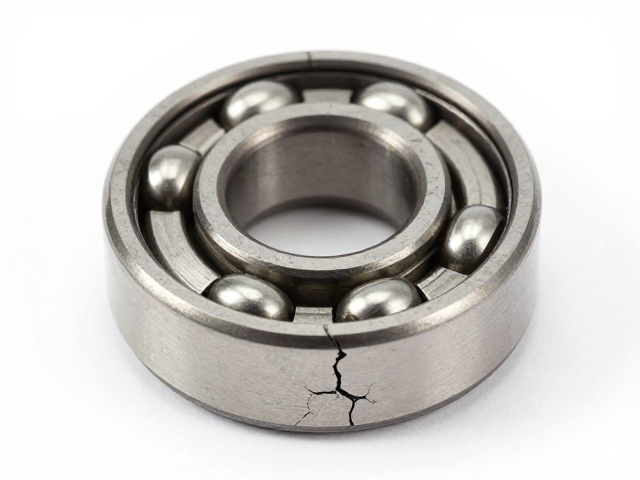
尼龙加玻纤底座裂纹成因分析
玻璃纤维增强尼龙材料虽具备较高的强度和刚性,但其脆性特性使得底座在受到冲击或过载时极易产生裂纹。裂纹通常起源于应力集中区域,如螺丝孔周围、壁厚突变处或注塑成型时的熔接痕位置。当设备运行过程中产生高频振动或瞬时冲击载荷时,这些薄弱点无法有效分散应力,导致材料内部微裂纹迅速扩展。此外,尼龙材料具有一定的吸湿性,环境湿度变化会引起尺寸变形和内应力重新分布,长期处于干湿交替或高温环境中,材料老化加速,进一步削弱了抗裂纹扩展的能力。
制造工艺缺陷也是导致底座早期失效的重要因素。注塑过程中若温度控制不当或冷却速率不均,会在材料内部残留较大的内应力。玻纤在基体中的分布不均或取向不一致,会导致局部强度下降,形成潜在的裂纹源。在实际应用中,若安装过程中螺栓拧紧力矩过大,超过了材料的屈服极限,会在局部产生塑性变形,不仅造成底座变形,还可能在微观层面引发微裂纹。这些初始缺陷在后续运行中随着循环载荷的积累而逐渐扩展,最终导致结构性断裂。
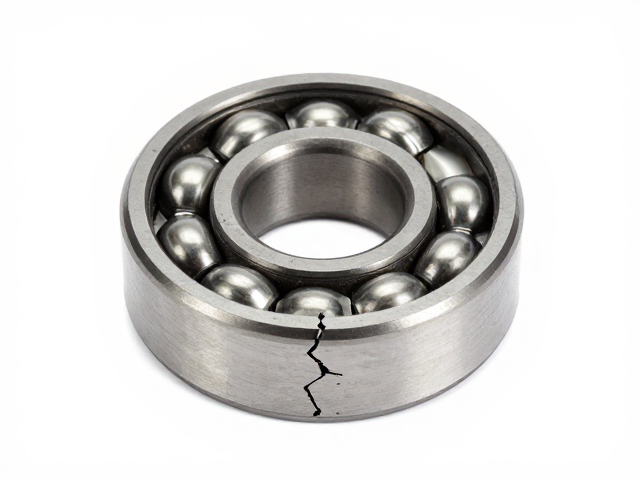
裂纹检测与更换前的评估步骤
在发现底座外观存在明显裂纹或听到异常异响时,需立即停止设备运行,防止裂纹扩展引发更严重的安全事故。初步评估应包括对裂纹长度、宽度及扩展方向的详细记录,使用放大镜或显微镜观察裂纹尖端形态,判断其处于稳定扩展阶段还是失稳断裂前兆。对于关键部位,可采用无损检测手段如渗透检测或超声波检测,精确测量裂纹深度和内部缺陷情况,确保未发现的隐蔽裂纹不被遗漏。同时,检查周围连接部件是否有松动、变形或磨损迹象,综合判断底座失效的根本原因。
更换前的准备工作至关重要,需确保新底座型号与原始设计完全一致,特别是玻纤含量比例和尼龙基材牌号,以维持原有的机械性能匹配。在安装前,仔细清洁底座安装面,去除油污、灰尘及旧密封材料,确保接触面平整清洁。检查螺栓孔位是否对齐,避免强行安装导致底座受力不均。若发现安装孔位磨损或变形,需评估是否需修复或更换相关配合件,确保新底座能在设计工况下正常发挥功能。所有紧固件应按规定力矩逐步拧紧,避免一次性锁紧造成应力集中。
更换操作规范与后续维护建议
拆卸旧底座时,应遵循对角线松开螺栓的原则,逐步释放残余应力,防止因突然释放应力导致部件损坏或人身伤害。使用合适的工具,避免对螺栓头部造成滑牙或底座表面划伤。若螺栓锈蚀严重,可适量使用松动剂辅助拆卸,但需注意保护周围密封件和电子元件。取出旧底座时,检查安装孔位状况,如有毛刺或损伤,需使用细砂纸或铰刀进行修整,确保新底座安装后接触良好。安装新底座时,确保定位销或止口准确就位,避免偏载。
安装完成后,需进行静态和动态测试以验证更换效果。静态测试包括检查各连接点的紧固力矩是否达到标准值,观察底座与支撑面是否贴合紧密,无可见间隙。动态测试应在空载条件下启动设备,逐步提升转速,监测振动频谱和噪声水平,确认无异常振动源。在负载运行初期,需密切监控设备温度变化和运行稳定性,确保润滑系统正常工作。日常维护中,应定期检查底座连接状态,关注环境温湿度变化对材料性能的影响,及时清理散热通道,防止因过热导致材料性能退化,延长设备使用寿命。