
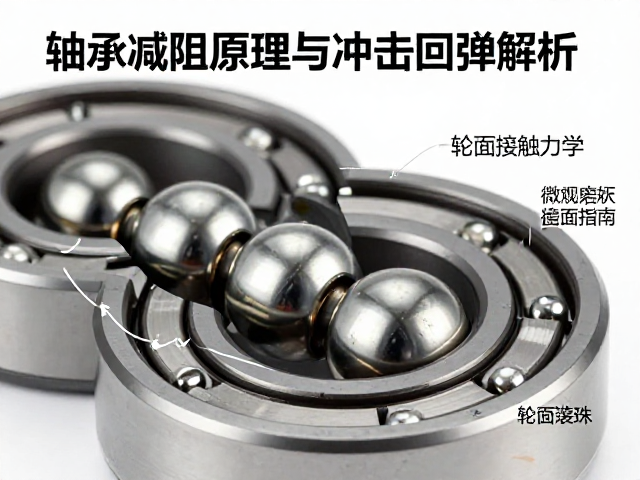
轴承滚珠减阻原理与微观接触力学
滚动轴承内部的摩擦主要源于滚珠与内外圈滚道之间的微观接触变形,这种接触并非理想的点接触,而是受载荷影响形成的赫兹接触椭圆区。当滚珠在滚道间滚动时,接触面会产生弹性滞后现象,即材料在加载和卸载过程中能量释放的不完全,这部分能量损耗直接转化为热能,构成了滚动摩擦的主要来源。通过优化滚珠表面的微观几何形状,如引入微凸度设计,可以有效改善接触应力分布,减少边缘应力集中,从而降低因局部塑性变形导致的能量损失。
润滑介质的流变特性在减阻过程中扮演着决定性角色。在高速运转条件下,润滑油膜需克服流体粘滞阻力,形成完整的弹性流体动压润滑膜,将金属表面的直接接触隔离开来。此时,摩擦阻力主要体现为油液内部的剪切应力。通过降低润滑油的基础油粘度或添加摩擦改进剂,可以显著削弱流体内部的分子间剪切阻力。此外,滚珠表面的超精密抛光处理能降低表面粗糙度,减少润滑油在微观沟槽中的湍流效应,进一步抑制因流体粘性引起的拖曳力,实现整体摩擦系数的下降。
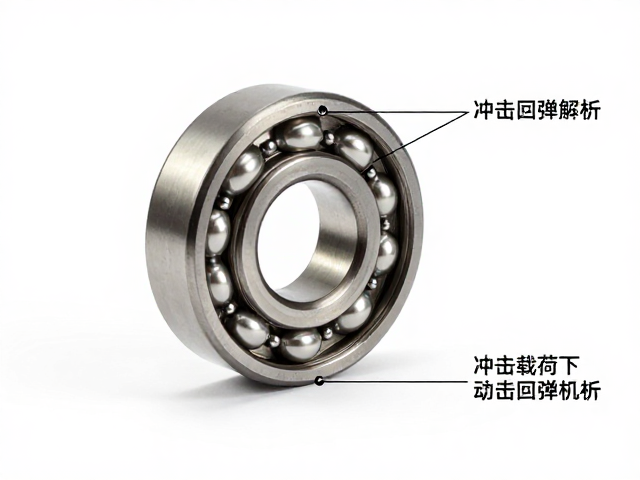
冲击载荷下的回弹特性与动态响应机制
轴承在遭受轴向或径向冲击载荷时,滚珠与滚道接触区域会发生瞬时弹性压缩。根据胡克定律,材料在弹性变形阶段会储存势能,并在载荷移除后迅速释放,产生回弹现象。这种回弹特性直接关联于轴承材料的杨氏模量和泊松比,高硬度合金钢通常具备更优异的弹性回复能力,能迅速恢复原始几何形状,避免永久性塑性变形。冲击过程中的回弹速度与接触刚度密切相关,接触刚度越高,系统固有频率越大,滚珠能更快完成能量交换并恢复稳定滚动状态。
然而,过高的冲击能量可能导致接触表面产生微裂纹或剥落,进而改变回弹行为。在冲击瞬间,如果接触应力超过材料的屈服极限,部分能量将被耗散于微观结构的破坏中,导致回弹系数降低。为了提升抗冲击性能,现代轴承制造中常采用深层渗碳或表面淬火工艺,提高芯部韧性与表面硬度的匹配度。这种梯度硬度结构能在受到冲击时通过芯部的塑性变形吸收部分动能,同时依靠硬化层提供足够的支撑刚度,确保滚珠在冲击后仍能保持精确的回弹路径,维持运转精度。
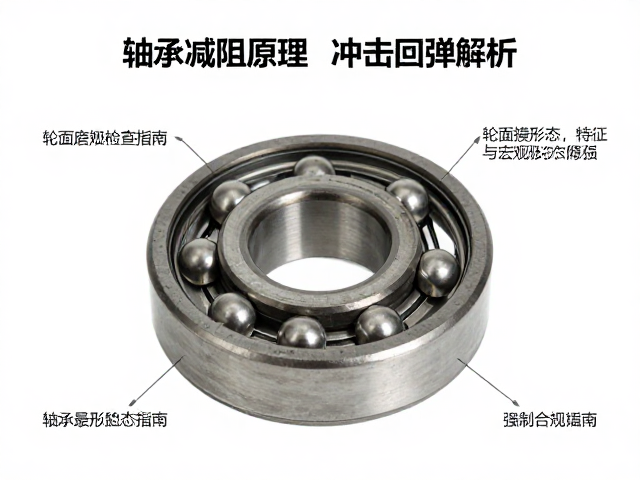
轮面磨损形态特征与宏观检查流程
轮面磨损是轴承失效分析中的关键指标,其形态特征能直观反映轴承的受力状态与润滑状况。正常磨损通常呈现为均匀的镜面状磨痕,表面粗糙度极低,无明显凹凸不平。若轮面出现不均匀的磨损斑点或局部深沟,往往暗示着陆架或安装基座存在不对中或偏载现象。此外,轮面颜色的变化也是重要判据,发蓝或发黑通常由高温氧化引起,而出现白色粉末状物质则可能源于润滑脂中添加剂的分解或水分侵入导致的腐蚀。
检查轮面磨损需遵循严密的视觉与触觉评估流程。首先,在清洁轴承外部油污后,使用高倍放大镜观察滚道表面,重点排查是否有点蚀、划痕或电蚀痕迹。点蚀多表现为微小的凹坑,通常由润滑不良或杂质侵入导致;划痕则具有方向性,常由装配不当或异物进入引起。随后,通过手指轻触滚道表面,感知是否存在粗糙感或台阶感。对于高精度要求的场合,还需使用轮廓仪测量滚道的圆度和波纹度,数据偏差超过微米级别即视为异常,需结合运行噪音与温升数据进行综合判断。
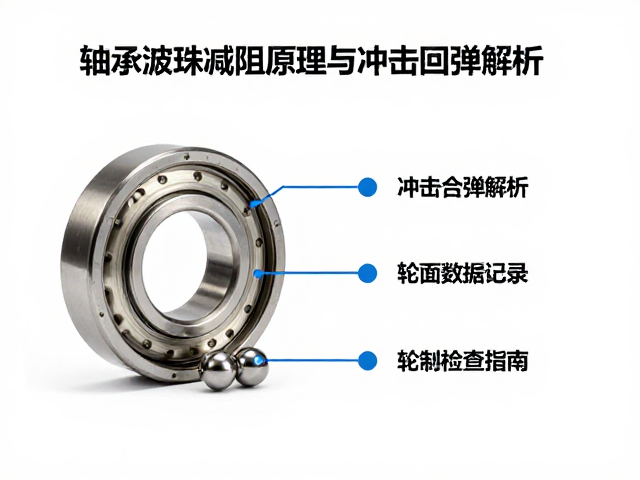
磨损数据记录与预防性维护策略
建立严密的磨损数据档案是延长轴承寿命的核心环节。在实际运维中,需记录每次检查时的轮面状态照片、测量得到的表面粗糙度数值以及运行环境的温度与湿度数据。通过对比历史数据,可以识别出口现磨损的速率变化。例如,当表面粗糙度Ra值在短期内从0.1μm上升至0.4μm,即便未出现明显故障征象,也提示润滑系统可能失效或密封件破损,需立即介入处理。数据记录应包含轴承的累计运行时间、载荷谱系以及润滑脂的更换周期,形成完整的全生命周期数据库。
预防性维护策略应基于磨损数据的趋势分析进行动态调整。对于监测到轻微磨损但运行参数正常的轴承,可优先检查润滑系统,如补充润滑脂或更换新油,以恢复润滑膜完整性。若发现轮面存在早期点蚀或剥落预兆,则需停机检查配合面的紧固力矩及同轴度,排除机械结构松动或变形因素。对于高负荷、高速度的工况场景,建议缩短检查间隔,引入振动分析技术,通过频谱分析识别轴承早期故障特征频率,在磨损扩展至宏观可见阶段前完成精准干预,避免突发性失效导致的生产中断。