
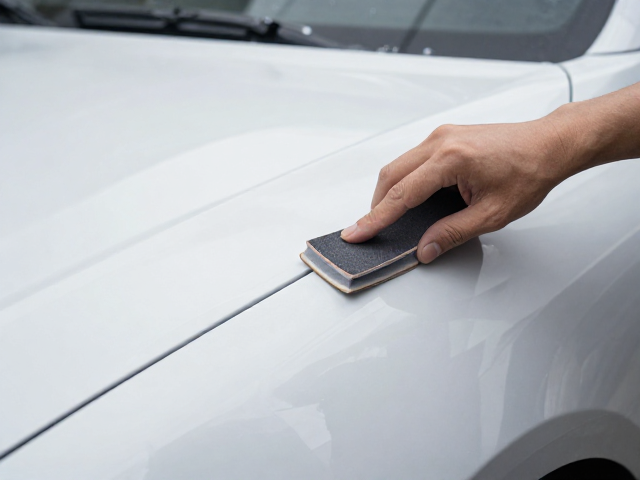
砂纸目数对涂层附着力与表面平整度的核心影响
在汽车内饰件静电喷涂的前处理环节,基材表面的微观状态直接决定了最终漆面的附着力指数与视觉质感。目数(Grit)代表了砂纸磨料颗粒的粗细程度,数值越小颗粒越粗,切削力越强但留下的划痕越深;数值越大颗粒越细,切削力减弱但能获得更细腻的表面。对于ABS、PC/ABS或PP等常见内饰塑料件,若完全依赖溶剂型底漆的咬合作用而完全跳过打磨,往往会导致涂层在长期热循环或高湿环境下出现起泡或剥落。因此,引入物理打磨步骤是为了在微观层面增加表面积,形成严密的机械锚固点,这是提升涂层结合力最基础且关键的一环。
不同目数的砂纸在去除脱模剂、流平剂以及修复轻微划痕时的表现存在显著差异。粗目数砂纸(如400-600目)主要用于快速去除大面积的瑕疵或旧漆层,其切削效率高,但若后续处理不当,深划痕极易穿透面漆,导致“砂痕印”显现,严重影响美观。细目数砂纸(如800-1500目)则侧重于表面精整,能够消除粗磨留下的痕迹,为喷涂提供均匀的微观粗糙度。在实际工艺中,完全依赖单一目数难以兼顾效率与质量,通常需要通过多道打磨工序,从粗到细逐级过渡,以平衡去除缺陷的需求与表面精度的要求。
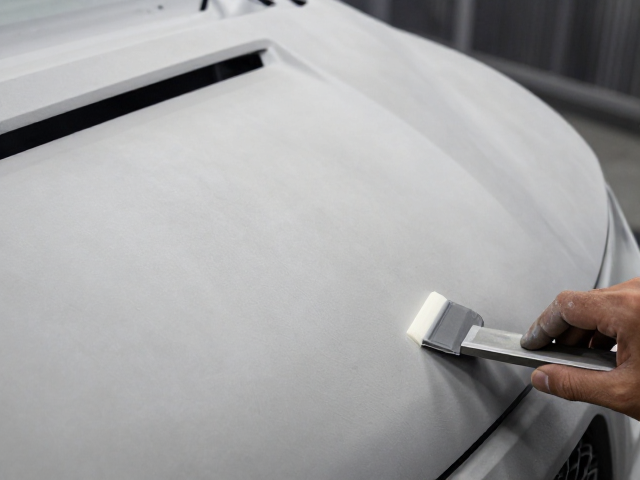
400-800目区间:缺陷修复与基础粗糙化处理
针对存在明显物理损伤或严重脱模剂残留的内饰件,400-600目砂纸是初步处理的首选。这一区间的砂纸磨粒较大,能够迅速切削掉塑料表面的凸起物和顽固污渍。在操作过程中,需保持打磨方向的一致性,避免交叉打磨形成难以消除的网状划痕。对于PP材质等低表面能材料,此阶段还可配合专用底涂剂使用,但若后续直接喷涂面漆,必须确保打磨后的表面无油污残留,否则静电喷涂时会出现缩孔现象。
当基础缺陷消除后,需立即过渡到600-800目砂纸进行二次打磨,以消除400-600目留下的深划痕。800目砂纸形成的表面粗糙度适中,既保证了足够的附着力锚点,又不会因划痕过深而影响面漆的流平性。此阶段打磨时,建议采用干磨方式,并配合吸尘器及时清理粉尘,因为塑料粉尘若嵌入表面,会在喷涂后形成颗粒状瑕疵。对于大面积平面件,使用海绵垫配合砂纸能更好地贴合曲面,确保打磨力度均匀,避免出现局部过薄或打磨不均导致的色差问题。
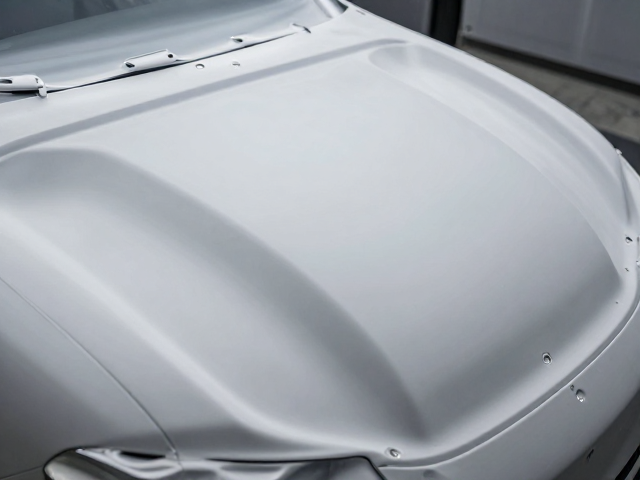
800-1200目区间:标准化前处理与过渡打磨
对于大多数常规内饰件,800-1000目砂纸是静电喷涂前处理的标准配置。这一区间的打磨能在塑料表面形成均匀且细密的微观纹理,有效提升了涂料的润湿性和渗透性,从而获得优异的附着力数据。在实际生产中,经过800目打磨后的表面,在标准光源下观察应呈现均匀的哑光状态,无明显亮点或砂痕。此步骤对于消除上一道工序留下的痕迹至关重要,是连接粗磨与精磨的关键环节。
若内饰件表面要求极高的平滑度,或后续涂层对透明度要求较高,需使用1000-1200目砂纸进行精细打磨。此阶段砂纸的切削速度较慢,需严格控制打磨压力,避免过度打磨导致基材变薄或产生热变形。1200目处理后的表面已接近镜面效果的预备状态,能极大减少喷涂后的橘皮效应。需要注意的是,随着目数增加,砂纸的寿命显著缩短,需频繁更换以维持切削效率,同时必须加强清洁工序,确保微米级粉尘被彻底清除,防止其在高压静电场中吸附于工件表面。
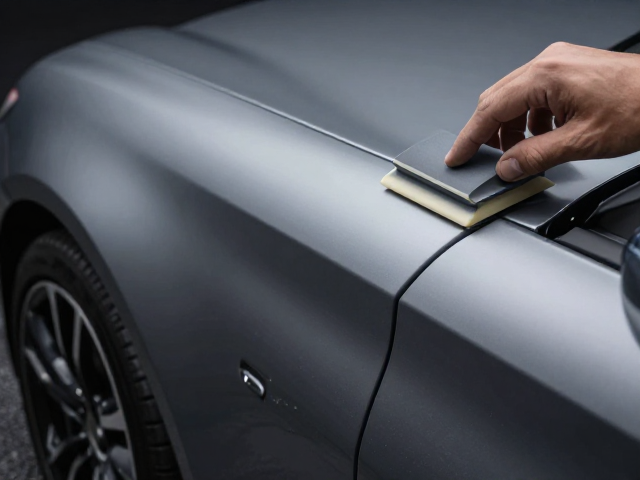
1200-2000目区间:高端饰面与极致平滑度追求
针对高端车型内饰或特殊装饰条,1500-2000目砂纸用于追求极致的表面平滑度。这一区间的打磨更多体现在视觉效果的优化上,而非单纯的附着力提升。经过2000目处理的表面,在喷涂高光或金属漆时,能展现出极高的光泽度和金属颗粒的立体感。由于磨痕极细,几乎肉眼不可见,因此对清洁环境的洁净度要求极高,通常在无尘车间内进行后续操作。此步骤常用于透明清漆层的底面处理,确保最终成品具有类似玻璃般的质感。
尽管高目数砂纸能带来卓越的视觉效果,但其对操作技巧和环境控制极为敏感。过细的打磨可能导致表面过于光滑,削弱机械咬合力,因此在高目数打磨前,必须确保底层附着力已通过中目数打磨充分建立。此外,2000目砂纸价格相对较高,且更换频率快,在生产成本控制中需权衡外观等级与效率。对于非高光要求的磨砂或皮纹内饰件,此区间打磨并不适用,反而应选用较粗目数以保留纹理特征。合理选择目数区间,需严格依据最终涂层的类型、光泽度要求以及基材特性进行精准匹配,避免过度加工带来的资源浪费。