
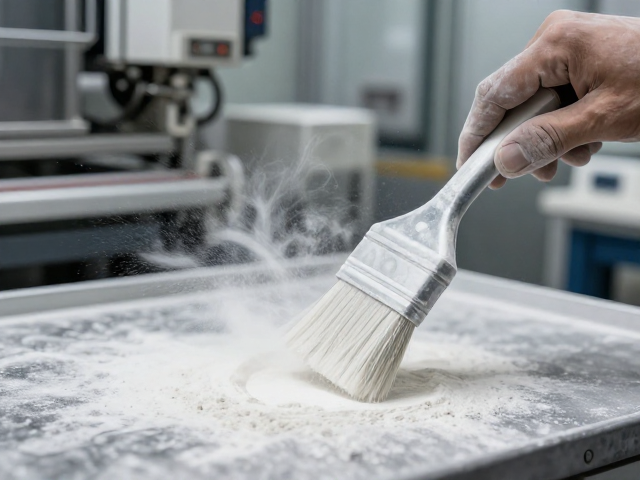
静电粉末喷涂的核心原理与工艺优势
静电粉末喷涂利用高压静电电场让带电的粉末涂料吸附在工件表面,这一物理过程取代了传统溶剂型涂料的挥发成膜方式。粉末涂料由树脂、填料、颜料及助剂混合后经挤出、粉碎、分级制成,其不含任何挥发性有机化合物,因此在生产过程中几乎不产生有害废气排放。这种干态涂装技术使得涂层厚度更容易控制,通常单次喷涂厚度可达60-120微米,相比液态漆能提供更优异的机械强度和耐腐蚀性能,特别是在户外耐候性和抗冲击性表现上具有显著优势。
从手工刷漆转向静电喷涂,最根本的变化在于成膜质量的稳定性。手工刷漆容易留下刷痕、流挂或厚度不均的问题,且溶剂挥发速度慢,干燥时间长,对环境温湿度依赖极高。静电喷涂通过喷枪尖端释放高压静电,使粉末颗粒在电场力作用下均匀飞向接地工件,即使是有内腔、边角复杂的结构也能实现较好的包裹性。这种工艺不仅减少了材料浪费,还大幅降低了因溶剂挥发带来的火灾安全隐患,为工业化大规模生产提供了基础保障。
手工操作与自动化产线的成本博弈
普通哑光粉末涂料的市场价格通常低于同档次的液态丙烯酸或氟碳涂料,这主要源于其高固体含量和极低的VOCs处理成本。在手工喷涂场景下,虽然初期设备投入较低,仅需配备喷枪、高压静电发生器及简易打磨设备,但人工成本和对操作人员经验的依赖会显著增加。手工喷涂难以保证每一件的膜厚一致性,废品率相对较高,且后续打磨修补的工作量大,整体制造效率受限。对于小批量、多品种或大型结构件的生产,手工静电喷涂能在保持较低单件固定成本的同时,提供优于刷漆的外观质感。
自动化流水线则通过机器人或自动往复机实现高精度喷涂,虽然前期设备投资较高,涉及喷房、回收系统、固化炉等基础设施,但长期运行的边际成本显著降低。自动化设备能精确控制喷涂轨迹、流量和静电参数,确保哑光表面无光泽点、橘皮或色差问题,一次成型率高,几乎无需后期打磨。在大批量生产中,自动化产线的材料利用率可提升至95%以上,粉末回收系统能将过喷粉末重新过滤后回用,进一步压缩原材料成本,使得单件综合成本低于依赖高技能工人的手工作业模式。
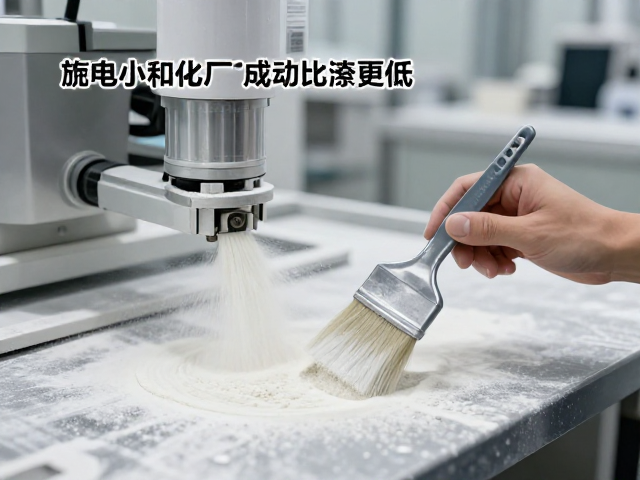
哑光表面的质感控制与工艺参数
哑光效果的实现依赖于粉末涂料中流平剂的种类与含量以及固化过程中的热力学变化。普通哑光粉末通常含有微蜡或二氧化硅等消光剂,在固化初期这些微粒会迁移至涂层表面形成微观粗糙结构,从而散射光线,降低反光率。工艺控制的关键在于固化温度与时间的匹配,温度过低会导致流平不足,表面粗糙且消光效果不均;温度过高则可能使消光剂失效,导致表面发亮或出现针孔。因此,严格的温控曲线是获得均匀哑光外观的核心,通常固化温度控制在180-200摄氏度,时间约10-15分钟,具体需根据粉末配方调整。
除了温度,涂膜的厚度也是影响哑光质感的重要变量。较厚的涂膜通常能提供更柔和、均匀的哑光效果,而过薄的涂层可能因基材颜色透出色差或表面缺陷而显得光泽不均。在自动化生产中,通过调节静电电压和粉末输出量,可以精确锁定最佳膜厚区间。对于手工喷涂,操作人员需依靠经验判断走枪速度和距离,以确保涂层均匀。此外,基材的前处理质量,如磷化或钝化层的均匀性,会直接影响粉末的附着力和最终表面的平整度,粗糙的前处理可能导致哑光表面出现颗粒感或附着力不良。
工艺演进中的效率提升与质量稳定性
从依赖个人技艺的手工刷漆到标准化的静电喷涂,制造业在质量控制上实现了从“经验驱动”向“数据驱动”的转变。手工刷漆难以量化评估涂层的物理性能,如附着力、硬度和耐候性,往往需要通过后期破坏性测试来验证。静电粉末喷涂则可通过在线监测设备实时监控电压、电流和粉末流量,确保每一批次产品的工艺参数一致。这种一致性使得哑光表面在不同光照环境下表现出稳定的视觉效果,避免了手工操作中常见的色差和光泽度波动问题,满足了高端外观件对表面质量的严苛要求。
自动化技术的引入进一步解决了大规模生产中的稳定性难题。机器人喷涂路径可通过示教重复执行,消除了人工操作中的疲劳误差和情绪波动影响。粉末回收系统的闭环运行不仅减少了环境污染,还保证了粉末成分的稳定性,避免因粉末受潮或氧化导致的喷涂缺陷。在实际应用中,自动化产线可实现连续不间断生产,通过快速换色系统和中央控制系统管理不同哑光等级和颜色的订单,大幅缩短换线时间,提升了设备利用率。这种从手工到自动化的演进,本质上是通过技术手段固化工艺知识,确保普通哑光产品在成本可控的前提下,实现高品质与高效率的统一。