
东莞与佛山精密数控冲压工艺的核心差异与产业布局
东莞与佛山作为中国制造业的重镇,在精密数控冲压领域形成了各具特色的产业生态。东莞依托其深厚的电子信息产业基础,在高精度、微细结构的冲压件加工方面表现突出,特别是在连接器端子、散热片以及微型传感器外壳等领域的工艺控制能力较强。这里的加工企业普遍采用高刚性高速冲床,配合高精度的级进模技术,能够稳定实现微米级的尺寸公差控制,满足了高端电子元件对一致性和精度的严苛要求。
相比之下,佛山在五金制品及家电零部件领域拥有庞大的产业链支撑,其精密冲压更多聚焦于结构性件与功能性组件的生产。佛山地区的模具设计与制造能力深厚,尤其在深拉深工艺的应用上积累了丰富的数据经验。当地企业倾向于处理不锈钢、铝合金等材料的复杂曲面成型,通过优化的模具结构和润滑工艺,解决材料回弹与破裂难题。这种区域间的差异化发展,使得两地共同构建了从微观电子件到宏观结构件的完整精密冲压供应链体系。
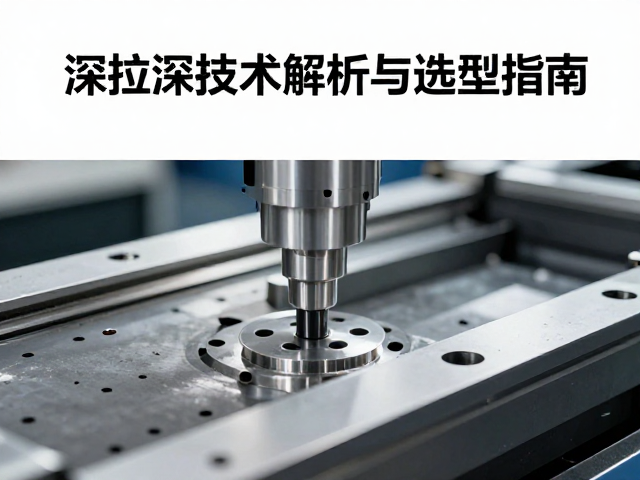
深拉深技术的工艺原理与关键控制要素
深拉深是将平板坯料经冲模作用拉成空心件,或改变空心件直径和形状的加工方法,其核心在于控制材料在塑性变形过程中的应力状态。在精密数控冲压中,深拉深过程极易出现起皱、破裂或壁厚不均等问题,这主要取决于材料的力学性能、模具几何参数以及工艺润滑条件。材料需具备良好的塑性指标,如较高的n值(硬化指数)和r值(塑性应变比),以确保材料在变形过程中能均匀延伸而不致断裂。
工艺参数的精准设定是保证深拉深质量的关键。压边力的控制至关重要,过小的压边力会导致法兰部分失稳起皱,而过大的压边力则会增加材料流动阻力,导致筒壁破裂。此外,模具圆角半径的设计直接影响材料的变形程度和寿命。通常,凸模和凹模的圆角需经过严密的计算与实验验证,以平衡材料流动与摩擦系数。在实际生产中,通过多道次拉深而非单次成型,可以有效降低每次的变形程度,避免材料过度硬化,从而提升成品率。
精密冲压模具的选型策略与技术匹配
模具选型需严格依据零件的材料、厚度、精度等级以及生产批量进行综合评估。对于高精度、小批量的精密冲压件,通常选用高精度级进模或复合模,这类模具依赖高精度的导柱导套系统和精密的卸料板结构,确保冲裁间隙的均匀性,从而获得稳定的断面质量。选材方面,模具钢多采用SKD11、DC53或硬质合金,以应对高耐磨性和高冲击力的工况需求,特别是在处理高强度钢板或复合材料时,模具的表面硬化处理能有效延长使用寿命。
在深拉深模具的选型中,需重点关注模具的导向精度与卸料系统的稳定性。深拉深件对模具的同心度要求极高,任何微小的偏载都会导致单边磨损或零件歪斜。因此,选型时需考察模具的导向机构设计,如采用四导柱或多点导向结构,以提高模具的刚性和抗偏载能力。同时,润滑系统的集成也是重要考量因素,自动润滑装置能确保材料与模具表面之间的摩擦系数稳定,减少拉深过程中的粘附现象,提升零件表面质量。
工艺验证与质量控制体系的实际应用
在精密数控冲压生产中,工艺验证是确保批量稳定性的必要环节。通过首件检验(FAI)与过程能力指数(Cpk)的分析,可以实时监控冲压过程的稳定性。对于深拉深件,尺寸检测不仅包括常规的线性尺寸,还需重点关注壁厚分布、圆度以及表面缺陷。使用三坐标测量机(CMM)和光学投影仪能够精确获取复杂曲面的数据,对比CAD模型与实际产品的偏差,及时调整模具或工艺参数。
质量控制体系还需涵盖材料入厂检验与过程巡检。原材料的力学性能测试,如拉伸试验和硬度测试,是预防批量不良的第一道防线。在生产过程中,利用在线视觉检测系统监测冲压件的外观缺陷,如划痕、凹坑或变形,能够实现快速停机与纠偏。此外,建立严密的模具维护保养计划,定期清洁模具、检查刃口磨损情况,对于保持冲压工艺的长期稳定性具有决定性作用,确保每一件出厂产品均符合设计规范。