
识别咬底根源与涂层相容性风险
原子灰与静电粉末涂料在固化过程中出现咬底现象,核心在于两者溶剂体系与固化机理的不匹配。原子灰通常含有苯乙烯等挥发性溶剂,若未完全表干或固化,残留溶剂会在高温烘烤下再次挥发或渗透。静电粉末涂料依赖高温流平固化,这一过程产生的热力学作用会软化未完全固化的原子灰层,导致涂层起泡、剥落或表面出现橘皮状缺陷。不同品牌的原子灰树脂体系(如不饱和聚酯树脂)与粉末涂料的环氧树脂或聚酯树脂之间可能存在化学相容性差异,若底材处理不当,界面结合力不足会加剧剥离风险。
现场施工中,环境温度与湿度会显著影响原子灰的固化速率。低温高湿环境下,原子灰内部溶剂难以有效逸出,形成封闭的溶剂囊。当此类半成品直接进入高温喷涂烘烤流程,溶剂急剧膨胀产生内压,直接破坏粉末涂层的连续性。此外,打磨工艺若过于粗糙或使用过粗砂纸,会在原子灰表面形成大量微坑,增加了粉末涂料的附着力负担,一旦发生溶剂渗透,应力集中点极易成为涂层失效的起始源。
标准化前处理与固化控制流程
解决咬底问题需从原子灰施工后的等待时间入手,建立严密的固化监控机制。原子灰涂抹后,必须确保其完全固化,判断标准不仅是表面干燥,更是内部溶剂挥发完毕。一般建议在20℃左右环境中,至少等待2-4小时,且需通过指甲轻划无压痕、无粘性作为辅助判断。对于厚涂或低温环境,应适当延长等待时间,或使用红外灯进行辅助加热加速固化,但需控制温度避免表面结皮过快导致内部溶剂被封存。
在打磨环节,应选用适当的砂纸粒度进行精细打磨,消除原子灰表面的不平整,同时去除因固化不完全产生的软层。打磨后必须使用专用除油剂或清洁溶剂彻底清除表面粉尘与油污,确保底材处于绝对洁净状态。部分高性能原子灰建议搭配专用封闭底漆使用,封闭底漆能形成致密的隔离层,有效阻挡原子灰中残留溶剂向上迁移,从而保护静电粉末涂层不受侵蚀。
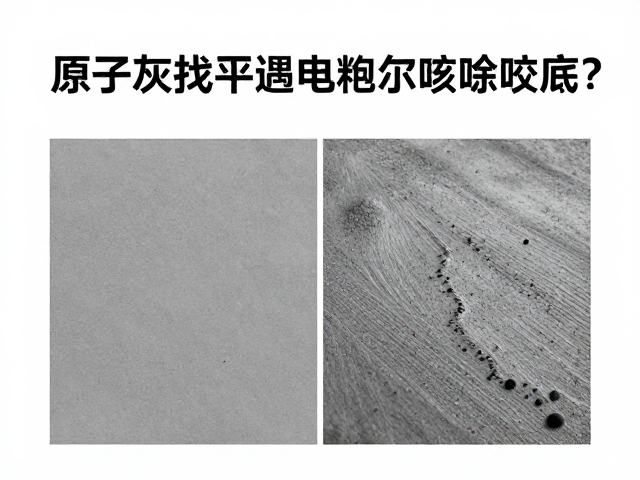
喷涂工艺优化与参数调整策略
静电粉末喷涂的参数设置需根据原子灰底材的特性进行针对性调整。过高的烘烤温度会加剧原子灰中残留溶剂的挥发,导致涂层缺陷。建议将固化温度控制在粉末涂料推荐范围的中下限,例如180-190℃而非盲目追求190-200℃,同时适当延长固化时间,使涂层在温和的热作用下充分流平,减少因温度骤升引起的溶剂冲击。
喷涂厚度与电场强度也需精细调控。过厚的涂层会增加热阻,导致热量分布不均,加剧原子灰内部溶剂的不稳定。建议单次喷涂膜厚控制在60-80微米,采用多次薄喷的方式提高涂层均匀性。同时,检查喷枪接地与高压参数,确保粉末颗粒均匀吸附,避免局部堆积导致的过热或溶剂 trapped 现象。若发现特定批次原子灰易发生咬底,可尝试在喷涂前增加一道低温预烘烤工序,进一步驱除残留挥发物。