
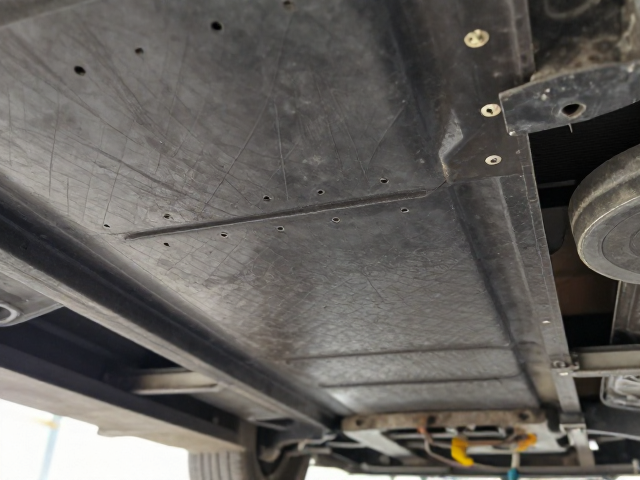
底盘防护的核心逻辑与失效机理
车辆底盘在复杂路况中常遭受石击、托底或剧烈震动,传统原厂底盘装甲或普通涂层难以抵御高强度冲击。钢板加固通过物理形变吸收冲击力,改变底盘受力结构,有效降低金属疲劳风险。当底盘受到垂直或侧向冲击时,加固后的钢板能分散接触点的压强,避免局部凹陷导致油底壳、变速箱壳体等关键部件受损。
螺丝松动与脱落是底盘失修的主要诱因之一。长期行驶中的高频震动会导致标准螺纹连接件发生微观位移,逐渐丧失预紧力。加固工艺中常采用双螺母防松或高强度锁紧螺丝替代原厂件,配合螺纹紧固胶使用,能显著提升连接界面的抗剪切能力。这种物理锁止机制确保了即便在极端颠簸路段,底盘结构件仍能保持刚性连接,防止因紧固件失效引发的结构性松动。
材料选择与表面处理标准
高强度低合金钢(HSLA)因其优异的屈服强度和韧性,成为底盘加固的主流选材。此类钢材在保持轻量化的同时,能提供比普通碳钢更高的抗冲击阈值。表面处理需遵循严格的防腐规范,镀锌层厚度通常需达到微米级别以上,以确保在潮湿、盐雾环境下的耐腐蚀性能。部分工艺采用热浸镀锌配合环氧底漆的双重防护,延缓氧化腐蚀进程,延长防护层寿命。
加工工艺需精确控制板材厚度与折弯半径。过薄无法提供足够的支撑力,过厚则增加整车重量并影响散热。常规加固钢板厚度多集中在指定区间,需根据具体车型底盘轮廓进行数控切割与成型。边缘处理需进行倒角或滚边,防止锐边在后续装配或行驶中划伤线束或软管。所有接触面需进行钝化处理,消除金属屑残留,确保涂层附着力与长期稳定性。
标准化安装与扭矩控制
安装前需彻底清理底盘安装区域的锈蚀、油污及旧涂层,确保金属表面达到Sa2.5级除锈标准。清洁度直接影响防锈涂层与结构胶的粘接强度,任何杂质残留都可能形成腐蚀起点或导致粘接失效。定位孔位需与底盘原有加强筋或结构梁对齐,避免在非结构受力区打孔,防止破坏原厂车身刚性。
紧固过程中必须使用经过校准的扭矩扳手,严格遵循原厂或工艺规范指定的扭矩值。过大的扭矩可能导致螺栓拉伸屈服甚至断裂,过小则无法提供足够的摩擦力防止松动。对于关键受力点,建议采用交叉对称拧紧法,确保受力均匀。安装完成后需进行静态检查,确认无干涉、无松动,并定期通过目视检查或超声波检测评估长期服役状态。